 PORADNIK
Aby uzyskać czytelny kod UDI i GS1 DataMatrix na Tyvek®, trzeba dobrać wielkość modułu, rozdzielczość, atrament i sposób prowadzenia materiału, a następnie ocenić wydruk profesjonalnym weryfikatorem. W badaniach REA i DuPont z 2025 r. na Tyvek 1073B, 1059B i 2FS najkorzystniejsze wyniki uzyskano przy module około 0,50 mm, rozdzielczości 300 × 300 dpi oraz optymalizacji pixel reduction. Nie są to jednak uniwersalne wartości gwarantujące wynik na dowolnej linii.
Wyniki eksperymentów podano także w osobnym case study REA/DuPont z pełną tabelą 15 konfiguracji. Projektowanie kontroli opisuje weryfikacja UDI na Tyvek®, a pracę na pakowarkach integracja drukowania i kontroli z linią.
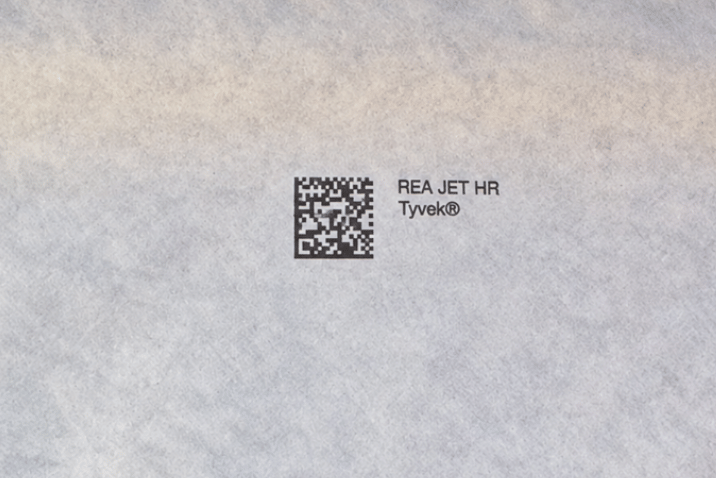
Ten poradnik jest poświęcony optymalizacji jakości kodu, a nie ogólnemu opisowi materiału czy pakowania. Jeśli szukasz podstaw o podłożu, zobacz drukowanie na Tyvek®; jeśli potrzebujesz doboru rozwiązania do torebek peel pouch i wieczek tacek, przejdź do znakowania opakowań sterylnych. Tutaj wyjaśniamy, dlaczego kod nie osiąga oczekiwanej klasy, jakie zmienne należy testować i jak przygotować odbiór jakościowy systemu.
Dlaczego jakość nadruku UDI na Tyvek® jest trudna do utrzymania?
Tyvek® to włóknina z HDPE o niejednorodnej strukturze powierzchni. W przeciwieństwie do płaskiego, gładkiego podłoża nie zapewnia identycznego rozkładu kropli na całej powierzchni. Hydrofobowy charakter materiału wpływa na zwilżanie i schnięcie atramentu. Przy drukowaniu niewielkich modułów DataMatrix nawet małe zmiany geometrii punktów mogą obniżyć kontrast i modulację.
Istotne są trzy wzajemnie powiązane czynniki: materiał (odmiana, struktura, partia i warstwa przeznaczona do nadruku), proces (prędkość, naciąg, drgania, odległość głowicy) oraz projekt kodu (rozmiar modułu, ilość danych, strefa ciszy i ustawienia drukarki). Optymalizacja tylko jednego parametru nie zawsze rozwiązuje problem.
W aplikacjach medycznych dochodzi jeszcze kwestia zgodności nadruku z opakowaniem. Dobry wynik optyczny kodu nie dowodzi szczelności zgrzewu, braku migracji składników atramentu ani spełnienia wymagań ISO 11607. Dlatego ocena UDI powinna być częścią szerszej kwalifikacji procesu.
Co oznacza GS1 DataMatrix UDI i jakie dane trzeba wydrukować?
UDI identyfikuje wyrób medyczny, a jego struktura obejmuje UDI-DI — identyfikator wyrobu — oraz odpowiednie UDI-PI, czyli dane produkcyjne. W systemie GS1 stosuje się m.in. identyfikatory zastosowania (01) dla GTIN, (10) dla numeru LOT, (17) dla daty ważności i (21) dla numeru seryjnego. Obowiązkowa zawartość zależy od rodzaju wyrobu i właściwych przepisów.
Projektując nadruk, należy zadbać o poprawną strukturę danych GS1 i wymagane oznaczenie czytelne wzrokowo. Symbol 2D musi zachować odpowiednie proporcje, wzorzec wyszukiwania oraz strefę ciszy. Błędne dane UDI nie stają się poprawne tylko dlatego, że kod osiągnął najwyższą klasę jakości optycznej. Więcej informacji podajemy w materiale UDI w branży medycznej oraz na stronie drukowanie kodów DataMatrix.
Jaka wielkość modułu DataMatrix jest właściwa dla Tyvek®?
W próbie wstępnej REA i DuPont testowano moduły 0,25 mm, 0,45 mm i 0,50 mm. Przy najmniejszym module 0,25 mm nie wszystkie próbki udało się prawidłowo odczytać i zweryfikować urządzeniem REA VeriCube. Rozmiar 0,45 mm pozwalał osiągać przynajmniej 1,5/C przy badanych rozdzielczościach, a w części przypadków wyższe wyniki. Moduł 0,50 mm częściej uzyskiwał w tych warunkach ocenę 3/B lub 4/A.
Im mniejszy moduł, tym większe znaczenie mają granice pojedynczych punktów, stabilność transportu i warunki optyczne. Nie oznacza to, że należy zawsze drukować największy możliwy symbol: większy kod zajmuje więcej miejsca i może kolidować z tekstem lub innymi oznaczeniami. Dobór zależy od wymogów GS1, objętości danych i zwalidowanego projektu opakowania.
| Wielkość modułu | Wynik prób wstępnych REA/DuPont | Wniosek techniczny |
|---|---|---|
| 0,25 mm | Nie wszystkie kody udało się poprawnie zweryfikować | Wyższe ryzyko przy nierównym podłożu |
| 0,45 mm | Osiągano 1,5/C; niekiedy 2/C–3/B | Może być stosowany po potwierdzeniu wyniku |
| 0,50 mm | Przy 300 × 300 dpi i redukcji pikseli często 3/B–4/A | Rekomendowany punkt startowy w opisywanym badaniu |
Źródło: REA/DuPont, white paper z lipca 2025 r., część „Pre-screening trials”. Wyniki dotyczą opisanych warunków testowych.
Dlaczego 300 × 300 dpi i pixel reduction poprawiały wyniki?
W badaniu porównano ustawienia 300 × 300 dpi i 300 × 260 dpi z włączoną i wyłączoną optymalizacją druku. W przypadku testowanych odmian Tyvek korzystną kombinacją okazało się 300 × 300 dpi z funkcją pixel reduction, szczególnie dla kodu z modułem 0,50 mm.
Funkcja pixel reduction ogranicza nadmierne wypełnienie i rozlewanie elementów symbolu. Na nierównym podłożu duża ilość atramentu może wprawdzie zwiększać początkowy kontrast, ale jednocześnie powodować łączenie sąsiadujących modułów, wydłużać schnięcie i obniżać końcową klasę jakości. Wyższa rozdzielczość nie jest więc automatycznie lepsza — trzeba ocenić rzeczywistą geometrię kodu.
Podane liczby traktujemy jako udokumentowany punkt startowy, a nie fabryczny obowiązek dla wszystkich aplikacji. Ustawienia należy przetestować na docelowej partii materiału, z konkretnym atramentem i przy docelowej szybkości ruchu wstęgi.
Jak dobierać atrament do Tyvek i uniknąć rozlewania punktów?
Oprócz wielkości modułu podstawowe znaczenie ma interakcja formulacji atramentu z włókniną HDPE. W badaniu REA/DuPont sprawdzono atramenty wodne: Black Eagle CS, Black Eagle HD i TWP 627, warianty na bazie alkoholu Multiple black V2 i Multiple black DC V3 oraz UV curable black.
Wszystkie wymienione w opublikowanej tabeli konfiguracje osiągały przyjęty próg jakości kodu, ale oceny różniły się zależnie od atramentu i odmiany Tyvek. Nie ma podstaw do twierdzenia, że na tym materiale sprawdzą się wyłącznie tusze rozpuszczalnikowe albo że każdy atrament wodny będzie nieodpowiedni.
Podczas prób należy sprawdzić: czas schnięcia, kontrast, rozlewanie lub zrywanie punktów, penetrację podłoża, odporność na dotyk w wymaganym momencie procesu oraz jakość po dalszej obróbce. Raport dotyczy pomiaru jakości nadruku i nie stanowi ogólnego certyfikatu odporności na sterylizację EO czy gamma. Takie właściwości należy potwierdzić oddzielnie na docelowym systemie opakowania.
Wyniki badań REA i DuPont – Tyvek 1073B, 1059B i 2FS
Główne próby REA przeprowadzono na trzech odmianach Tyvek, przy module 0,50 mm, rozdzielczości 300 × 300 dpi i prędkości linii około 12 m/min. Jakość mierzono weryfikatorem REA VeriMax inline, a wyniki raportowano również według zmienionej normy ISO/IEC 15415:2024.
Wszystkie wymienione wyniki przekraczały przyjęty w badaniu próg 1,5. Poniżej zestawienie sześciu konfiguracji dla dwóch wodnych atramentów. To dane eksperymentalne, a nie deklarowane parametry pracy drukarki w dowolnym zakładzie.
| Atrament | Tyvek 1073B | Tyvek 1059B | Tyvek 2FS |
|---|---|---|---|
| Black Eagle CS | 3,4 (B) | 3,6 (A) | 4,0 (A) |
| Black Eagle HD | 3,5 (A) | 3,5 (A) | 4,0 (A) |
| TWP 627 | 3,3 (B) | 3,6 (A) | 4,0 (A) |
Oceny ISO/IEC 15415:2024 według tabeli wyników w white paper REA/DuPont z lipca 2025 r. Klasa A = 3,5–4,0; B = 2,5–poniżej 3,5. Oceny porównywano przy zdefiniowanej konfiguracji testowej.
Porównanie pokazuje, że różnice między atramentami i podłożami mają realny wpływ na ocenę. Nie oznacza jednak, że 2FS jest zawsze najlepszym materiałem opakowaniowym: jego dobór musi uwzględniać przede wszystkim konstrukcję systemu bariery sterylnej i wymagania producenta wyrobu.
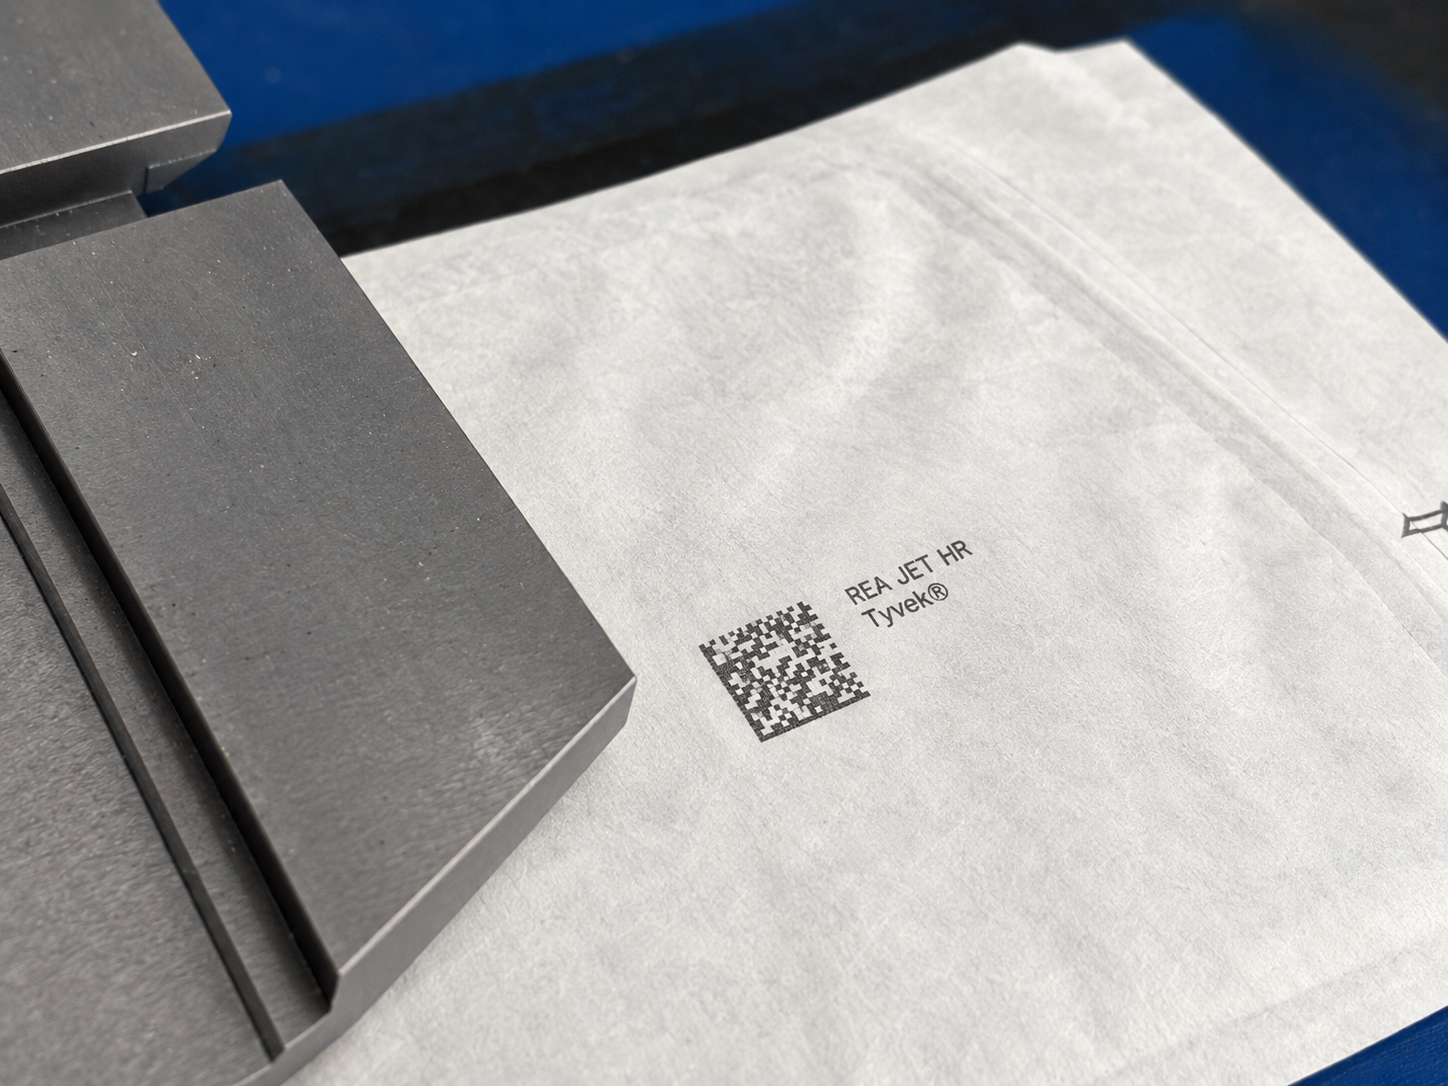
Co sprawdza weryfikator: kontrast, modulacja i uszkodzenia wzorca
Ocena według ISO/IEC 15415 nie polega na stwierdzeniu, że jeden skaner odczytał kod. Bierze pod uwagę parametry optyczne i geometryczne symbolu: kontrast między ciemnymi i jasnymi obszarami, modulację, poprawność dekodowania, uszkodzenia stałego wzorca oraz inne odchylenia obrazu kodu.
Włóknista powierzchnia może wpływać na równomierność jasnych modułów. Jeśli krople atramentu nadmiernie się rozleją, linie graniczne modułów tracą ostrość i jakość może spaść mimo poprawnego odczytu przez ręczny skaner. Dlatego warto dokumentować wyniki weryfikacji i obserwować, które parametry ograniczają ostateczną ocenę.
Szczegółowe omówienie wyboru normy znajdziesz w poradniku ISO/IEC 15415 i ISO/IEC 15416. Dla nowego zastosowania należy zdefiniować właściwą specyfikację GS1, aperturę, oświetlenie i wymagany próg jakości — zanim zaczniemy porównywać próby.
REA VeriCube i REA VeriMax – kiedy weryfikować offline, a kiedy inline?
REA VeriCube umożliwia kontrolę próbek w warunkach stanowiskowych: przy doborze atramentu, ocenie wielkości modułu, uruchamianiu nowego opakowania czy okresowych kontrolach jakości. Można dzięki temu ocenić nadruk bez modyfikowania linii produkcyjnej.
REA VeriMax jest rozwiązaniem do pomiaru inline w odpowiednio zaprojektowanym stanowisku. W badaniu głównym REA/DuPont urządzenie oceniało kody przy ruchu materiału około 12 m/min. Ta prędkość opisuje test, nie jest maksymalną ani gwarantowaną prędkością urządzenia.
Pomiar inline wymaga właściwego oświetlenia, geometrii obserwacji, kalibracji i kontroli rozmycia obrazu podczas ruchu. Jeżeli zakład oczekuje pomiaru każdej sztuki, należy również ustalić sposób identyfikacji pakietu, obsługę niezgodności i powiązanie wyniku z danymi produkcyjnymi. Ten proces omówimy szerzej w osobnym poradniku TYVEK 04.
Jak zintegrować REA JET HR z linią pakującą bez utraty jakości kodu?
Dobry wydruk na próbce laboratoryjnej nie gwarantuje powtarzalności na maszynie. W rzeczywistej produkcji dochodzą prędkość, naciąg wstęgi, drgania, zmiana wysokości pakietu i odległości głowicy od materiału. Dlatego REA JET HR 2.0 lub wariant REA JET HR pro OEM dobiera się po analizie dostępnego stanowiska.
Druk przed zgrzewaniem na płaskiej wstędze może ułatwiać zachowanie stałego dystansu i uzyskanie poprawnej geometrii kodu. Druk na gotowym opakowaniu może natomiast ułatwić przypisanie danych do konkretnego wyrobu. Żadne z tych rozwiązań nie jest uniwersalnie lepsze; wybór zależy od maszyny i zwalidowanego procesu.
Przed uruchomieniem trzeba sprawdzić synchronizację z maszyną, poprawność treści UDI, zmiany formatu, położenie nadruku względem zgrzewu, kontrolę kodu i reakcję na błąd. Więcej o metodyce wykonania testu znajdziesz w poradniku próba technologiczna znakowania przed wdrożeniem.
Plan prób technologicznych – jak uzyskać powtarzalny wynik?
Próbę najlepiej wykonać na rzeczywistym materiale Tyvek i przy docelowych wymaganiach co do zawartości UDI. Początkowo można porównać wybrane atramenty i ustawienia na arkuszach, lecz ostateczną decyzję należy potwierdzić przy odpowiedniej prędkości, napięciu i sposobie prowadzenia podłoża.
- Zdefiniuj kryteria: zawartość GS1 DataMatrix, wymagany próg klasy jakości, strefa ciszy i wielkość pola nadruku.
- Przygotuj materiały: próbki tej samej odmiany Tyvek z co najmniej kilku reprezentatywnych partii, jeżeli to uzasadnione.
- Porównaj konfiguracje: właściwy atrament, wielkość modułu i rozdzielczość, w tym pixel reduction.
- Zmierz wyniki: użyj weryfikatora, zapisz warunki pomiaru, klasę kodu i parametr ograniczający ocenę.
- Powtórz test na linii: sprawdź położenie, schnięcie, powtarzalność i skutki operacji po nadruku.
- Udokumentuj odbiór: zdefiniuj sposób postępowania, gdy kod jest brakujący, błędny lub poniżej ustalonej klasy.
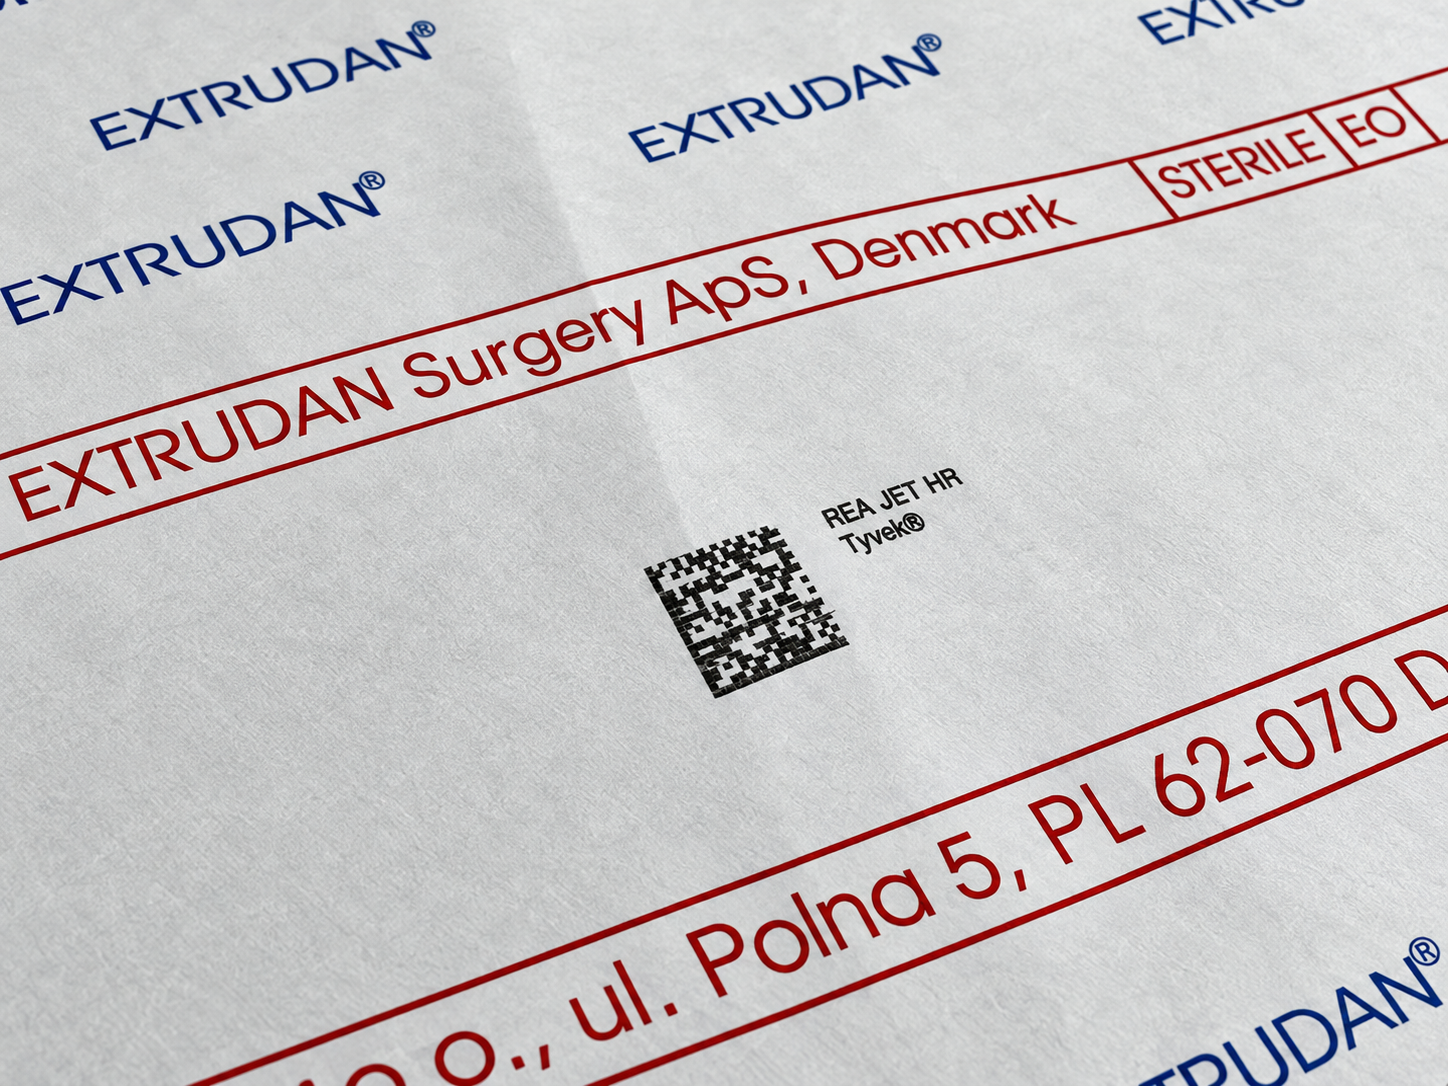
Badanie jakości kodu nie zastępuje oceny wpływu atramentu na integralność bariery sterylnej ani badania odporności po sterylizacji EO lub gamma. Te wymagania należy rozpatrzyć w osobnej walidacji właściwego systemu opakowaniowego.
Najczęstsze błędy przy drukowaniu UDI na Tyvek®
- Zbyt mały moduł: powoduje nadmierną wrażliwość na rozlewanie punktów i nierówności włókniny.
- Zbyt dużo atramentu: poprawia chwilowy kontrast, ale może zlewać elementy symbolu i wydłużać schnięcie.
- Brak pixel reduction w testowanych warunkach: może pogarszać odwzorowanie drobnych struktur kodu.
- Niestabilne prowadzenie wstęgi: zmienia położenie symbolu i odległość od głowicy.
- Ocena wyłącznie skanerem: nie zapewnia porównywalnego gradingu kodu 2D.
- Brak kontroli danych: umożliwia nadruk optycznie poprawnego kodu z niewłaściwym numerem LOT lub datą.
- Nieuwzględnienie dalszego procesu: kod może zmienić się po formowaniu, zgrzewaniu albo sterylizacji.
Eliminacja tych błędów zwykle przynosi większą wartość niż samo zwiększenie katalogowej rozdzielczości drukarki.
Najczęściej zadawane pytania
Jaka drukarka nadaje się do kodów UDI na Tyvek®?
W badaniach REA/DuPont zastosowano system TIJ REA JET HR do znakowania Tyvek. W konkretnym zakładzie trzeba dobrać atrament, projekt kodu i sposób montażu po próbach na rzeczywistym materiale.
Jaki moduł GS1 DataMatrix sprawdził się najlepiej?
W opisywanej próbie przy module 0,50 mm, 300 × 300 dpi i pixel reduction często uzyskiwano wysokie oceny. Nie jest to uniwersalny wymóg dla każdej aplikacji.
Czy każdy kod wydrukowany na Tyvek osiągnie klasę A?
Nie. Wynik zależy od odmiany materiału, atramentu, wymiarów symbolu i warunków drukowania oraz pomiaru.
Czy atramenty wodne można stosować do UDI na Tyvek?
Takie atramenty uwzględniono w badaniu REA/DuPont i osiągnięto nimi dobre wyniki. Nie oznacza to jednak zgodności wszystkich formulacji z każdym opakowaniem.
Czy wyższe DPI zawsze daje lepszy wynik?
Nie. Większa ilość atramentu może powodować nadmierne zwilżenie i łączenie się modułów kodu.
Czy wystarczy skaner kodów?
Nie, jeśli celem jest normatywny pomiar klasy jakości. Wówczas należy użyć odpowiednio skonfigurowanego weryfikatora.
Czy kod zachowa jakość po sterylizacji EO albo gamma?
Tego nie można wywnioskować wyłącznie z pomiarów wykonanych podczas prób drukowania. Trwałość należy potwierdzić osobno w wymaganym procesie.
Czy REA JET HR może drukować na kilku torach pakowarki?
Możliwość konfiguracji wielogłowicowej analizuje się na podstawie konstrukcji i automatyki konkretnej maszyny.
Czy druk na Tyvek zapewnia zgodność z ISO 11607?
Nie. Norma dotyczy całego systemu opakowania; wymaga właściwej oceny i walidacji przez producenta.
Jak przygotować próbkę do oceny jakości kodu?
Prześlij Tyvek w rzeczywistym wariancie materiałowym, projekt kodu GS1 DataMatrix, informacje o procesie i wymagany próg pomiaru jakości.
Sprawdź jakość kodu UDI na swoim materiale Tyvek®
Przyślij próbkę materiału lub opakowania, projekt UDI oraz informacje o maszynie. Pomożemy dobrać głowicę REA JET HR 2.0, odpowiedni atrament i parametry druku oraz ocenić symbol urządzeniem REA VERIFIER. Wspólnie określimy, co należy zmierzyć przed wdrożeniem i jakie dane uwzględnić w kwalifikacji procesu.
Skontaktuj się z REA JET i zapytaj o próbę nadruku. Telefon: +48 65 511 44 70.
Źródło danych eksperymentalnych: Wilfried Weigelt, Tobias Thiel, Nicole Kaller, „The science of Unique Device Identification (UDI) Marking: practical applications and insights”, REA i DuPont, lipiec 2025. Zestawienia dotyczą warunków opisanych w publikacji.