 PORADNIK
Weryfikacja kodów UDI na Tyvek® to pomiar jakości symbolu GS1 DataMatrix w ustalonych warunkach, a nie jedynie próba odczytania go skanerem. Do kontroli jakości nadruków na medycznych opakowaniach z Tyvek stosuje się m.in. normę ISO/IEC 15415:2024 oraz urządzenia REA VeriCube do pomiarów offline i REA VeriMax do pomiarów inline. W badaniu REA/DuPont z lipca 2025 r. na odmianach 1073B, 1059B i 2FS otrzymano oceny przekraczające przyjęty próg 1,5/C.
Porównanie konkretnych ocen znajdziesz w wynikach badań REA i DuPont na Tyvek®. Zobacz też integrację weryfikacji inline z pakowarką oraz znakowanie gotowych opakowań sterylnych.
Ten poradnik dotyczy pomiaru jakości i planowania kontroli w produkcji. Optymalizację rozmiaru modułu, atramentu i ustawień drukarki przedstawia osobny poradnik o jakości nadruku UDI na Tyvek; charakterystykę materiału opisuje strona drukowanie na Tyvek®, a wybór urządzenia do torebek i wieczek omawia znakowanie opakowań sterylnych.
Dlaczego czytelność kodu UDI nie wystarcza do oceny jego jakości?
Odczytnik odpowiada na praktyczne pytanie: czy w danych warunkach rozpoznaje symbol i zwraca jego zawartość. Nie oznacza to, że inne czytniki, o innym oświetleniu, optyce lub algorytmach dekodowania, równie dobrze odczytają ten sam znak. Dla łańcucha dostaw wyrobów medycznych liczy się powtarzalność odczytu w zróżnicowanych warunkach, a nie pojedynczy udany skan.
Weryfikator mierzy określone cechy symbolu i raportuje ocenę według wskazanej metodyki. Jest to wynik liczbowy, który można odnieść do wymagań jakościowych danego zastosowania. Nawet poprawnie zdekodowany GS1 DataMatrix może otrzymać ocenę poniżej przyjętego progu, np. ze względu na mały kontrast, uszkodzenia wzorca czy zmienną modulację.
Osobnym zagadnieniem pozostaje poprawność treści UDI. Optycznie wzorowy kod może przechowywać niewłaściwy LOT, datę lub GTIN. Kontrola nadruku powinna zatem łączyć pomiar jakości symbolu z weryfikacją wymaganej zawartości danych.
Co mierzy ISO/IEC 15415:2024 przy weryfikacji GS1 DataMatrix?
ISO/IEC 15415 określa metodykę oceny jakości dwuwymiarowych symboli kodowych. Podczas badania analizowane są parametry odpowiadające m.in. za możliwość zdekodowania, kontrast i geometrię modułów. W przypadku GS1 DataMatrix na Tyvek znaczenie mają takie elementy, jak:
- Symbol Contrast: różnica między obszarami jasnymi i ciemnymi;
- Modulation: równomierność odbicia światła przez poszczególne moduły kodu;
- Fixed Pattern Damage: uszkodzenie części wzorca przeznaczonej do lokalizowania i orientacji symbolu;
- Decode: możliwość poprawnego zdekodowania symbolu zgodnie z algorytmem odniesienia;
- parametry geometryczne: deformacje siatki modułów i elementów wzorca.
Istotnym elementem pomiaru jest zdefiniowane oświetlenie, apertura i ustawienie weryfikatora. Nie należy porównywać dwóch ocen zebranych w różnych warunkach bez sprawdzenia metodologii. Rozwinięcie zagadnienia znajduje się w poradniku ISO/IEC 15415 a ISO/IEC 15416.
Jak interpretować klasy jakości A, B, C, D i F?
W raportowaniu wartości dziesiętnych zakres 3,5–4,0 odpowiada klasie A; 2,5 do poniżej 3,5 klasie B; 1,5 do poniżej 2,5 klasie C; 0,5 do poniżej 1,5 klasie D; a wartość poniżej 0,5 klasie F. W badaniu REA/DuPont zastosowano próg akceptacji 1,5/C, ale nie należy traktować go jako jedynego dopuszczalnego progu dla każdego kodu UDI i każdego zastosowania.
| Zakres oceny | Klasa | Interpretacja przy analizie procesu |
|---|---|---|
| 3,5–4,0 | A | Wysoka jakość symbolu w warunkach pomiaru |
| 2,5–<3,5 | B | Dobra jakość, warto obserwować stabilność |
| 1,5–<2,5 | C | Możliwy poziom minimalnej akceptacji, zależny od specyfikacji |
| 0,5–<1,5 | D | Poniżej progu zastosowanego w badaniu |
| <0,5 | F | Bardzo niska jakość lub brak prawidłowego pomiaru |
Zakresy zgodne z tabelą klasyfikacji w white paper REA/DuPont, lipiec 2025. Użytkownik powinien przyjąć własny próg wynikający ze specyfikacji i kwalifikacji procesu.
Co zmieniło się w ISO/IEC 15415:2024 względem wersji 2011?
Wersja z 2024 r. wprowadza istotne zmiany w sposobie oceny kodów 2D, w tym raportowanie ocen z dokładnością dziesiętną, co ułatwia obserwowanie zmian jakości nadruku. W white paper omówiono również m.in. syntetyczną aperturę oraz zmiany oceny modulacji. Autorzy zwracają uwagę, że nie można zawsze traktować wyników według 2011 i 2024 jako bezpośrednio porównywalnych.
W praktyce oznacza to konieczność zdefiniowania jednej metody pomiaru w dokumentacji jakościowej i zapisania wersji normy, na której oparto kryterium akceptacji. Jeśli przedsiębiorstwo korzysta ze starszych raportów, warto ponownie przeanalizować progi oraz sposób raportowania, zanim porówna się historyczne oceny z nowymi wynikami.
W opracowaniu REA/DuPont oceny obliczone według edycji 2024 były w części przypadków dokładniejsze i wyższe niż według 2011. Nie wynika z tego jednak, że sam wydruk fizycznie się poprawił — zmieniła się metoda oceny.
REA VeriCube – kiedy sprawdza się pomiar offline?
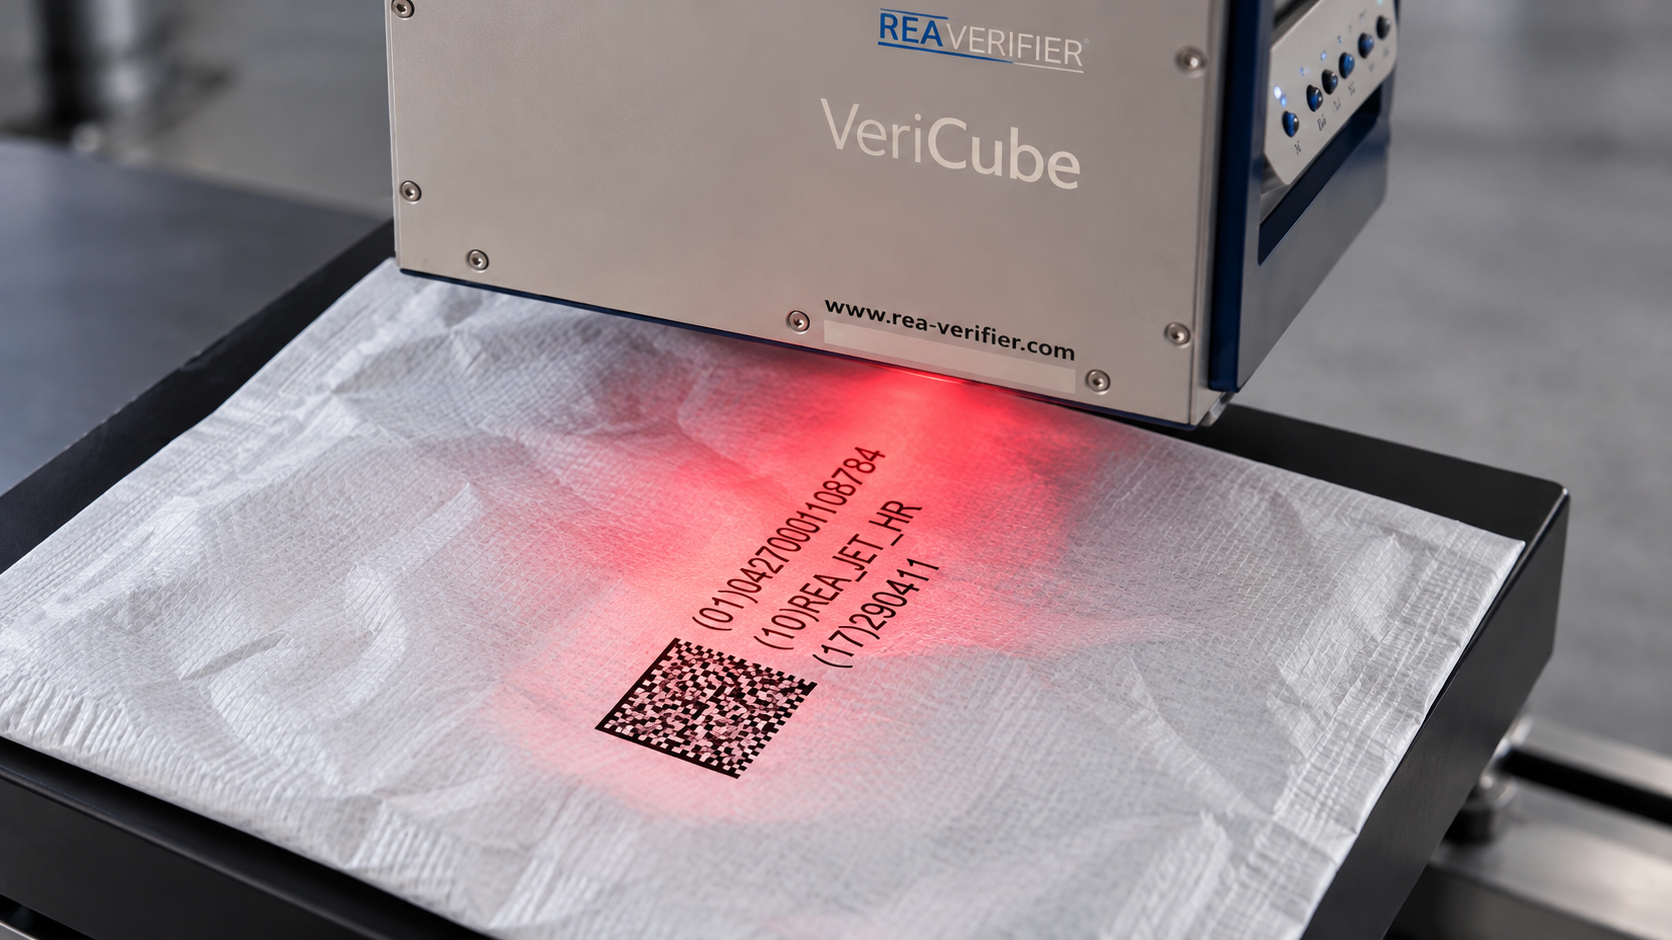
REA VeriCube służy do stanowiskowej weryfikacji jakości kodów. W zastosowaniach Tyvek może wspierać kwalifikację atramentu, porównywanie wielkości modułu GS1 DataMatrix, uruchomienie nowego rodzaju opakowania oraz okresowy audyt nadruku. Podczas prób wstępnych REA/DuPont zastosowano pomiar offline właśnie z użyciem VeriCube.
Stanowisko pomiarowe umożliwia stabilne ułożenie próbki oraz szczegółową analizę parametrów ograniczających klasę kodu. Jest szczególnie użyteczne na etapie doboru technologii, gdy porównuje się kilka materiałów, ustawień i projektów nadruku. Wyniki należy archiwizować wraz z parametrami pomiaru oraz identyfikacją ocenianej próbki.
Pomiar offline nie zastępuje automatycznie kontroli każdej jednostki wyrobu. O częstotliwości pobierania próbek i akceptacji partii decyduje plan kontroli jakości przedsiębiorstwa.
REA VeriMax – jak działa ocena jakości kodów inline?
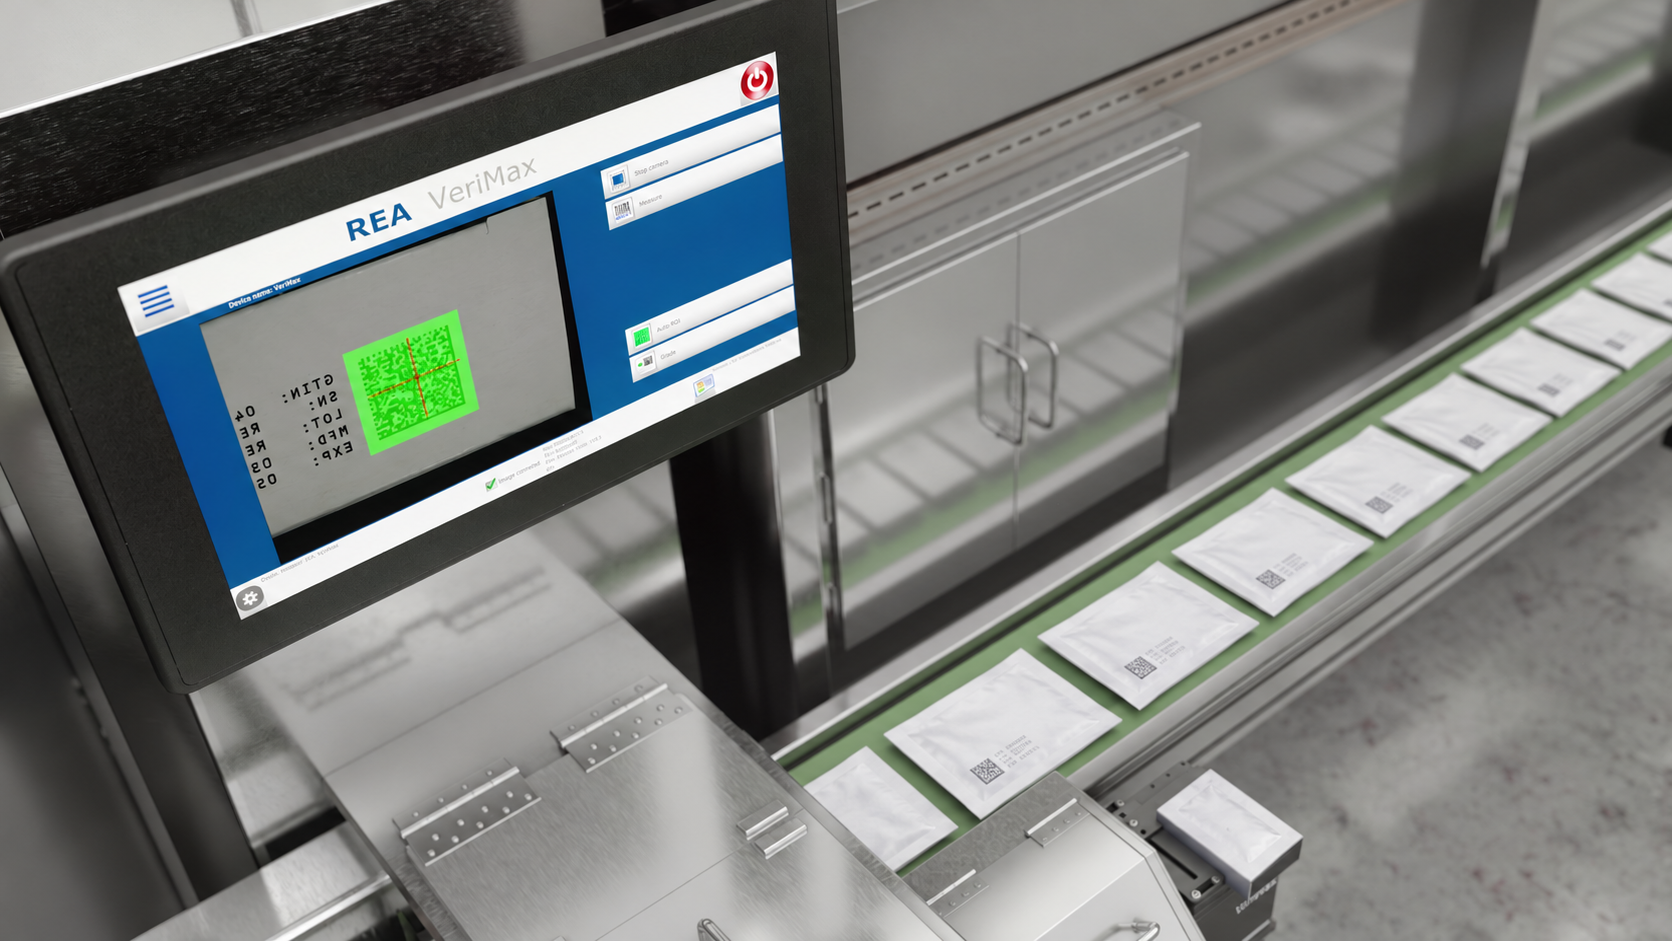
REA VeriMax jest przeznaczony do pracy przy przesuwającym się materiale w odpowiednio zaprojektowanej instalacji. W głównych próbach REA/DuPont urządzenie wykonywało pomiary kodów na Tyvek 1073B, 1059B i 2FS przy prędkości linii około 12 m/min. Wynik ten opisuje warunki badania; nie jest maksymalną ani deklarowaną dla wszystkich aplikacji prędkością pracy urządzenia.
Pomiar inline umożliwia powiązanie oceny z konkretnym nadrukiem, ale wymaga właściwie dobranego oświetlenia, położenia kamery, synchronizacji, kalibracji i kontroli rozmycia obrazu. Przesuwająca się wstęga może zmieniać wysokość i ułożenie podłoża, co wpływa na warunki pomiaru.
Jeżeli linia ma mierzyć każdy symbol, konieczne jest także zdefiniowanie reakcji na brak kodu, wynik poniżej progu lub niezgodność danych. Weryfikacja każdej sztuki wymaga odpowiedniej architektury całego procesu, a nie tylko zamontowania urządzenia nad transporterem.
REA VeriCube czy VeriMax – porównanie zastosowań
| Kryterium | REA VeriCube | REA VeriMax |
|---|---|---|
| Tryb | Offline – próbki na stanowisku | Inline – pomiar w ruchu |
| Etap | Testy, kwalifikacja, audyt jakości | Rutynowa kontrola przy linii |
| Synchronizacja z linią | Zwykle nie jest wymagana | Wymaga analizy i integracji |
| Ryzyko rozmycia obrazu | Niewielkie przy stabilnej próbce | Ważny parametr przy ruchu |
| Dokumentacja | Raport jakości próbki | Wynik przypisany do kontrolowanego kodu |
| Najważniejsze pytanie | „Czy ustalona konfiguracja drukuje prawidłowo?” | „Czy jakość pozostaje właściwa podczas produkcji?” |
Rozwiązania uzupełniają się. VeriCube może służyć do wstępnego doboru ustawień i kontroli laboratoryjnej, natomiast VeriMax do monitorowania stabilności nadruku na linii. Każde wdrożenie wymaga określenia właściwej metody pomiaru i potwierdzenia zdolności procesu do uzyskania oczekiwanej jakości.
Wyniki badania REA/DuPont: jaka była jakość kodów na Tyvek?
W lipcu 2025 r. REA i DuPont opublikowały wyniki prób znakowania UDI na trzech odmianach materiału. Podczas wstępnej selekcji parametrów zastosowano REA VeriCube, a do pomiarów inline w głównym badaniu REA VeriMax. Próby właściwe obejmowały kod DataMatrix z modułem około 0,50 mm oraz nadruk 300 × 300 dpi.
Poniższe wartości ilustrują pomiary dla jednego atramentu Black Eagle CS. Wybrano ten sam atrament, aby nie mieszać wpływu materiału i formulacji w jednym porównaniu.
| Odmiana Tyvek® | Atrament | Ocena ISO/IEC 15415:2024 | Klasa |
|---|---|---|---|
| 1073B | Black Eagle CS | 3,4 | B |
| 1059B | Black Eagle CS | 3,6 | A |
| 2FS | Black Eagle CS | 4,0 | A |
Źródło: „The science of Unique Device Identification (UDI) Marking”, REA i DuPont, lipiec 2025, tabela wyników, s. 8. Wartości dotyczą konkretnych ustawień badawczych; nie są gwarancją jakości dowolnego materiału ani linii.
Wszystkie wymienione w opracowaniu głównym wyniki przekraczały stosowany w badaniu próg 1,5. Wyniki należy interpretować razem z warunkami testu, w tym rodzajem atramentu, rozmiarem symbolu i metodologią pomiaru. Szczegółową analizę doboru nadruku przedstawia TYVEK 03 – jakość nadruku DataMatrix.
Jak zorganizować kontrolę UDI na wielotorowej linii pakującej?
W produkcji wielotorowej kluczowe jest przypisanie wyniku pomiaru do odpowiedniego toru i wyrobu. Projekt obejmuje lokalizację głowic REA JET HR, urządzeń kontrolnych, czujników oraz sposób przesyłania danych z systemu produkcyjnego. Należy ustalić, kiedy drukowana jest dana wartość UDI i w którym punkcie można potwierdzić jej zawartość.
System powinien rozróżniać brak symbolu, niepoprawną zawartość kodu i niewystarczającą klasę jakości. Każda z tych sytuacji może wymagać innej reakcji maszyny, zatrzymania albo separacji wyrobu. Wymagany sposób postępowania należy zdefiniować przed uruchomieniem.
Przy doborze miejsca pomiaru warto rozważyć, czy pakiet znajduje się już w ostatecznej postaci i czy późniejsze zgrzewanie lub formowanie nie wpłynie na nadruk. Jeśli proces obejmuje sterylizację, ocena trwałości kodu po niej jest odrębnym zagadnieniem walidacyjnym.
Kalibracja, oświetlenie, apertura i rozmycie ruchu – co wpływa na grading?
Porównywalność wyników wymaga kontrolowanych warunków pomiaru. Weryfikatory muszą pracować zgodnie z właściwą metodą kalibracji i ustawieniem optyki. Nie wystarczy porównanie samego wyniku liczbowego, jeżeli inne były oświetlenie, apertura, odległość lub sposób stabilizacji próbki.
W pomiarach inline dodatkowym ograniczeniem jest ruch materiału. Krótki czas ekspozycji ogranicza rozmycie, ale może wymagać odpowiedniego oświetlenia. Prędkość linii należy dobrać tak, aby nie przekroczyć tolerancji metody pomiaru. White paper REA opisuje ten problem w aneksie dotyczącym kontroli inline i zwraca uwagę na wymóg regularnej kalibracji oraz regulacji urządzenia.
Protokół kontroli powinien dokumentować wersję normy, metodę gradingu, ustawienia pomiarowe, datę kalibracji oraz identyfikację próbki. Takie dane ułatwiają analizę trendów i odróżnienie pogorszenia nadruku od zmiany warunków oceny.
Jakie kryteria odbioru warto przyjąć przy wdrożeniu REA VERIFIER?
Przed odbiorem systemu należy przygotować plan testów uzgodniony z działami jakości, produkcji i automatyki. Warto uwzględnić zarówno jakość symbolu, jak i poprawność danych UDI oraz zachowanie instalacji po wystąpieniu błędu.
- Metodyka: ustal normę i wersję, aperturę, warunki oświetlenia oraz właściwą specyfikację GS1.
- Kryterium akceptacji: zdefiniuj próg dla danego wyrobu i procesu; nie kopiuj automatycznie wyniku z publikacji.
- Próbki referencyjne: przygotuj dobre i wadliwe kody, testowane na właściwym Tyvek.
- Powtarzalność: porównaj wyniki przy nominalnej i granicznej prędkości linii.
- Identyfikowalność: potwierdź przypisanie wyniku do konkretnej partii i opakowania.
- Reakcja na błąd: sprawdź alarm, odrzut, zatrzymanie lub inne uzgodnione działanie.
- Dokumentacja: zapisz ustawienia, kalibrację, wersję oprogramowania i sposób obsługi odstępstw.
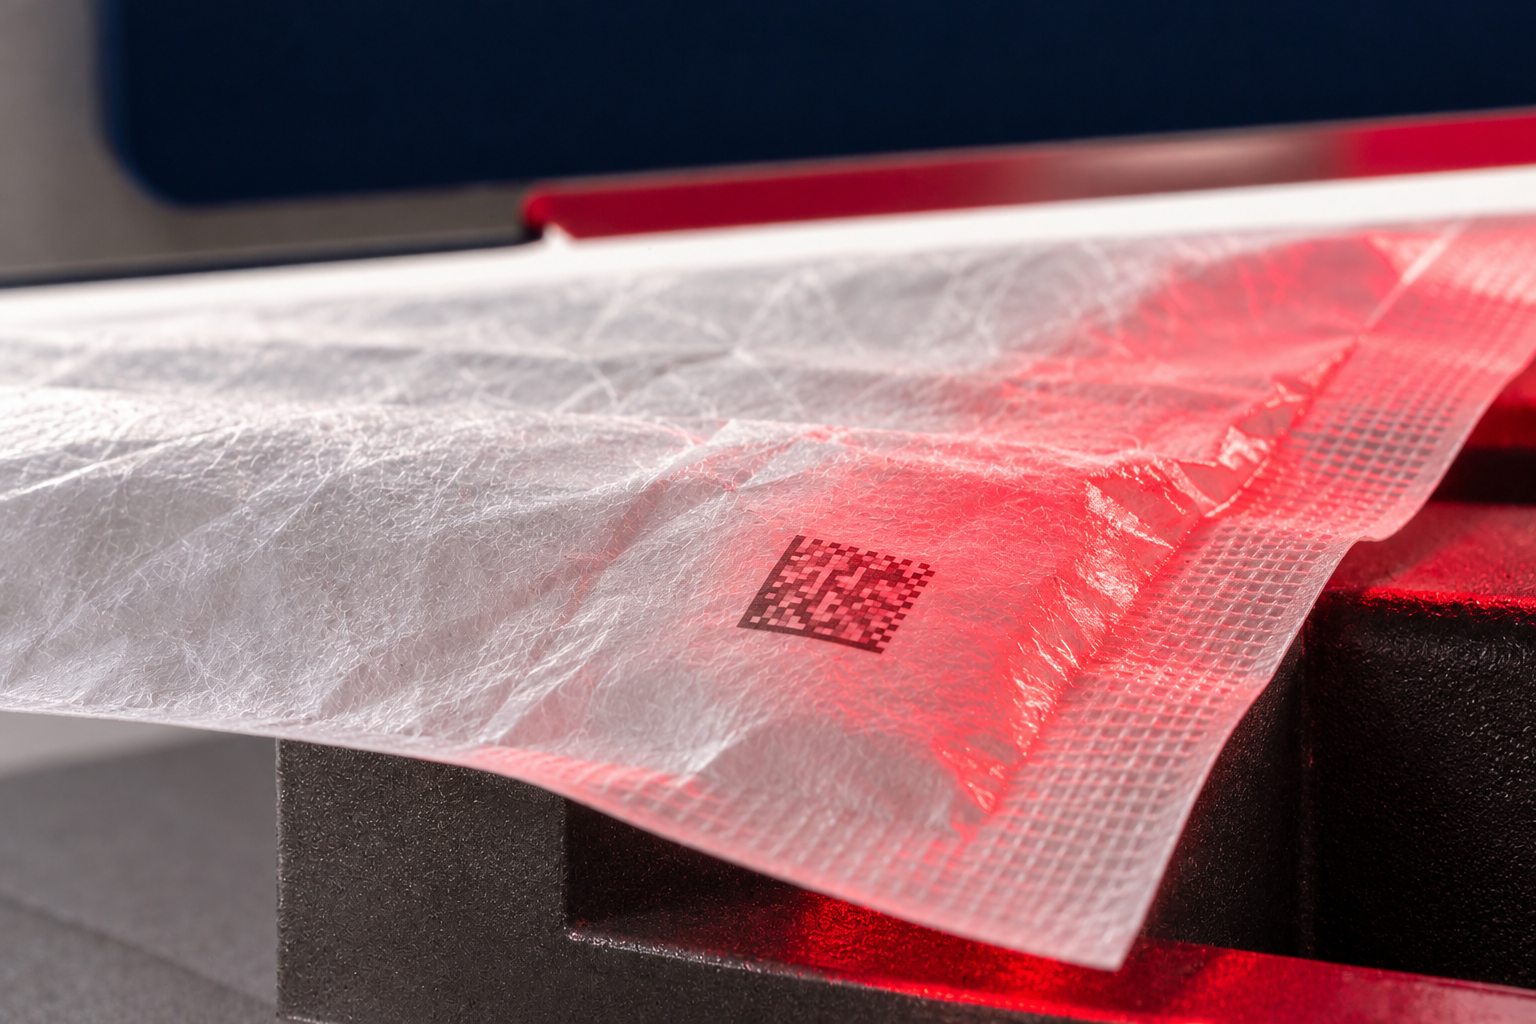
Pełną próbę technologiczną nadruku warto przeprowadzić wcześniej, zgodnie z metodyką opisaną w poradniku o testach znakowania. Odbiór nie powinien ograniczać się do jednego zdjęcia prawidłowo wydrukowanego kodu.
Najczęstsze błędy w weryfikacji kodów na Tyvek®
- Odczyt skanerem zamiast pomiaru: nie pozwala porównać jakości według normy.
- Brak kontroli danych: optycznie poprawny kod może zawierać niewłaściwy LOT.
- Niejednolite ustawienia: wyniki z różnych apertur lub wersji norm są zestawiane bez kontekstu.
- Pomiar poza rzeczywistym procesem: pomija drgania, ruch i zmiany położenia wstęgi.
- Brak kalibracji: obniża zaufanie do powtarzalności ocen.
- Zbyt późne wykrycie błędu: kontrola odbywa się po wymieszaniu opakowań z różnych torów.
- Brak reakcji na wynik NOK: raport jest zapisywany, ale wyrób nie zostaje poprawnie odseparowany.
Poprawienie tych elementów może zwiększyć stabilność identyfikacji i zmniejszyć ryzyko przekazania do dalszego procesu wyrobu z oznaczeniem niespełniającym uzgodnionych kryteriów.
FAQ – weryfikacja DataMatrix UDI na Tyvek®
Czy skaner może zastąpić REA VeriCube?
Nie w sytuacji, gdy potrzebna jest normatywna ocena klasy jakości kodu. Skaner sprawdza przede wszystkim odczyt; VeriCube służy do pomiaru jakości w określonych warunkach.
Czy REA VeriMax mierzy kod podczas ruchu opakowania?
Tak, może pracować inline po dobraniu konfiguracji optyki, oświetlenia, synchronizacji i warunków transportu.
Jaką normę stosuje się do GS1 DataMatrix?
Do oceny jakości nadrukowanych symboli 2D stosuje się m.in. ISO/IEC 15415. Dokładna specyfikacja zależy od rodzaju symbolu i zastosowania.
Czy ocena B oznacza brak zgodności?
Nie automatycznie. O zgodności decyduje próg ustalony dla konkretnego zastosowania; w badaniu REA/DuPont stosowano minimum 1,5/C.
Co oznacza ocena 3,4 w nowej normie?
W tabeli klasyfikacyjnej oznacza poziom B. Należy również podać wersję normy i warunki pomiaru.
Czy kod klasy A ma zawsze poprawną zawartość UDI?
Nie. Klasa jakości dotyczy symbolu; zawartość należy zweryfikować oddzielnie.
Czy każde opakowanie musi być weryfikowane inline?
Nie można tego stwierdzić dla wszystkich procesów. Zakres i częstotliwość kontroli zależą od planu jakości oraz przyjętych wymagań.
Czy wynik pomiaru gwarantuje trwałość kodu po sterylizacji?
Nie. Odporność po sterylizacji EO lub gamma wymaga odrębnych testów konkretnego opakowania i nadruku.
Jak przygotować test REA VeriMax?
Przekaż próbki Tyvek, projekt GS1 DataMatrix, wymagany próg jakości, prędkość linii i opis sposobu prowadzenia materiału.
Sprawdź jakość oznaczeń UDI w swojej produkcji
Masz kody DataMatrix na Tyvek lub planujesz ich automatyczny nadruk? Prześlij reprezentatywną próbkę materiału i projektu kodu oraz informacje o szybkości i konfiguracji linii. Pomożemy zaplanować próbę jakościową, dobrać REA VeriCube lub REA VeriMax i ustalić sposób integracji systemu weryfikacji.
Skontaktuj się z REA JET w sprawie weryfikacji kodów UDI. Telefon: +48 65 511 44 70.
Źródło wyników: Wilfried Weigelt, Tobias Thiel, Nicole Kaller, „The science of Unique Device Identification (UDI) Marking: practical applications and insights”, white paper REA/DuPont, lipiec 2025. Dane z prób nie są gwarancją wyniku każdego wdrożenia.