 PORADNIK
Czy można uzyskać wysoką jakość kodów UDI na Tyvek®? Tak — badanie REA i DuPont opublikowane w lipcu 2025 r. wykazało, że w opisanych warunkach wszystkie 15 przedstawionych konfiguracji atramentu i materiału osiągnęło wynik powyżej progu 1,5/C. Testowano trzy odmiany Tyvek® (1073B, 1059B i 2FS), drukarkę REA JET HR 2.0 oraz pomiary z użyciem REA VeriCube i REA VeriMax. Wyniki nie są jednak gwarancją jakości dowolnego wdrożenia ani potwierdzeniem odporności kodów na sterylizację.
Wdrożenie procesu na konkretnym typie opakowania opisuje znakowanie opakowań sterylnych. O samym podłożu piszemy w materiale drukowanie na Tyvek®.
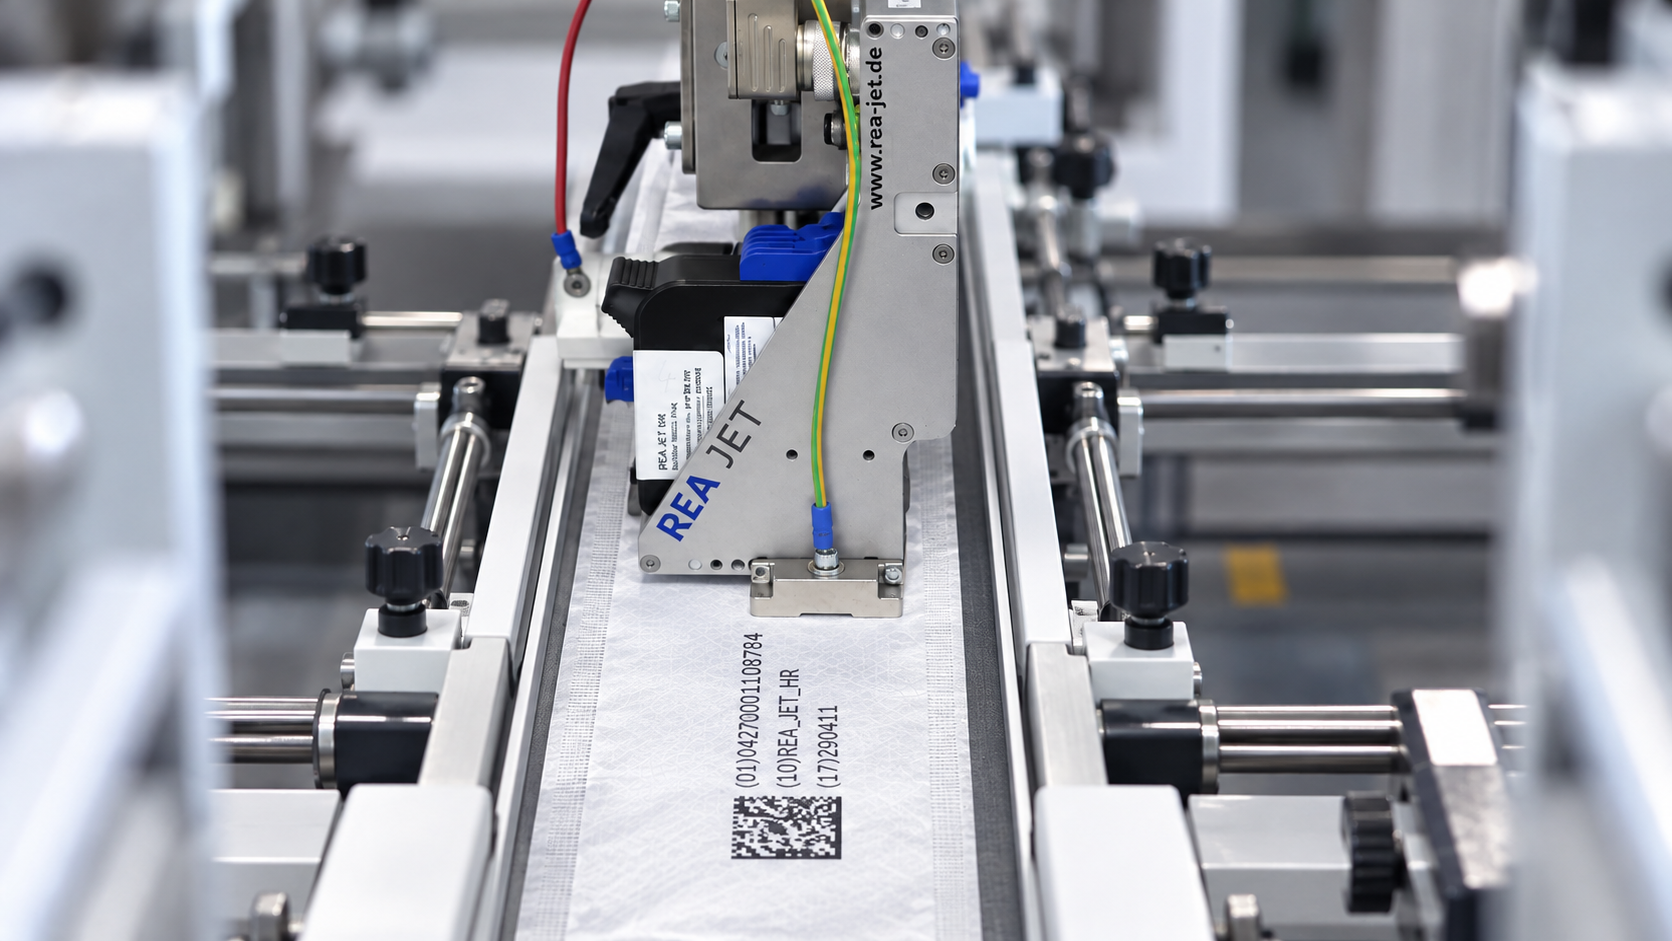
Ten artykuł jest opracowaniem konkretnego badania, jego metodyki i danych liczbowych. Nie zastępuje poradnika jak dobrać parametry nadruku GS1 DataMatrix na Tyvek®, opisu weryfikacji kodów UDI ani strony drukowanie na Tyvek®. W prezentowanych tabelach wiernie oddzielamy od siebie oceny według wydań ISO/IEC 15415:2011 i ISO/IEC 15415:2024.
Kto przeprowadził badanie i jaki był jego cel?
Publikacja The science of Unique Device Identification (UDI) Marking: practical applications and insights powstała we współpracy REA i DuPont. Autorami są Wilfried Weigelt (REA, dział weryfikatorów kodów), Tobias Thiel (REA, rozwiązania dla farmacji i medycyny) oraz Nicole Kaller (DuPont Tyvek® Healthcare Packaging). Raport ukazał się w lipcu 2025 r.
Celem było sprawdzenie, czy systemy przemysłowego nadruku zmiennych informacji mogą uzyskać akceptowalną jakość kodów GS1 DataMatrix na trzech wybranych odmianach Tyvek. Autorzy porównywali wielkość modułu, rozdzielczość i optymalizację kropli oraz różne typy atramentów. Jednocześnie oceniano jakość kodów urządzeniami offline i inline, w tym według zmienionej normy ISO/IEC 15415:2024.
Warto podkreślić charakter opracowania: to test aplikacyjny na określonych próbkach i ustawieniach, nie ogólna certyfikacja wszystkich możliwych kombinacji materiałów, kartridżów, opakowań i procesów sterylizacji.
Jakie materiały, urządzenia i parametry obejmowało badanie?
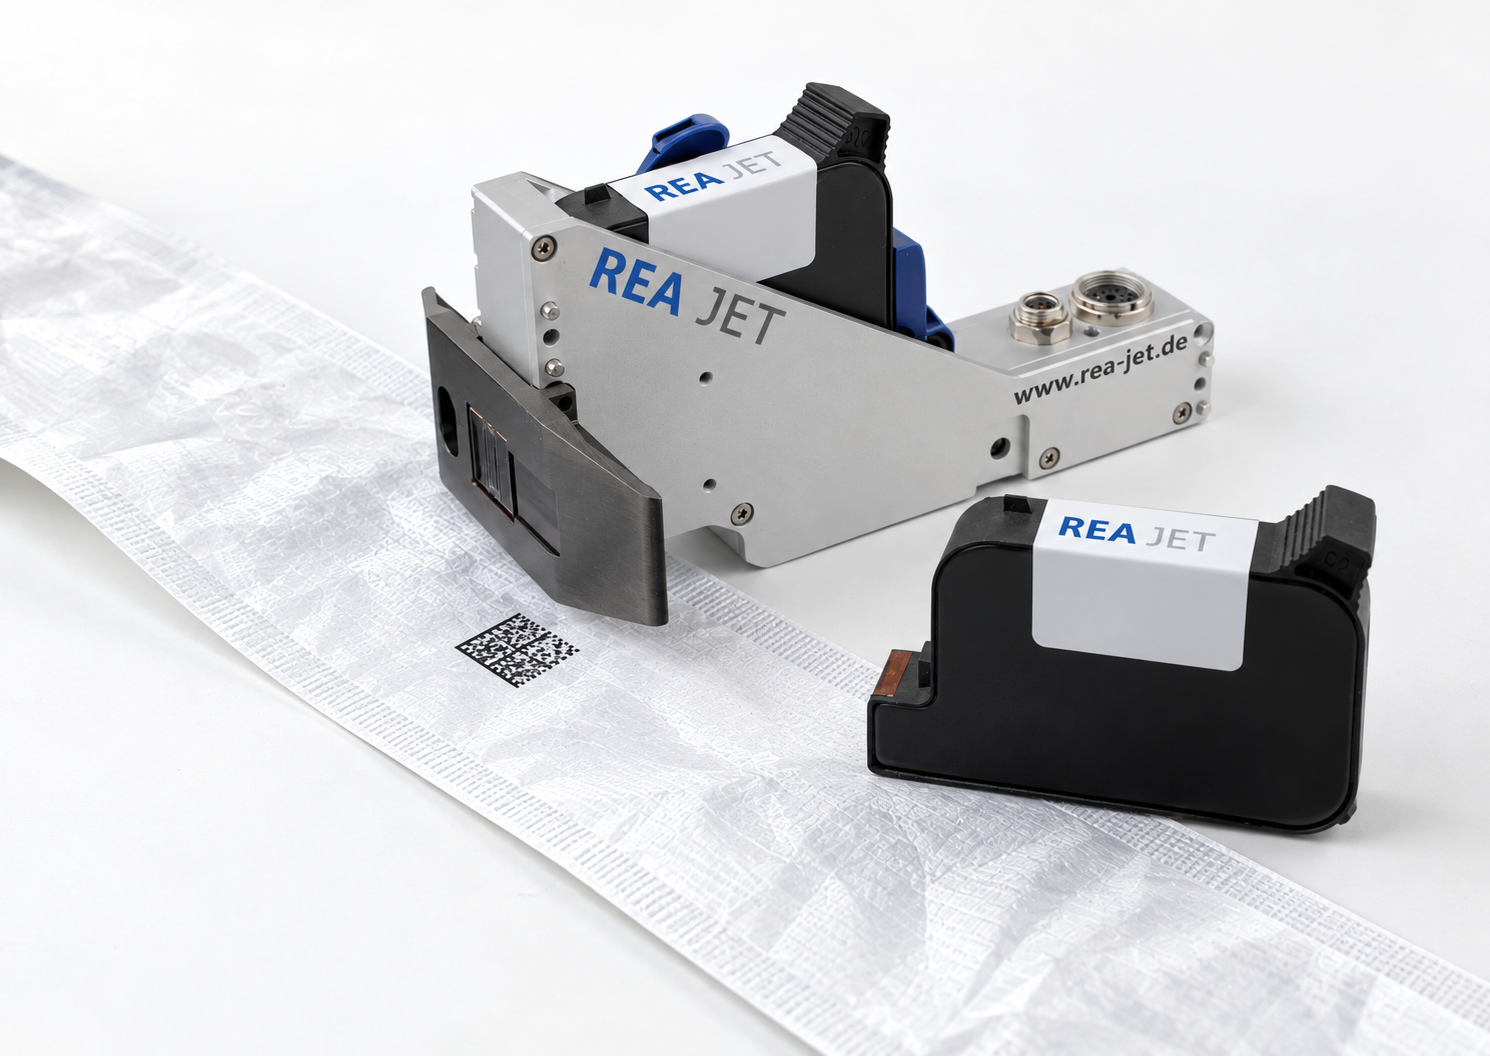
W badaniu wykorzystano trzy odmiany medycznego Tyvek®: 1073B, 1059B oraz 2FS. Nadruk wykonywano urządzeniami REA z technologią Thermal Ink Jet, w tym głowicą REA JET HR 2.0 i sterownikiem REA JET 2.0 2K. Ocenę jakości powierzono REA VeriCube (pomiar offline w próbach wstępnych) i REA VeriMax (pomiar inline w badaniu głównym).
| Parametr | Warunki opisane przez autorów |
|---|---|
| Podłoża | Tyvek® 1073B, 1059B, 2FS |
| Symbol | GS1 DataMatrix, siatka 22 × 22 moduły |
| Moduły w próbach wstępnych | 0,25 mm, 0,45 mm, 0,50 mm |
| Moduł w badaniu głównym | Około 0,50 mm (w tabeli szczegółowej 0,522 mm) |
| Rozdzielczość | 300 × 300 i 300 × 260 dpi w próbach wstępnych; 300 × 300 dpi w badaniu głównym |
| Prędkość pomiaru inline | Około 12 m/min |
| Optyka | Oświetlenie 45°, 660 nm, apertura 8 mil |
| Warunki dodatkowe | Ciemne podłoże pod próbką; porównanie z/bez redukcji pikseli |
Raport podaje także szczegóły związane z oceną w wersjach normy 2011 i 2024. Zastosowane warunki pomiaru są istotne: inna apertura lub oświetlenie mogą dać wyniki nieporównywalne liczbowo.
Etap pierwszy: które ustawienia nadruku były najlepsze?
Pre-screening służył wybraniu odpowiedniego rozmiaru DataMatrix i rozdzielczości przed badaniem głównym. Weryfikację prowadzono offline za pomocą REA VeriCube.
- Moduł 0,25 mm: nie wszystkie kody udało się poprawnie odczytać i zmierzyć; część otrzymała wynik 0.
- Moduł 0,45 mm: możliwe były oceny 1,5/C we wszystkich badanych konfiguracjach rozdzielczości, czasami uzyskiwano wyższe wyniki.
- Moduł 0,50 mm: przy rozdzielczości 300 × 300 dpi i redukcji pikseli w większości przypadków osiągano 3/B do 4/A.
Autorzy wskazali zatem jako korzystny punkt wyjścia 0,50 mm, 300 × 300 dpi i pixel reduction. Nie oznacza to, że wszystkie inne rozmiary są niedopuszczalne. Dla konkretnego nadruku wybór nadal zależy od rozmiaru pola, ilości danych, odmiany Tyvek i właściwej specyfikacji GS1.
Etap drugi: drukowanie i weryfikacja inline na trzech odmianach Tyvek
W badaniu głównym przyjęto ustawienia wytypowane w próbach wstępnych. Drukowano DataMatrix z modułem około 0,50 mm, a REA VeriMax mierzył kody podczas ruchu materiału z prędkością około 12 m/min. Test objął atramenty wodne, na bazie alkoholu oraz utwardzane UV.
Każdy z 15 wyników wymienionych w opublikowanej tabeli osiągnął wartość wyższą niż 1,5 w skali ISO/IEC 15415:2024. Tak sformułowany wniosek jest ważniejszy od hasła „wszystkie atramenty zawsze działają” — badanie obejmowało konkretne, udokumentowane formulacje, a nie cały rynek materiałów eksploatacyjnych.
Dla poprawnej interpretacji autorzy przedstawili obok siebie wyniki historycznej, całkowitoliczbowej skali z 2011 r. oraz ocenę dziesiętną według wydania 2024. Nowa skala pozwala lepiej rozróżnić próbki, które wcześniej miały tę samą liczbę całkowitą.
Pełna tabela: 15 wyników jakości GS1 DataMatrix na Tyvek®
Poniższe zestawienie jest opracowaniem tabeli Figure 14, s. 8 raportu REA/DuPont. Zachowujemy nazwy atramentów i dokładne oceny podane w publikacji. Wyniki dotyczą poszczególnych kombinacji, a brak danego podłoża w tabeli nie oznacza niepowodzenia testu — po prostu w źródłowej tabeli nie podano dla niego wyniku.
| Grupa atramentu | Atrament | Tyvek® | ISO/IEC 15415:2011 | ISO/IEC 15415:2024 | Próg 1,5 |
|---|---|---|---|---|---|
| Wodny | Black Eagle CS | 1073B | 3 | 3,4 | Spełniony |
| Wodny | Black Eagle CS | 1059B | 3 | 3,6 | Spełniony |
| Wodny | Black Eagle CS | 2FS | 4 | 4,0 | Spełniony |
| Wodny | Black Eagle HD | 1073B | 3 | 3,5 | Spełniony |
| Wodny | Black Eagle HD | 1059B | 3 | 3,5 | Spełniony |
| Wodny | Black Eagle HD | 2FS | 3 | 4,0 | Spełniony |
| Wodny | TWP 627 | 1073B | 2 | 3,3 | Spełniony |
| Wodny | TWP 627 | 1059B | 2 | 3,6 | Spełniony |
| Wodny | TWP 627 | 2FS | 3 | 4,0 | Spełniony |
| Na bazie alkoholu | Multiple black V2 | 1073B | 3 | 3,7 | Spełniony |
| Na bazie alkoholu | Multiple black V2 | 1059B | 3 | 3,5 | Spełniony |
| Na bazie alkoholu | Multiple black V2 | 2FS | 4 | 4,0 | Spełniony |
| Na bazie alkoholu | Multiple black DC V3 | 1073B | 3 | 3,6 | Spełniony |
| UV | UV curable black | 1073B | 3 | 4,0 | Spełniony |
| UV | UV curable black | 1059B | 2 | 3,1 | Spełniony |
Źródło: REA/DuPont, The science of Unique Device Identification (UDI) Marking, lipiec 2025, s. 8. W tej tabeli „wynik 2024” oznacza wartość dziesiętną; nie należy porównywać wprost ocen całkowitych i dziesiętnych tak, jakby były wykonane tym samym algorytmem.
Co rzeczywiście wynika z porównania atramentów?
W tabeli opublikowano dobre wyniki zarówno dla atramentów wodnych, jak i opartych na alkoholu oraz utwardzanych UV. Na przykład Black Eagle CS osiągnął odpowiednio 3,4; 3,6 i 4,0 dla 1073B, 1059B i 2FS, natomiast Multiple black V2 uzyskał 3,7; 3,5 i 4,0. Atrament UV curable black osiągnął 4,0 na 1073B i 3,1 na 1059B.
Nie można na tej podstawie wybrać jednego „najlepszego atramentu do Tyvek” dla wszystkich producentów. Rozdzielczość, czas schnięcia, zdolność do przylegania, odporność na kontakt podczas transportu i właściwości gotowego opakowania są równie istotne jak ocena optyczna samego DataMatrix.
Publikacja nie wykazuje, że dana formulacja jest automatycznie dopuszczona do stosowania w każdym systemie bariery sterylnej ani że gwarantuje trwałość po EO lub gamma. Takie decyzje wymagają oddzielnej oceny procesu producenta wyrobu.
Dlaczego większa ilość atramentu nie zawsze poprawia DataMatrix?
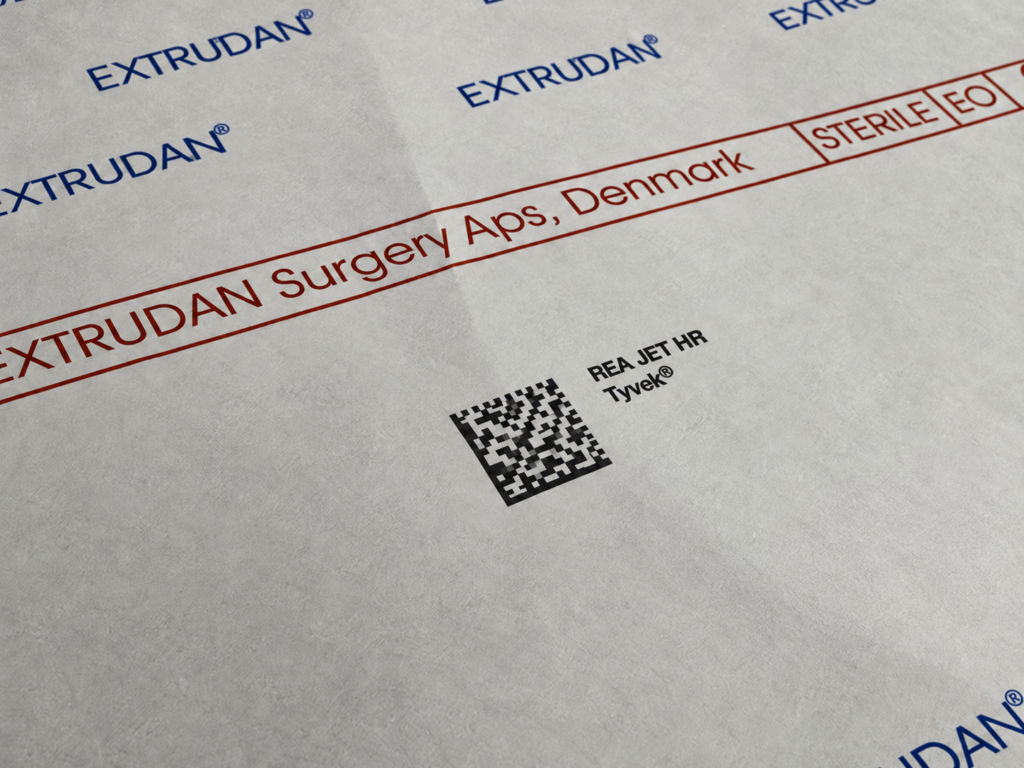
Jednym z kluczowych wniosków badania jest to, że zwiększanie rozdzielczości lub ilości podanego atramentu może podnieść kontrast, lecz równocześnie wydłużyć schnięcie, pogorszyć granice modułów i zwiększyć ryzyko przenikania przez materiał. Na włóknistej, miejscowo nierównej powierzchni Tyvek drobne zmiany rozkładu kropli mogą wpływać na modulację i końcową ocenę symbolu.
Optymalizacja pixel reduction ma ograniczać nadmierne wypełnienie drukowanych modułów. Nie jest jednak uniwersalnym sposobem naprawienia każdego błędu. Najpierw trzeba ustalić parametr ograniczający ocenę, a następnie przetestować zmianę na rzeczywistym materiale w warunkach odpowiadających produkcji.
Praktyczną procedurę doboru wielkości modułu i rozdzielczości opisuje TYVEK 03 – jak uzyskać wysoką jakość nadruku UDI.
REA VeriCube i VeriMax – jak w badaniu oceniano jakość kodów?
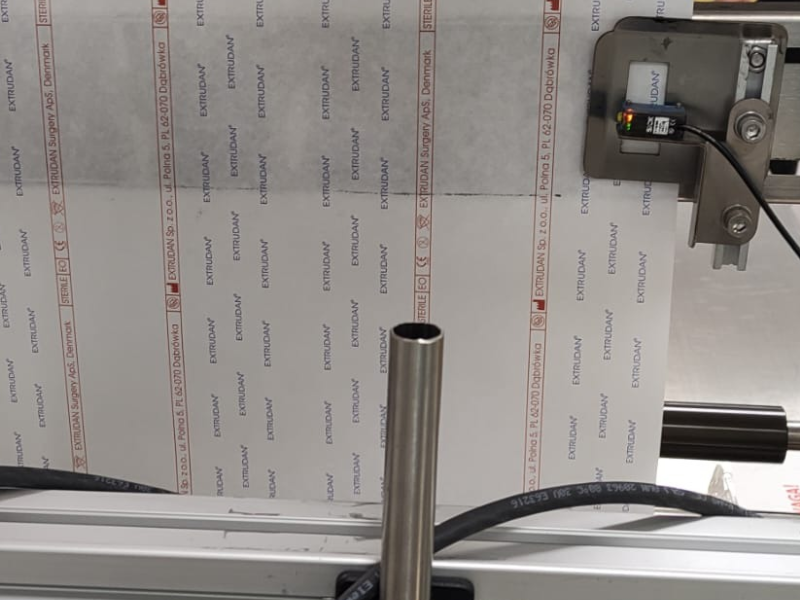
Badanie miało dwa odrębne etapy pomiarowe. W próbach wstępnych użyto REA VeriCube, czyli urządzenia umożliwiającego ocenę próbek offline. Po wybraniu parametrów główną serię pomiarową prowadzono na ruchomym materiale, korzystając z REA VeriMax.
Ocena jakości kodu nie jest tym samym co pojedynczy udany odczyt skanerem. Weryfikator mierzy symbol według zdefiniowanych warunków optycznych i normy, dzięki czemu umożliwia porównanie prób. Nadal konieczna jest jednak niezależna kontrola zawartości danych UDI, np. czy przypisany numer LOT jest poprawny.
Więcej o kalibracji, oświetleniu, aperturze i organizacji pomiarów offline/inline przeczytasz w TYVEK 04 – weryfikacja kodów UDI na Tyvek®.
ISO/IEC 15415:2011 a 15415:2024 – skąd różnice w ocenach?
Raport opisuje zmianę sposobu raportowania wyników. W wydaniu z 2024 r. wprowadzono oceny dziesiętne co 0,1, zmieniono niektóre elementy metodyki, w tym ocenę modulacji i granic modułów, a także zastosowanie syntetycznej apertury. Dzięki temu wartości takie jak 3,3 lub 3,6 mogą lepiej odróżniać jakość próbek niż starsza skala całkowitoliczbowa.
Na przykład dla TWP 627 na Tyvek 1073B w tabeli podano ocenę 2 według 2011 r. oraz 3,3 według 2024 r. **Nie oznacza to, że fizyczny nadruk poprawił się samoczynnie**. Porównywano ten sam efekt drukowania według dwóch sposobów obliczenia klasy jakości.
W dokumentacji zakładowej zawsze należy określić wersję normy, warunki pomiaru, ustawienia weryfikatora i próg akceptacji. Szczegółowe wyjaśnienie metodyki znajduje się w poradniku o weryfikacji GS1 DataMatrix.
Jakie są ograniczenia badania REA/DuPont?
Wyników z publikacji nie należy traktować jako automatycznej obietnicy, że każdy producent osiągnie identyczny grading przy dowolnej prędkości, odmianie materiału, formulacji atramentu albo po zmianie maszyny. Autorzy opisali konkretną serię eksperymentów, przy określonych parametrach nadruku i optyki.
- Zakres materiałowy: wskazane trzy odmiany Tyvek, nie wszystkie dostępne na rynku włókniny.
- Zakres symboli: GS1 DataMatrix o określonym układzie i module; nie wszystkie możliwe kody.
- Zakres prędkości: pomiar inline przy około 12 m/min, a nie test maksymalnej wydajności urządzeń.
- Zakres atramentów: konkretne wymienione formulacje, nie ogólna klasa wszystkich atramentów wodnych, alkoholowych czy UV.
- Zakres trwałości: brak podstaw do ogólnej gwarancji odporności na EO, gamma lub inny proces sterylizacji.
- Zakres opakowania: pomiar kodu nie zastępuje sprawdzenia bariery sterylnej ani walidacji ISO 11607.
W dodatku pełne tabele obejmują tylko opublikowane kombinacje materiał/atrament. Nie należy dopisywać brakujących wariantów ani traktować ich braku jako nieudanego eksperymentu.
Co wyniki badań oznaczają dla producenta opakowań medycznych?
Najważniejszy wniosek praktyczny jest taki, że przy odpowiednim doborze technologii TIJ można uzyskać wysokiej jakości oznaczenia UDI na wybranych odmianach Tyvek. Przed wdrożeniem warto jednak zaplanować próbę materiałową i pomiar jakości w zdefiniowanych warunkach.
Właściwym punktem startowym jest sprawdzenie własnej odmiany Tyvek, projektowanego DataMatrix, atramentu oraz parametrów pracy maszyny pakującej. W testach należy uwzględnić również położenie nadruku, strefy zgrzewu, czas schnięcia i późniejsze operacje produkcyjne. Wynik powinien zostać zapisany razem z wersją normy i warunkami pomiaru.
O integracji nadruku i weryfikacji na maszynach wielotorowych piszemy w TYVEK 05 – integracja REA JET HR i kontroli UDI z pakowarkami.
Jak wykorzystać wyniki white paper przy doborze REA JET HR 2.0?
Drukarka REA JET HR 2.0 była podstawą eksperymentu znakowania UDI. Jej dobór powinien uwzględniać rzeczywistą prędkość linii, miejsce głowicy, wysokość pola nadruku, liczbę torów i możliwość sprawdzenia jakości znaków po wydrukowaniu.
Na potrzeby pierwszej próby można potraktować parametry moduł 0,50 mm, 300 × 300 dpi, pixel reduction jako punkt wyjścia oparty na raporcie. Nie należy jednak przenosić tych nastaw bez sprawdzenia do każdego projektu opakowania. Jeśli pakowarka ma własne sterowanie i kilka torów, ważna będzie też właściwa integracja sygnałów i danych zmiennych.
W przypadku przygotowania zapytania technicznego warto przekazać próbki materiału, wzór GS1 DataMatrix oraz film pracy maszyny. Dzięki temu test odpowie na konkretne ograniczenia aplikacji, a nie jedynie powtórzy badanie laboratoryjne.
FAQ – wyniki badań druku UDI na Tyvek®
Kiedy i przez kogo przeprowadzono badanie?
White paper REA i DuPont opublikowano w lipcu 2025 r. Autorzy opisują testy nadruku i weryfikacji UDI na medycznych odmianach Tyvek.
Jakie odmiany Tyvek porównano?
W badaniu zastosowano 1073B, 1059B i 2FS.
Czy wszystkie wyniki w tabeli spełniły kryterium jakości?
Tak. Wszystkie 15 podanych w tabeli konfiguracji osiągnęło wynik wyższy od przyjętego progu 1,5 w skali ISO/IEC 15415:2024.
Czy każdy atrament nadaje się do Tyvek?
Nie można tego twierdzić. Dobre wyniki uzyskano dla określonych atramentów opisanych w raporcie; inne formulacje wymagają niezależnych prób.
Jaki rozmiar modułu sprawdził się najlepiej?
W próbach autorzy rekomendowali punkt startowy 0,50 mm, 300 × 300 dpi oraz optymalizację pixel reduction.
Dlaczego w tabeli występują dwie oceny normy ISO/IEC 15415?
Autorzy porównali wyniki według edycji z 2011 r. i 2024 r. Nowe wydanie wprowadziło skalę dziesiętną i zmiany metodyki.
Czym różniły się pomiary VeriCube i VeriMax?
VeriCube używano offline na etapie prób wstępnych, a VeriMax inline w badaniu głównym.
Czy pomiary potwierdzają odporność nadruku na sterylizację EO?
Nie. Wymagana jest osobna ocena trwałości konkretnego nadruku po procesie sterylizacji.
Czy wyniki potwierdzają zgodność całego opakowania z ISO 11607?
Nie. Badanie jakości kodu nie zastępuje kwalifikacji i walidacji medycznego systemu bariery sterylnej.
Zapytaj o próbę nadruku i weryfikacji UDI na swoim Tyvek®
Chcesz sprawdzić, czy Twoja odmiana Tyvek i projekt GS1 DataMatrix osiągną wymaganą klasę jakości? Prześlij nam próbkę materiału, projekt kodu i informacje o linii. Pomożemy ustalić sposób prób z wykorzystaniem REA JET HR i weryfikatorów REA oraz odpowiednio udokumentować wynik pomiaru.
Skontaktuj się z REA JET w sprawie próby technologicznej. Telefon: +48 65 511 44 70.
Opracowano na podstawie: Wilfried Weigelt, Tobias Thiel, Nicole Kaller, The science of Unique Device Identification (UDI) Marking: practical applications and insights, REA / DuPont, lipiec 2025, s. 5–9. Wyniki odnoszą się do opisanych warunków i nie są gwarancją jakości ani zgodności całego opakowania.