 PORADNIK
Integracja drukarki UDI z maszyną pakującą Tyvek® wymaga połączenia trzech procesów: drukowania właściwych danych, synchronizacji nadruku z ruchem materiału i pomiaru jakości kodu GS1 DataMatrix. Na liniach pakujących można wykorzystać drukarki REA JET HR 2.0 lub REA JET HR pro OEM oraz system REA VeriMax do weryfikacji inline. Ostateczny układ głowic i stanowisk kontrolnych zależy od konstrukcji pakowarki, liczby torów i wymagań producenta wyrobu medycznego.
Przed wyborem miejsca montażu warto poznać wyniki testów nadruku UDI na odmianach Tyvek®. Zobacz również zastosowania znakowania opakowań sterylnych oraz weryfikację jakości DataMatrix.
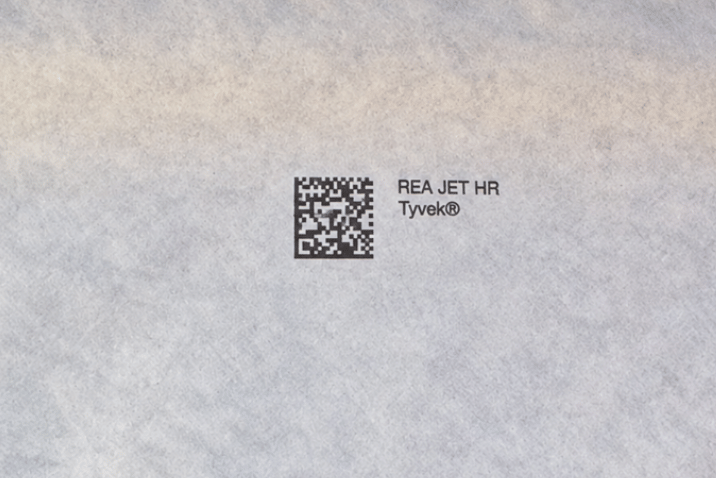
Ten poradnik opisuje integrację systemów nadruku i kontroli z automatyką pakowania. Właściwości materiału omawia strona drukowanie na Tyvek®, parametry optymalizacji symbolu znajdziesz w poradniku o jakości nadruku UDI, a szczegółową metodykę gradingu w poradniku o weryfikacji kodów UDI. Rozdzielamy te zagadnienia, aby każde odpowiadało na inną potrzebę technologa, automatyka i działu jakości.
Dlaczego drukowanie UDI trzeba połączyć ze sterowaniem pakowarki?
W zautomatyzowanej produkcji opakowań medycznych nadruk nie jest osobną operacją wykonywaną przypadkowo na końcu procesu. Kod UDI, numer partii LOT, data ważności i ewentualny numer seryjny powinny odpowiadać konkretnemu wyrobowi oraz zatwierdzonej treści zlecenia produkcyjnego. Materiał Tyvek może być podawany ze zwoju, formowany, zgrzewany lub występować jako wieczko tacki.
Poprawny kod optycznie nie wystarczy, jeśli zawiera błędne dane. Dlatego integracja obejmuje źródło danych, moment wyzwolenia nadruku i sposób przypisania wyniku kontroli do właściwego pakietu. Wymaga to analizy współpracy drukarki z istniejącym sterownikiem maszyny, czujnikami pozycji i systemem obsługi jakości.
- Dane: odpowiedni numer LOT, data, numer seryjny oraz struktura UDI.
- Nadruk: precyzyjna pozycja, stabilna geometria i kontrast DataMatrix.
- Pomiar: kontrola jakości kodu oraz niezależna ocena poprawności danych.
- Reakcja: sposób obsługi pakietu, dla którego druk lub weryfikacja nie powiodły się.
Jakie maszyny pakujące można wyposażyć w drukarkę REA JET HR?
Rozwiązania do bezkontaktowego znakowania można rozważyć dla wielu typów maszyn: pakowarek typu form-fill-seal, urządzeń termoformujących, zgrzewarek do torebek typu peel pouch czy systemów podawania i zamykania tacek. O możliwościach nie decyduje jednak sama nazwa maszyny, tylko dostęp do powierzchni i sposób transportu Tyvek.
Przykładowe zastosowania to opakowania sterylne dla instrumentów chirurgicznych, wybranych cewników, implantów, komponentów zabiegowych i zestawów jednorazowych. Nie oznacza to, że każdy taki wyrób jest pakowany w Tyvek – konstrukcję systemu bariery sterylnej wybiera producent opakowania lub wyrobu.
Przed doborem rozwiązania trzeba ustalić rodzaj materiału, liczbę równoległych torów i moment, w którym opakowanie jest już jednoznacznie powiązane z danymi produktu. Więcej przykładów przedstawia strona znakowanie opakowań sterylnych.
Gdzie montować głowice: druk przed zgrzewaniem czy na gotowym pakiecie?
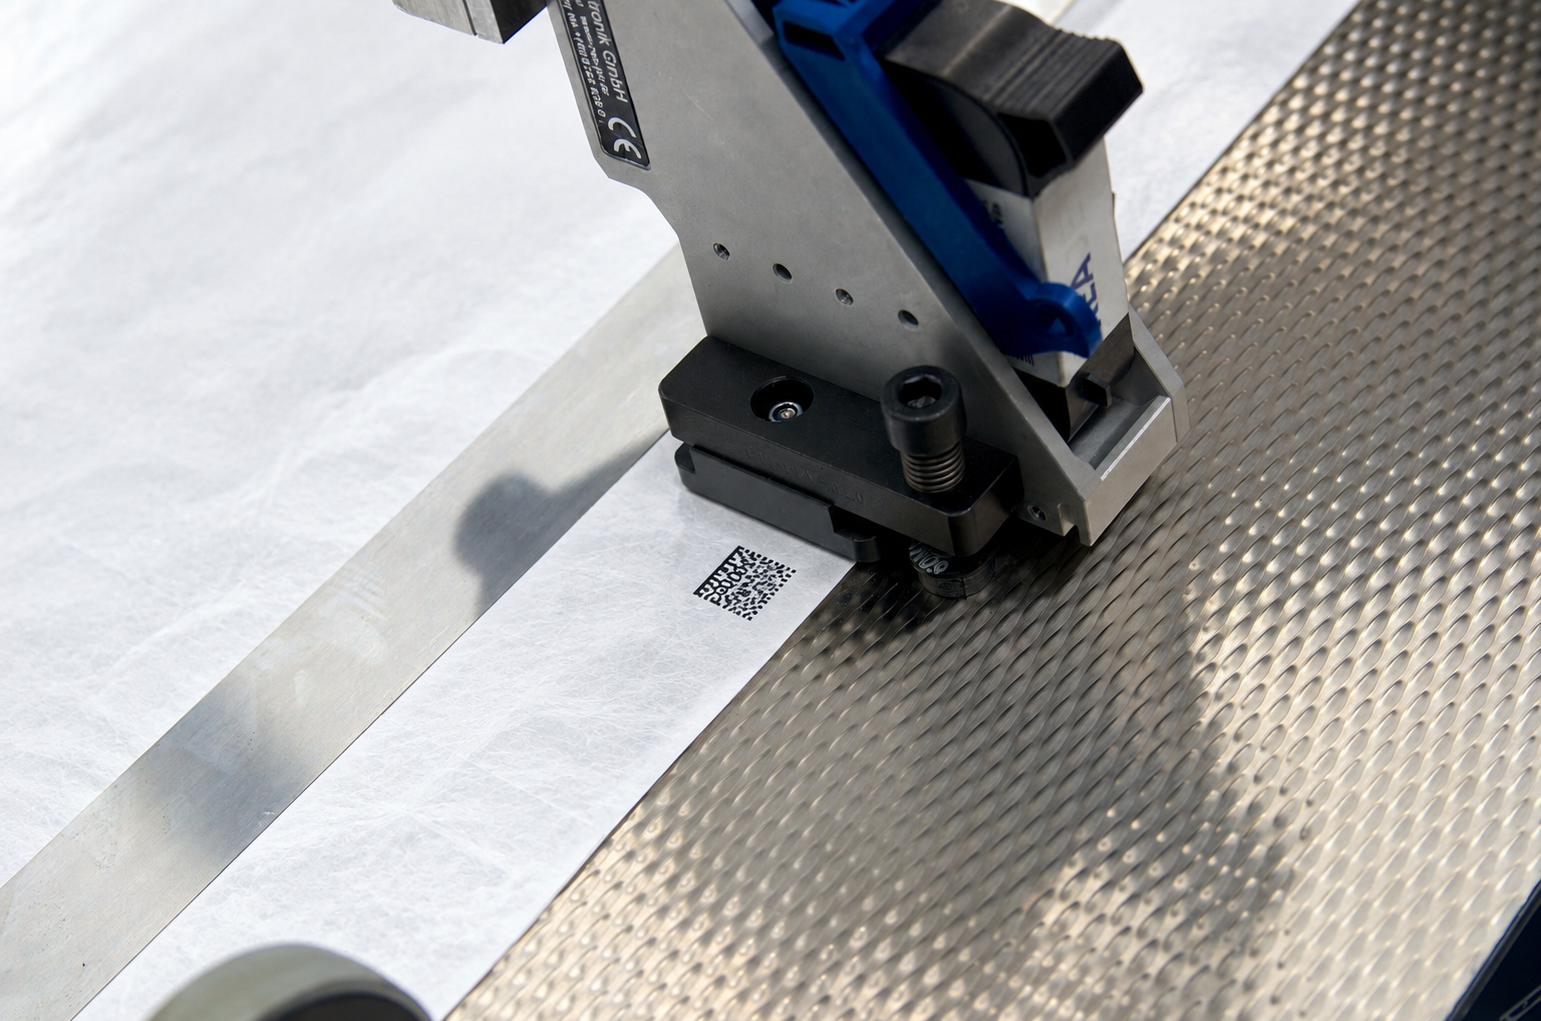
Nie istnieje jedna uniwersalna lokalizacja głowicy. Często warto rozważyć nadruk na stabilnie prowadzonej, płaskiej wstędze przed jej uformowaniem. W innych aplikacjach korzystniejszy jest druk na gotowym pakiecie, kiedy łatwiejsze staje się powiązanie danych z konkretnym produktem.
| Sposób integracji | Możliwa zaleta | Warunki do potwierdzenia |
|---|---|---|
| Nadruk na wstędze Tyvek | Stabilniejsza płaska powierzchnia | Pozycjonowanie, naciąg, późniejsze formowanie i zgrzew |
| Nadruk na gotowym pakiecie | Możliwość znakowania już zidentyfikowanej jednostki | Geometria pakietu, transport, dostęp głowicy |
| Nadruk wielotorowy | Obsługa równoległych opakowań | Rozstaw głowic, synchronizacja danych i czujników |
O wyborze miejsca decydują również strefy zgrzewu, zakres zmian formatu, dostęp do serwisu i możliwość weryfikacji kodu po nadruku. Głowicy nie należy montować w obszarze mogącym naruszyć zwalidowaną funkcję bariery sterylnej. Przed wdrożeniem wykonujemy audyt rzeczywistej pakowarki, a nie wyłącznie analizę zdjęcia urządzenia.
REA JET HR 2.0 a HR pro OEM – jak dobrać technologię do linii?
REA JET HR 2.0 – drukowanie danych zmiennych
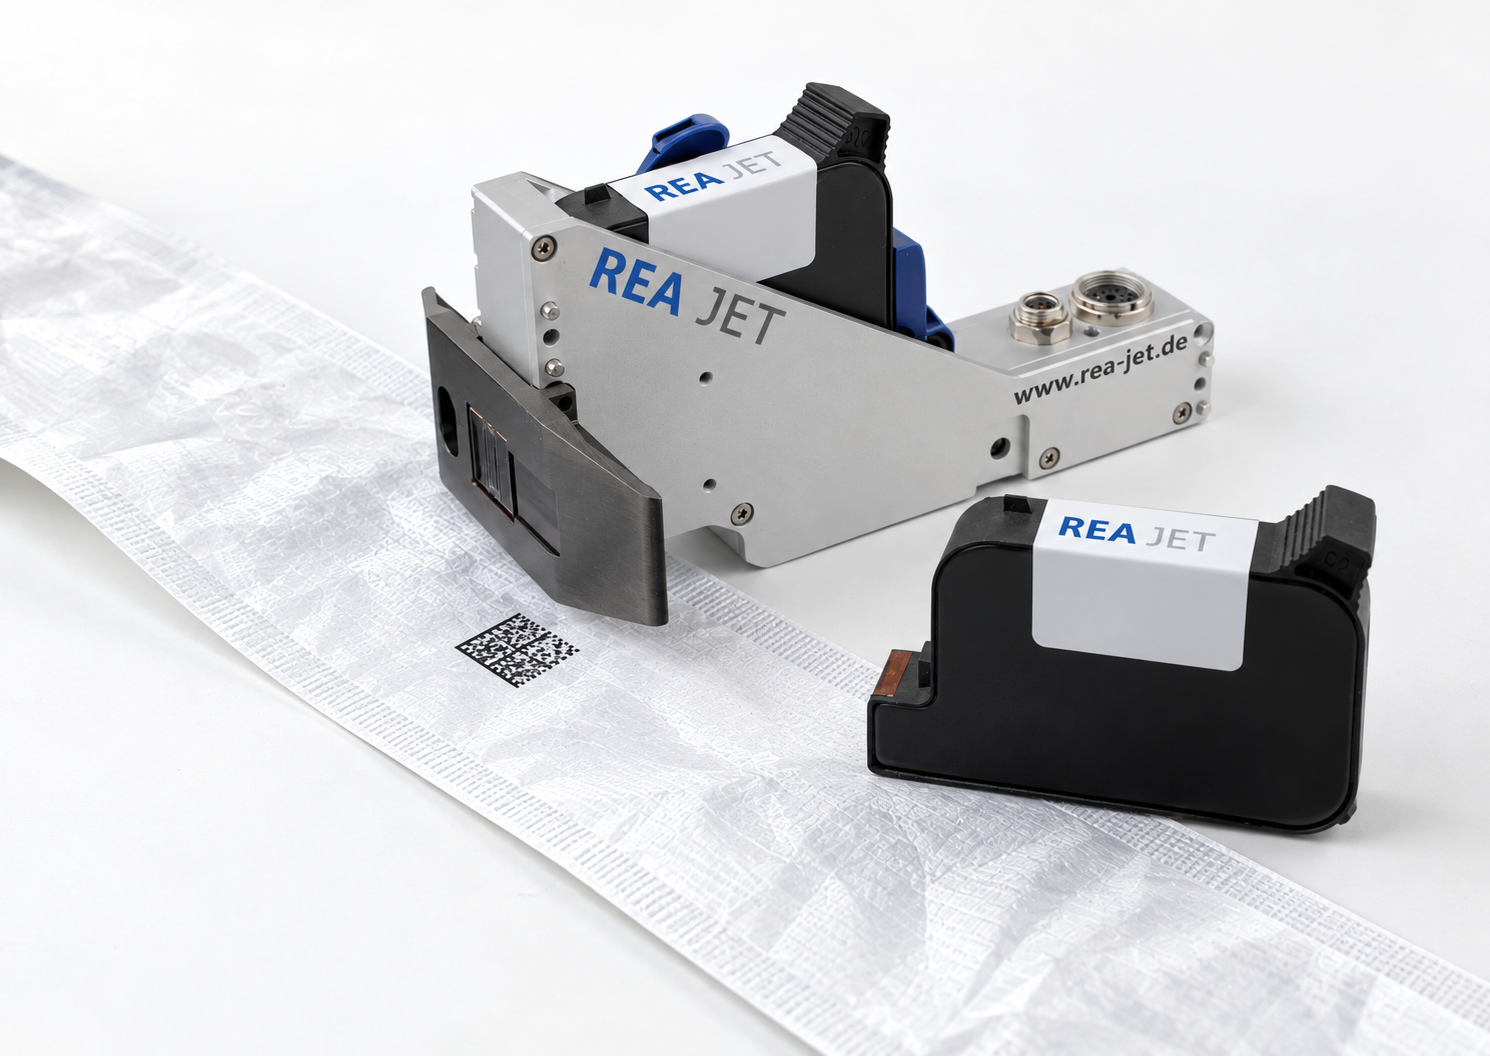
REA JET HR 2.0 wykorzystuje technologię Thermal Ink Jet, pozwalającą bezkontaktowo nanosić GS1 DataMatrix, numery LOT, daty i tekst. Sprawdza się w aplikacjach, w których kluczowa jest dobra jakość niewielkich kodów 2D. Wybór atramentu zależy od odmiany Tyvek i wymaganej trwałości nadruku.
REA JET HR pro OEM – integracja ze sterowaniem maszyny
REA JET HR pro OEM warto analizować, gdy drukarka ma współpracować bezpośrednio z automatyką pakowarki. Dobór komunikacji, liczby głowic, sygnałów sterujących i sposobu wprowadzania danych należy potwierdzić na etapie projektu OEM. Nie deklarujemy jednak identycznego układu interfejsów dla wszystkich maszyn.
Technologia TIJ nie wymaga typowego dla CIJ stałego obiegu rozcieńczalnika, ale nie oznacza to automatycznego dopuszczenia dowolnego zestawu drukarka–atrament do pomieszczeń cleanroom. Takie zastosowanie wymaga odrębnej oceny wymagań zakładu, materiałów eksploatacyjnych i procesu.
Jak zsynchronizować nadruk GS1 DataMatrix z cyklem maszyny?
System nadruku powinien otrzymać właściwe dane zanim dane opakowanie dotrze do głowicy. Następnie należy wyzwolić druk w odpowiednim momencie i umożliwić potwierdzenie wyniku. Konkretna sekwencja zależy od programu sterownika, czujników i architektury całej linii.
- Identyfikacja zlecenia: system nadrzędny przekazuje zatwierdzoną treść UDI lub dane do jej zbudowania.
- Pozycjonowanie: sterownik maszyny określa format pakietu i aktywny tor.
- Wyzwolenie: czujnik lub sygnał z PLC uruchamia nadruk we właściwej pozycji materiału.
- Kontrola: urządzenie optyczne odczytuje i/lub weryfikuje oznaczenie w określonych warunkach.
- Wynik: system przypisuje ocenę do właściwego pakietu i stosuje zdefiniowaną reakcję na błąd.
Przy serializacji konieczne jest zabezpieczenie przed duplikacją numerów i błędnym przypisywaniem danych po zatrzymaniu lub ponownym uruchomieniu maszyny. Ostateczna logika musi zostać zdefiniowana i przetestowana w konkretnym systemie sterowania.
Znakowanie wielotorowe – jak uniknąć pomylenia danych między opakowaniami?
Maszyny pakujące mogą równolegle prowadzić kilka wstęg lub rzędów opakowań. W takiej sytuacji projekt obejmuje nie tylko liczbę głowic, lecz także przypisanie danych do poszczególnych torów. Jeśli jeden tor zostanie chwilowo zatrzymany, system nie może przekazać jego numeru seryjnego do produktu przemieszczającego się inną ścieżką.
Analizujemy rozstaw torów, odstępy między opakowaniami, szybkość transportu, rejestrację zużytych identyfikatorów i sposób obsługi zmian formatu. Konieczne może być niezależne wyzwalanie głowic i rejestrowanie statusu znakowania dla każdego pakietu. Dobór liczby urządzeń wynika z możliwości sterownika i warunków mechanicznych.
W projektach seryjnych warto już na etapie koncepcji określić scenariusze: brak produktu, brak danych, opóźniony sygnał, awaria głowicy lub zatrzymanie jednego toru. Takie testy pomagają uniknąć błędów trudnych do wykrycia samym skanowaniem kodu.
Weryfikacja UDI inline – jak wykorzystać REA VeriMax?
REA VeriMax może stanowić element automatycznej kontroli jakości nadruku podczas ruchu materiału. Weryfikator ocenia symbol 2D na podstawie przyjętej metodyki i parametrów pomiarowych, a nie tylko sprawdza, czy pojedynczy czytnik potrafi go odczytać. W przypadku DataMatrix stosuje się m.in. ISO/IEC 15415.
Dla wiarygodnego pomiaru trzeba zapewnić właściwe oświetlenie, geometrię optyki, kalibrację, stabilne położenie kodu i odpowiedni czas ekspozycji. Ruch wstęgi może powodować rozmycie obrazu, dlatego nie wystarczy wybrać urządzenia tylko na podstawie prędkości katalogowej.
W badaniu REA/DuPont z 2025 r. pomiary inline na trzech odmianach Tyvek prowadzono przy prędkości około 12 m/min. Ta wartość opisuje warunki eksperymentu; nie oznacza granicznej wydajności każdego wdrożenia VeriMax.
Proces kontroli powinien osobno obsługiwać jakość optyczną oraz zgodność zakodowanych danych ze zleceniem. Szczegóły gradingu przedstawia TYVEK 04 – weryfikacja UDI na Tyvek.
Kiedy stosować REA VeriCube podczas uruchamiania aplikacji?
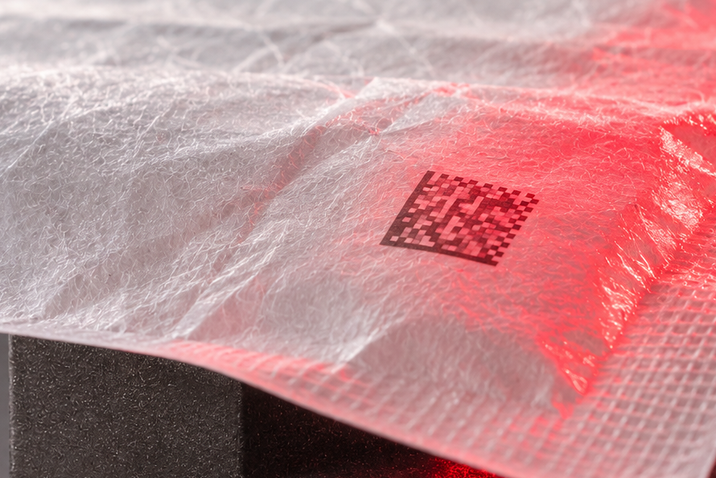
REA VeriCube to rozwiązanie do stanowiskowych pomiarów jakości kodu offline. Przydaje się podczas doboru parametrów nadruku, porównywania różnych odmian Tyvek i atramentów oraz okresowej oceny próbek. Umożliwia przeprowadzenie powtarzalnych testów bez konieczności przerywania bieżącego cyklu pakowarki.
W próbach wstępnych REA/DuPont właśnie VeriCube wykorzystywano do oceny różnych konfiguracji DataMatrix. W głównych testach zastosowano natomiast pomiar inline przy pomocy VeriMax. Te funkcje się uzupełniają: pomiar offline wspiera kwalifikację technologii, a system inline może wspierać kontrolę w rzeczywistej produkcji.
Zakres i częstotliwość kontroli należy uzgodnić z działem jakości, uwzględniając wymagania konkretnego wyrobu i dokumentację procesu.
Jak postępować z błędnym lub brakującym nadrukiem?
Skuteczna integracja nie kończy się na wyświetleniu alarmu. Producent powinien określić reakcję na różne typy niezgodności oraz zagwarantować, że wynik kontroli zostanie przypisany do właściwego pakietu. Dotyczy to szczególnie maszyn wielotorowych i sytuacji, gdy pomiędzy nadrukiem a kontrolą znajdują się kolejne stanowiska.
| Zdarzenie | Możliwa reakcja | Co sprawdzić przy odbiorze |
|---|---|---|
| Brak nadruku | Alarm, zatrzymanie lub separacja pakietu | Czy wykryto brak symbolu na właściwym torze? |
| Kod nieczytelny | Wynik NOK i obsługa według procedury | Czy zdarzenie zostało zapisane? |
| Jakość poniżej progu | Rejestracja klasy i reakcja na niezgodność | Czy próg pomiaru jest właściwie ustawiony? |
| Nieprawidłowe dane UDI | Zatrzymanie lub separacja wadliwego wyrobu | Czy dane porównano z oczekiwanymi? |
| Brak wyniku z weryfikatora | Obsługa zgodna z oceną ryzyka | Czy system nie akceptuje automatycznie braku pomiaru? |
Automatyczny odrzut nie jest funkcją gwarantowaną samym montażem drukarki lub weryfikatora. Wymaga odpowiednich elementów wykonawczych pakowarki, sterowania i przetestowania logiki błędów.
Tyvek®, ISO 11607 i proces sterylizacji – co należy zweryfikować?
W medycznych systemach bariery sterylnej równie ważna jak jakość DataMatrix jest kompatybilność nadruku z opakowaniem. Kod powinien znajdować się w zatwierdzonym miejscu, poza obszarem, w którym mógłby zaburzyć zgrzew, a atrament nie może bez uprzedniej oceny ingerować w wymagane właściwości materiału.
Jeżeli gotowe pakiety poddaje się sterylizacji tlenkiem etylenu, promieniowaniem gamma lub inną metodą, należy potwierdzić zachowanie nadruku i opakowania po wymaganym procesie. White paper REA/DuPont opisuje jakość optyczną kodów w określonych warunkach, ale nie upoważnia do uniwersalnej deklaracji odporności wszystkich atramentów na sterylizację.
Podobnie pozytywny grading UDI nie jest sam w sobie dowodem spełnienia ISO 11607, ponieważ norma dotyczy systemów opakowań sterylizowanych końcowo i ich walidacji.
FAT i SAT – jak odebrać system drukowania i weryfikacji?
Przygotowując odbiór instalacji, warto ustalić kryteria techniczne wspólnie z automatyką, produkcją i działem jakości. Test FAT może potwierdzić prawidłowość przygotowanej konfiguracji i obsługi zdefiniowanych scenariuszy, natomiast test SAT powinien zweryfikować działanie w rzeczywistych warunkach linii.
- Format i pozycja: sprawdzenie różnych typów opakowań i miejsca nadruku.
- Dane UDI: poprawny LOT, data, numer seryjny i struktura GS1 DataMatrix.
- Synchronizacja: uruchomienie, zatrzymanie oraz wznowienie produkcji, również oddzielnie dla poszczególnych torów.
- Jakość: pomiar kodu przy nominalnej i uzgodnionej granicznej wydajności.
- Niezgodności: reakcja na brak nadruku, błędne dane i wynik poniżej progu.
- Dokumentacja: zapis konfiguracji, warunków pomiaru, wyników i postępowania z odrzuconym pakietem.
W procesach regulowanych może być konieczne dodatkowe udokumentowanie kwalifikacji i walidacji zgodnie z systemem jakości producenta wyrobu. Szczegóły badań nadruku przedstawiamy w poradniku próba technologiczna znakowania przed wdrożeniem.
Jak przygotować zapytanie ofertowe o integrację z pakowarką?
Najważniejsze są dane o rzeczywistej maszynie oraz próbka materiału. Nie ma potrzeby zgadywać, ile głowic będzie wymaganych, zanim poznamy układ torów, dostępne miejsce i sposób sterowania. Do pierwszej analizy technicznej warto przesłać:
- model i typ maszyny pakującej oraz krótki film pokazujący cykl pracy;
- liczbę torów, szerokość wstęgi, odstępy między pakietami i kierunek transportu;
- odmianę Tyvek oraz przykład gotowego opakowania;
- wymagany wzór nadruku UDI, wielkość DataMatrix i przykładowe dane;
- nominalną oraz maksymalną oczekiwaną wydajność produkcji;
- wymagany sposób pomiaru jakości i procedurę postępowania z kodem NOK;
- informacje o PLC, dostępnych sygnałach i wymaganiach komunikacji.
Na tej podstawie można ocenić dostępne stanowiska montażu głowicy, zaproponować próbę nadruku i weryfikacji oraz opracować koncepcję integracji bez niepotrzebnej ingerencji w maszynę.
FAQ – integracja drukowania i weryfikacji UDI na Tyvek®
Czy REA JET HR pro OEM może współpracować ze sterownikiem pakowarki?
Tak, jest rozwiązaniem przeznaczonym do integracji OEM. Dostępne interfejsy i sposób wymiany danych trzeba potwierdzić w projekcie konkretnej maszyny.
Czy kod UDI zawsze powinien być drukowany przed zgrzewaniem?
Nie. Nadruk na płaskiej wstędze bywa korzystny, ale o miejscu decyduje audyt pakowarki, strefy zgrzewania i docelowy proces jakości.
Czy można drukować kilka opakowań równolegle?
Można analizować system wielogłowicowy, dobierając liczbę głowic, rozstaw oraz synchronizację danych dla każdego toru.
Czy REA VeriMax może weryfikować kody w ruchu?
Tak, umożliwia pomiar jakości kodów inline przy odpowiednio zaprojektowanych warunkach optycznych i transportowych.
Czy REA VeriCube nadaje się do prób przed wdrożeniem?
Tak, pomiar stanowiskowy offline wspiera porównanie ustawień, atramentów i próbek przed uruchomieniem produkcji.
Czy sama weryfikacja DataMatrix potwierdza prawidłowy numer LOT?
Nie. Pomiar jakości symbolu i kontrola poprawności zakodowanych danych to różne zadania, które należy odpowiednio zintegrować.
Czy system automatycznie odrzuci pakiet z kodem NOK?
Taka funkcja jest możliwa w odpowiednio zaprojektowanej instalacji, ale wymaga współpracy z automatyką maszyny i przetestowania obsługi błędów.
Czy można doposażyć istniejącą pakowarkę?
W wielu przypadkach jest to możliwe. Wykonalność zależy od dostępnego miejsca montażowego, transportu materiału i sterowania.
Czy nadruk na Tyvek zawsze wytrzymuje sterylizację EO lub gamma?
Nie można tego zagwarantować bez odrębnych testów konkretnego atramentu, procesu sterylizacji i opakowania.
Dobierzmy system REA JET i REA VERIFIER do Twojej linii
Produkujesz opakowania z Tyvek i potrzebujesz drukować oraz weryfikować UDI? Prześlij próbkę materiału, film pakowarki i projekt kodu GS1 DataMatrix. Pomożemy przeanalizować miejsce montażu, sposób synchronizacji, konfigurację REA JET HR oraz wymagania kontroli jakości.
Umów konsultację techniczną z REA JET. Telefon: +48 65 511 44 70.
Źródło techniczne: REA/DuPont, „The science of Unique Device Identification (UDI) Marking”, lipiec 2025. Wskazane wyniki eksperymentalne odnoszą się wyłącznie do opisanych warunków. Zobacz również materiał REA JET dotyczący nadruków UDI na Tyvek®.