Dobierz system znakowania, etykietowania i kontroli kodów 2D do swojej linii produkcyjnej. REA JET pomaga przeanalizować materiał opakowania, źródła danych i wymagania procesu, wykonać próby nadruku oraz dobrać rozwiązanie techniczne do nowych potrzeb identyfikacji.
Producent, który analizuje PPWR, powinien oddzielić wymogi prawne dla opakowania od technicznego sposobu nanoszenia informacji. Rozporządzenie PPWR zaczęło być co do zasady stosowane 12 sierpnia 2026 r., lecz część obowiązków oznakowania ma późniejsze terminy i zależy od aktów wykonawczych. Nie istnieje jeden uniwersalny format kodu wymagany na każdym opakowaniu. Dlatego w pierwszym kroku trzeba określić kategorię opakowania, rynek oraz dane, które rzeczywiście powinny na nim wystąpić.
W przypadku DPP istotne jest rozróżnienie: nośnik danych, np. kod 2D, to tylko sposób powiązania produktu z informacjami cyfrowymi. Paszport obejmuje również identyfikator, dostępność danych, ich aktualność oraz system ich utrzymywania. Szczegółowe obowiązki dla grup produktów wynikają z właściwych aktów delegowanych lub regulacji sektorowych, a nie z samego faktu wejścia w życie ESPR.
W praktyce oba obszary skłaniają firmy do sprawdzenia jakości nadruku, łatwości aktualizacji danych, trwałości oznaczenia i jego poprawnego odczytu. Nie zawsze oznacza to nową linię produkcyjną – często najpierw warto zweryfikować możliwości obecnych urządzeń i oprogramowania.
Odpowiedź dla kierownika produkcji: zacznij od listy obowiązkowych danych i materiałów opakowaniowych. Dopiero wtedy wybierz format kodu, sposób druku i metodę weryfikacji. Unikniesz zakupu urządzenia, które generuje poprawny kod, ale nie odpowiada na faktyczne wymagania procesu.
PPWR (rozporządzenie UE 2025/40) reguluje opakowania i odpady opakowaniowe. DPP jest mechanizmem udostępniania informacji o określonych grupach produktów, rozwijanym m.in. w ramach ESPR (rozporządzenie UE 2024/1781). Zakres obowiązków, rodzaj nośnika danych i terminy należy określać na podstawie właściwego przepisu, a nie założenia, że każdy produkt lub opakowanie musi mieć kod QR.
REA JET wspiera warstwę techniczną: dobór urządzenia do podłoża, integrację danych zmiennych, próbne znakowanie i kontrolę odczytu. Nie przesądzamy o zgodności prawnej opakowania bez analizy jego kategorii i zastosowania.
Technologia CIJ sprawdza się przy szybkim nadruku dat, LOT i innych krótkich danych na liniach ciągłych. TIJ/HR umożliwia szczegółowy tekst i kody 2D o odpowiedniej rozdzielczości, m.in. na kartonach i wybranych podłożach opakowaniowych. Systemy DOD wykorzystuje się na większych opakowaniach i przy większej wysokości nadruku. Ostateczny wybór zależy od wielkości znaku, prędkości, chłonności i warunków transportu.
REA LASER pozwala nanosić oznaczenia bez stosowania atramentu, ale efekt zależy od materiału i jego reakcji na wiązkę. Dobór laserów Fiber, CO₂ lub UV wymaga próby na docelowym opakowaniu oraz kontroli kontrastu, powierzchni i odporności znaku. Nie każdy materiał lub typ opakowania jest odpowiedni do znakowania laserowego.
REA LABEL umożliwia drukowanie i automatyczną aplikację etykiet na opakowania jednostkowe, zbiorcze oraz logistyczne. To szczególnie dobre rozwiązanie, gdy nadruk bezpośredni jest utrudniony, trzeba zachować stałą pozycję kodu lub proces wykorzystuje etykiety z danymi z ERP/MES. Warto uwzględnić także materiał etykiety, klej i zgodność etykietowania z projektem recyklingowym opakowania.
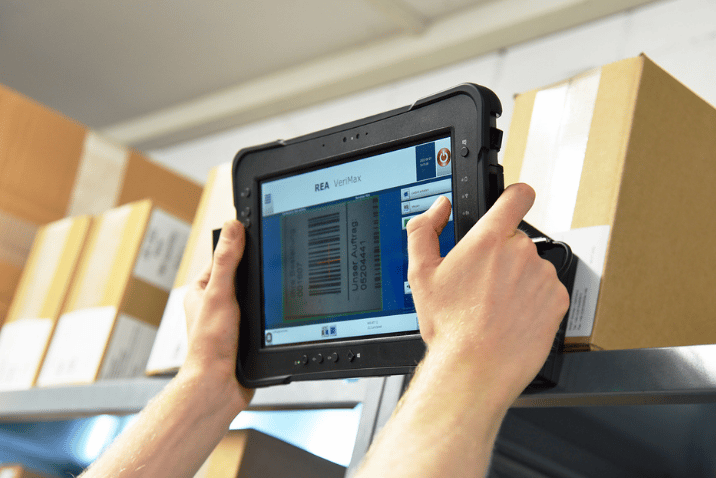
REA VERIFIER służy do oceny parametrów jakości kodów 1D i 2D, a nie wyłącznie do sprawdzenia, czy skaner odczytuje symbol. W zależności od zastosowania badamy m.in. kontrast, modulację, uszkodzenia struktury i zgodność z wybranym standardem weryfikacji. Kontrola pomaga ustalić stabilne ustawienia nadruku przed produkcją seryjną oraz szybciej wykrywać pogorszenie jakości.
Zmiana konstrukcji opakowania, zwiększenie udziału materiałów z recyklingu albo wprowadzenie nowej etykiety może wymagać ponownego sprawdzenia technologii druku. Istotne są napięcie powierzchniowe folii, chłonność papieru, pigmentacja tworzywa, faktura drewna, wilgotność, temperatura i tempo transportu na linii.
W REA JET proponujemy dobór rozwiązania od próbki: sprawdzamy kontrast, przyczepność, rozmiar kodu, krawędzie modułów oraz odporność nadruku w planowanym cyklu użytkowania. Wynik może wskazywać na zmianę atramentu, pozycji głowicy, sposobu aplikacji etykiety albo technologii, ale nie zawsze na zakup całego nowego systemu.
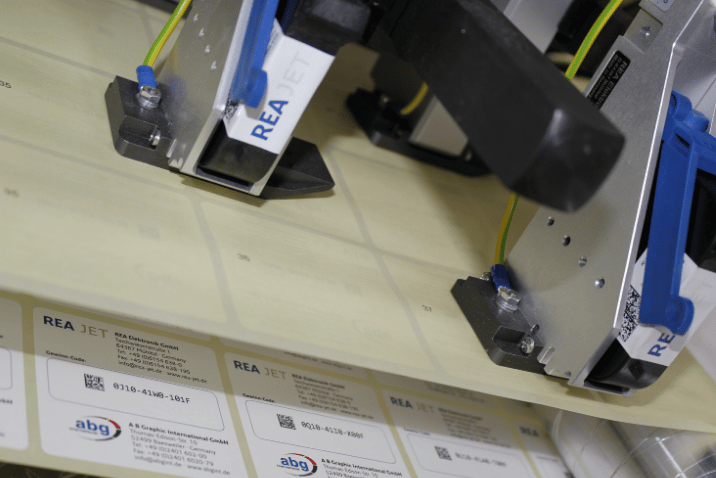
Na kartonach i papierze najczęściej sprawdzamy druk dat, numerów LOT, kodów QR i Data Matrix, a także identyfikatorów logistycznych. Ocenie podlega nie tylko rozdzielczość, lecz również chłonność tektury, zapylenie, nierówności i zmiany odległości głowicy od podłoża. Gdy potrzebna jest etykieta złożona z wielu pól, analizujemy systemy Print & Apply.
Na foliach oraz opakowaniach z PE i PP wyzwaniem jest przyczepność nadruku na materiałach o niskiej energii powierzchniowej. Dla opakowań zwrotnych dochodzi odporność na ścieranie, wilgoć i wielokrotne cykle mycia lub transportu. Weryfikujemy nadruk na docelowej powierzchni, a nie wyłącznie na próbce laboratoryjnej innego materiału.
System znakowania nie musi drukować wyłącznie tradycyjnej daty ważności. W zależności od procesu można nanosić numer partii (LOT), datę produkcji, oznaczenia materiałowe, numer seryjny, identyfikator produktu, symbol logistyczny albo linkowany identyfikator cyfrowy. Decydują wymagania produktu, odbiorcy, standardu branżowego i dokumentacji systemu danych.
Współczesne kody 2D, takie jak QR Code i Data Matrix, pozwalają łączyć identyfikację z cyfrową informacją. Standard GS1 Digital Link umożliwia stosowanie identyfikatorów GS1 w adresie internetowym, ale nie jest automatycznie wymagany dla każdego DPP czy PPWR. Dobór symboliki powinien uwzględniać minimalny dostępny obszar, odległość odczytu, kierunek ruchu opakowania oraz sposób wykorzystania danych.
Warto sprawdzić również, czy system nadruku potrafi zmieniać dane między kolejnymi sztukami produktu. W procesie masowym znaczenie mają kolejka zleceń, synchronizacja prędkości, czujnik produktu i procedura postępowania przy braku danych.
| Metoda | Mocne strony | Co sprawdzić przed wyborem? |
|---|---|---|
| CIJ | Krótki nadruk zmienny na szybkiej linii | Wielkość znaku, kontrast, dobór atramentu |
| TIJ / HR | Dokładne teksty i kody 2D | Podłoże, rozdzielczość, odległość i koszt nadruku |
| DOD / GK / UP | Większy nadruk i oznaczenia na opakowaniach zbiorczych | Wysokość nadruku, powierzchnia, trwałość |
| Laser | Trwałe znakowanie wybranych materiałów | Reakcja podłoża, kontrast i bezpieczeństwo procesu |
| Print & Apply | Automatyczna aplikacja czytelnej etykiety | Materiał i klej etykiety, pozycja aplikacji, recykling |
To punkt wyjścia do doboru urządzenia, a nie uniwersalny ranking. Jeden proces może łączyć druk bezpośredni, etykietę logistyczną i kontrolę kodu. W razie zmiany materiałów opakowaniowych warto ponowić test na nowym podłożu.
W opakowaniach używanych wielokrotnie priorytetem jest czytelność oznaczenia po kolejnych cyklach transportu. Na drewnianych paletach testuje się między innymi kontrast na słojach, wilgotność drewna, czystość oraz wielkość nadruku. W plastikowych pojemnikach trzeba uwzględnić sposób mycia i możliwość wielokrotnego skanowania; na etykiecie – odporność kleju i materiału w rzeczywistych warunkach.
PPWR i cele gospodarki obiegu zamkniętego zwiększają znaczenie oceny materiałów, ale nie zastępują innych wymagań dotyczących znakowania. Na paletach drewnianych, w zależności od zastosowania, ważne mogą być też odrębne zasady IPPC/ISPM 15. Informacje dotyczące tego obszaru zebraliśmy w poradniku PPWR a palety drewniane.
Proponowany test: ten sam wzór kodu nanieść na kilka próbek o różnej strukturze, sprawdzić odczyt po wyschnięciu oraz po typowych manipulacjach logistycznych i porównać wyniki. Dzięki temu decyzję można oprzeć na jakości kodu, a nie wyłącznie na jego wyglądzie.
Prawidłowe oznaczenie zaczyna się od prawidłowych danych. W systemie produkcyjnym najpierw należy zdefiniować ich źródło: zlecenie, indeks materiału, numer LOT, serię, datę lub identyfikator. Następnie ustala się, w jaki sposób system ERP/MES przekazuje dane do sterownika drukarki albo oprogramowania etykietującego. Nie każdy identyfikator musi być przechowywany bezpośrednio w kodzie – część rozwiązań odwołuje się do rekordu w zewnętrznym systemie.
Ważne jest zapobieganie błędom operacyjnym: nieprawidłowemu zleceniu, pozostawieniu danych z poprzedniej partii, nadrukowi na pustym opakowaniu oraz niezgodności między oznaczeniem a bazą danych. W tym celu przewiduje się procedury autoryzacji wzorów nadruku, potwierdzenia rozpoczęcia partii, wykrywania braku produktu i kontroli poprawności wydruku.
Przykładowy proces: ERP/MES → wybór zlecenia → przygotowanie i walidacja danych → sterownik REA JET lub system etykietujący → nadruk kodu → odczyt i kontrola jakości → zapis wyniku według przyjętej procedury. Zakres automatyzacji zależy od istniejących urządzeń i wymagań zakładu.
Skaner przemysłowy może potwierdzić odczyt kodu w danych warunkach, jednak weryfikator kodów służy do obiektywnej oceny jego jakości według uzgodnionej metody. Analizowane są parametry takie jak kontrast symbolu, modulacja, geometria i uszkodzenia modułów. Przy doborze standardu trzeba rozróżnić symbole 1D i 2D oraz wymagania danej branży lub odbiorcy.
Warto ocenić jakość na początku i końcu serii, po zmianie partii materiału, atramentu czy ustawień linii. Jeśli kod zawiera odnośnik do danych cyfrowych, oprócz nadruku trzeba osobno sprawdzić poprawność identyfikatora i działania docelowego adresu.
Etap 1 – próbki i wymagania. Otrzymujemy rzeczywisty materiał opakowania, oczekiwaną treść oznaczenia i informacje o jego wymiarach. Warto dołączyć wymagany kod, minimalną wielkość nadruku, miejsce na opakowaniu oraz orientacyjną prędkość linii.
Etap 2 – dobór technologii. Porównujemy możliwe metody znakowania w warunkach możliwie zbliżonych do docelowej aplikacji. Dla każdego podłoża sprawdzamy techniczny efekt nadruku i możliwość jego powtarzalnego wykonania.
Etap 3 – kontrola symbolu. Kod sprawdzamy pod kątem odczytu, kontrastu i parametrów jakości. Dodatkowe testy odporności, np. na ścieranie lub wilgotność, wymagają uzgodnienia metody i warunków akceptacji.
Etap 4 – rekomendacja i integracja. Po testach możliwe jest przygotowanie wariantów urządzeń, zakresu integracji i kosztów eksploatacji. Przed uruchomieniem seryjnym warto uzgodnić, kto odpowiada za dane, wzór oznaczenia, aktualizacje i potwierdzenie poprawności nadruku.
Do konsultacji przygotuj: próbkę materiału, zdjęcie miejsca nadruku, wymagany symbol, prędkość linii i krótki opis źródła danych. Jeśli nie masz jeszcze kompletnej specyfikacji, możemy rozpocząć od przeglądu obecnego sposobu znakowania.
1. Analiza zastosowania. Ustalenie rodzaju opakowania, danych do nadruku, wielkości symbolu, wymagań odbiorcy i prędkości linii. 2. Sprawdzenie materiału. Porównanie nadruku na rzeczywistych próbkach, z uwzględnieniem planowanych zmian składu opakowania. 3. Dobór technologii. Rozważenie CIJ, TIJ/HR, DOD, lasera albo etykietowania pod kątem jakości, kosztu jednostkowego i serwisu. 4. Integracja. Test przesyłania danych zmiennych i obsługi błędów operatora. 5. Kontrola. Ocena czytelności oraz uzgodnienie sposobu kontroli jakości na produkcji.
Ważne: zakup drukarki, lasera czy weryfikatora nie potwierdza sam w sobie zgodności prawnej z PPWR ani DPP. Zapewniamy wsparcie w technicznej realizacji obowiązujących wymagań, po ustaleniu ich zakresu przez producenta.
Ten hub koncentruje się na rozwiązaniach przemysłowych. Wyjaśnienie obowiązków prawnych i dat znajdziesz w powiązanych poradnikach poniżej. Warto zacząć od harmonogramu wymagań PPWR oraz podstaw Cyfrowego Paszportu Produktu. Przy zmianie folii i opakowań z tworzyw sprawdź także znakowanie monomateriałów.
Nowe artykuły: PPWR a DPP – czy kod QR jest obowiązkowy? oraz znakowanie pojemników, skrzynek i kontenerów wielokrotnego użytku.
Zrozum regulacje i daty oraz sprawdź, które obszary znakowania opakowań warto przeanalizować.
Czym jest DPP, jak działa nośnik danych i gdzie w praktyce wykorzystywane są kody QR.
Jak zaplanować kod, źródło danych, integrację urządzeń i proces sprawdzania jakości.
Wymagania dla opakowań transportowych, powtarzalność identyfikacji i trwałe oznaczenia.
Nie. PPWR przewiduje konkretne obowiązki informacyjne i oznakowania, w tym osobne wymagania dla wybranych kategorii opakowań; nie jest to uniwersalny nakaz umieszczania kodu QR na każdej sztuce. Zakres i terminy należy ocenić zgodnie z danym przepisem.
Nie. DPP dotyczy paszportów danych dla określonych grup produktów, a PPWR dotyczy opakowań. W zależności od zastosowania do obsługi obu procesów można wykorzystać technologie kodów 2D i integrację z systemami produkcyjnymi.
Nie zawsze. W wielu przypadkach można zachować dotychczasową technologię i zmienić format danych, parametry nadruku lub zakres weryfikacji. Ostateczna decyzja wymaga testów i analizy warunków procesu.
Nie ma uniwersalnego obowiązku stosowania GS1 Digital Link na wszystkich opakowaniach i produktach. Standard może ułatwiać powiązanie identyfikatora z adresem danych, ale obowiązujący nośnik i struktura danych zależą od odpowiedniej regulacji lub wymagań odbiorcy.
Właściwie dobrana drukarka przemysłowa i system sterowania mogą generować oraz drukować dane zmienne, także w formie kodów 2D. Przed wyborem modelu należy jednak określić wielkość kodu, liczbę znaków, podłoże, prędkość linii i system dostarczania danych.
Najlepiej wykonać próbę na docelowej folii lub pojemniku. Sprawdzamy przyczepność wybranej technologii, odporność w rzeczywistym obiegu oraz parametry czytelności. Materiał o tej samej nazwie, ale innej powierzchni lub z innymi dodatkami, może dawać inny efekt.
Nie zawsze. Przy stałych, prostych nadrukach wystarcza konfiguracja lokalna, lecz w procesach z wieloma partiami, identyfikatorami seryjnymi lub paszportami danych integracja pomaga ograniczać błędy. Dobór rozwiązania zależy od wymaganej automatyzacji i procedur zakładu.
Odczyt skanerem potwierdza działanie w konkretnych warunkach, ale nie zastępuje pełnej oceny jakości wymaganej przez daną specyfikację. Weryfikator pozwala porównać parametry symbolu z odpowiednią metodą oceny i zidentyfikować pogarszające się ustawienia procesu.
Materiały uzupełniające: GS1 Sunrise 2027 wyjaśnia branżową zmianę w kodach 2D; nie jest to ten sam obowiązek co PPWR czy DPP.
Źródła prawne (stan na 17 października 2026 r.): Rozporządzenie (UE) 2025/40 – PPWR oraz Rozporządzenie (UE) 2024/1781 – ESPR. Zakres i terminy stosowania zależą od konkretnej kategorii opakowania albo produktu. Ten materiał dotyczy wsparcia technicznego, nie stanowi opinii prawnej.
Prześlij informacje o opakowaniu, materiale i kodzie. Dobierzemy możliwe rozwiązania REA JET, REA LABEL lub REA LASER i określimy zakres testów.
1. Wypełnij formularz i opisz linię.
2. Skontaktujemy się, aby doprecyzować parametry nadruku.
3. Uzgodnimy próbki, możliwe technologie i dalsze kroki.
To konsultacja techniczna – analiza zgodności prawnej PPWR lub DPP pozostaje po stronie producenta.