REA Print-Inspect – druk i kontrola nadruku na linii produkcyjnej
REA Print-Inspect łączy przygotowanie projektu, drukowanie i inspekcję kamerą w jednym rozwiązaniu. Umożliwia kontrolę nadruku bezpośrednio po jego wykonaniu. Przygotujemy dobór konfiguracji, próby na produkcie i integrację z linią produkcyjną.
Co wyróżnia REA Print-Inspect?
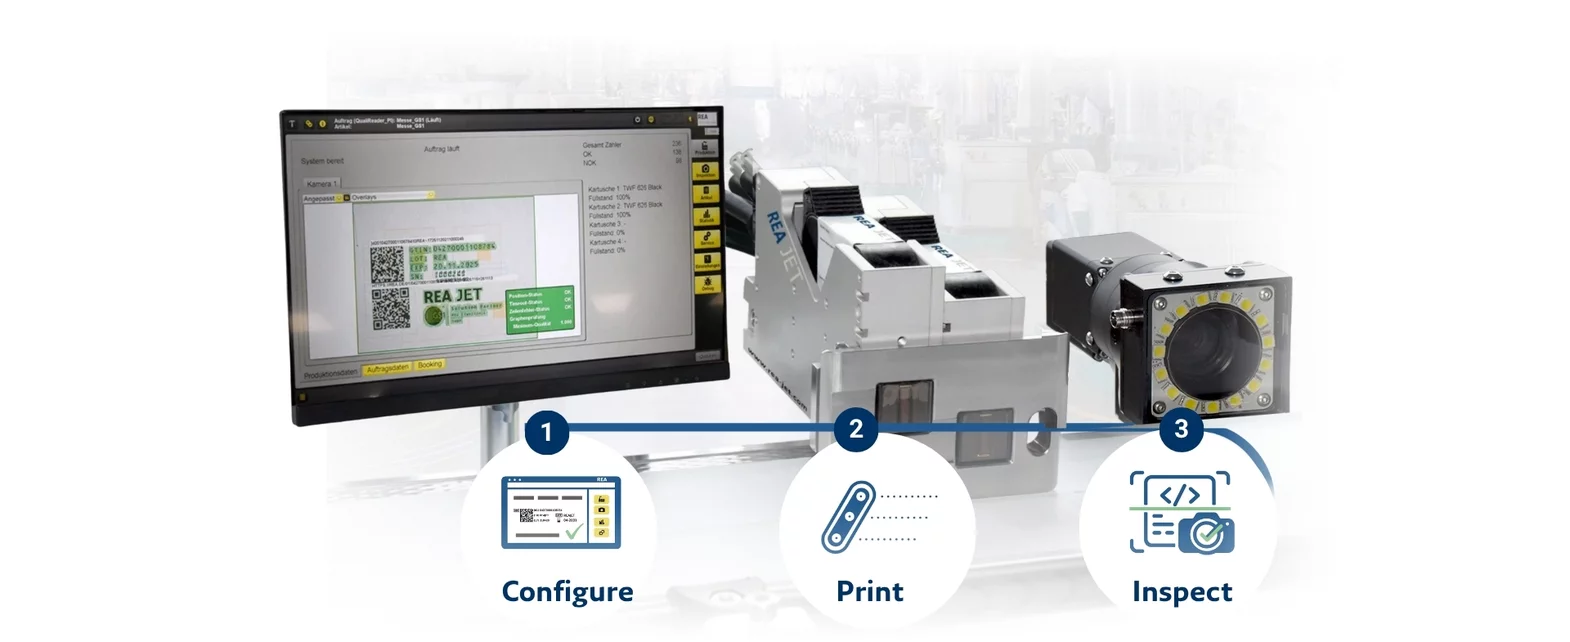
System łączy trzy etapy: konfigurację → druk → inspekcję. Kontrola może obejmować tekst, dane zmienne, kody i grafikę. Zakres oceny ustala się dla konkretnego oznaczenia i warunków pracy.
| Funkcja | Korzyść w procesie | Co ustalamy przy doborze |
|---|---|---|
| Wspólna konfiguracja | Spójne ustawienia projektu, druku i kamery. | Warianty produktów, projekty i zasady przezbrojenia. |
| Inspekcja bezpośrednio po druku | Wcześniejsza informacja o nieprawidłowym oznaczeniu. | Pole kontroli i wykrywane odchylenia. |
| Tekst, dane, kody i grafika | Kontrola różnych elementów jednego nadruku. | Wzorce poprawnych i wadliwych oznaczeń. |
| Ścieżka audytu | Dokumentowanie operacji konfiguracji, druku i kontroli. | Wymagane dane i sposób ich udostępniania. |
| Moduł do modernizacji linii | Możliwość rozbudowy istniejącego procesu. | Miejsce montażu i współpraca z automatyką. |
| Opcjonalne powiązanie z odrzutem | Możliwość wyłączenia wadliwej sztuki z dalszego procesu. | Logika sterowania i potwierdzenie usunięcia produktu. |
Współpraca systemu z REA JET HR 2.0. Dobór urządzeń oraz osiągalną wydajność potwierdzamy dla aplikacji.
Jakie korzyści daje połączenie druku i kontroli?
Największą wartość daje wykrycie nieprawidłowości blisko miejsca jej powstania. Może to ograniczyć liczbę produktów kierowanych do ponownej kontroli i ułatwić ustalenie przyczyny problemu.
- Jakość: sprawdzanie oznaczenia bezpośrednio po wykonaniu nadruku, według uzgodnionych kryteriów.
- Produkcja: szybsza informacja o błędzie i możliwość powiązania wyniku z reakcją linii.
- Przezbrojenia: wspólne podejście do ustawień drukowania i inspekcji dla danego wariantu produktu.
- Zakupy i UR: ocena druku, kontroli i integracji w ramach jednego projektu aplikacji.
Warto rozważyć system, gdy produkujesz wiele wariantów, kontrolujesz wyrywkowo wybrane sztuki albo wykrywasz błędy dopiero podczas pakowania zbiorczego. Potencjalne oszczędności liczymy na podstawie rzeczywistej liczby wad, kosztu ponownej kontroli i odrzutów w Twoim zakładzie.
Kontrola ręczna, osobna kamera czy REA Print-Inspect?
Porównaj organizację procesu i zakres odpowiedzialności. Każda metoda wymaga zdefiniowania, jaki nadruk jest prawidłowy.
| Podejście | Kiedy warto je rozważyć | Co trzeba uwzględnić |
|---|---|---|
| Kontrola ręczna | Ocena pierwszej sztuki, przezbrojenia i kontrola według procedury jakości. | Kontrola próbki nie opisuje stanu każdej sztuki w partii. |
| Osobna inspekcja kamerą | Gdy istniejąca drukarka pozostaje w procesie, a potrzebny jest niezależny etap kontroli. | Osobna konfiguracja, synchronizacja i przypisanie wyniku do produktu. |
| Zintegrowany druk i inspekcja REA Print-Inspect | Gdy drukowanie i kontrola mają działać we wspólnym rozwiązaniu. | Dobór konfiguracji, testy na materiale i integracja reakcji linii. |
Jeżeli potrzebujesz pomiaru klasy jakości kodu według normy, uwzględnij także normatywną weryfikację kodów REA VERIFIER. Jest to odrębne wymaganie od inspekcji obrazu.
Co obejmuje współpraca z REA Polska?
Rozmowę o REA Print-Inspect zacznij z zespołem REA. Obsługę konkretnego projektu, prace na linii oraz warunki wsparcia ustalamy w ofercie.
- Analiza aplikacji: produkt, podłoże, treść oznaczenia, transport i kryteria kontroli.
- Dobór i próby: uzgodnienie konfiguracji oraz sposobu sprawdzenia jej na rzeczywistych próbkach.
- Integracja: określenie mocowań, sygnałów, źródła danych i reakcji na wynik kontroli.
- Uruchomienie i odbiór: uzgodnienie testów oraz przekazania ustawień i zasad obsługi.
- Eksploatacja: omówienie szkolenia i warunków wsparcia serwisowego REA w Polsce.
Korzyść dla klienta: zakres zapytania i oferty obejmuje cały proces — od nadruku po reakcję na błąd. Pozwala to ustalić odpowiedzialność za poszczególne elementy przed zamówieniem.
Zapytaj o dobór i zakres wdrożenia REA Print-Inspect lub zadzwoń: +48 65 511 44 70.
Jak może wyglądać próba na kartoniku z datą i numerem partii?
Przykładowy plan testu: kartonik otrzymuje datę i numer partii, a kamera sprawdza nadruk bezpośrednio po jego wykonaniu. Plan, zestaw wad i kryteria akceptacji uzgadnia się przed próbą.
- Próbki: rzeczywiste kartoniki, warianty kolorystyczne, prawidłowy nadruk oraz przygotowane przykłady wad.
- Przypadki testowe: brak oznaczenia, niepełny znak, zmiana położenia i oznaczenie o niewłaściwej treści. Dla każdego przypadku ustalamy, czy i jak ma być wykrywany.
- Warunki: reprezentatywne prędkości, odstępy i zmiany położenia produktu, przezbrojenie oraz wznowienie pracy.
- Reakcja: wynik kontroli i — jeżeli przewiduje to projekt — alarm lub odrzut właściwego kartonika.
- Ocena: liczba wykrytych wad, niewykrytych wad i błędnie odrzuconych poprawnych sztuk, osobno dla każdego przypadku.
Odrębnym punktem jest test wyraźnego nadruku z błędną datą: trzeba ustalić źródło prawidłowej wartości i sposób porównania. Sama czytelność nie potwierdza poprawności danych.
Wyniki takiej próby pozwalają podjąć decyzję o konfiguracji i kryteriach odbioru. Zobacz zasady przygotowania próby technologicznej znakowania.
Co należy ustalić przed doborem systemu?
Do pierwszej rozmowy przygotuj zdjęcia lub krótki film z linii oraz próbki produktów i oznaczeń. Przydatne są zarówno prawidłowe nadruki, jak i rzeczywiste przykłady błędów.
| Obszar | Informacje potrzebne do doboru |
|---|---|
| Produkt i materiał | Rodzaj, kolor i faktura podłoża, powłoka oraz kształt powierzchni. |
| Treść oznaczenia | Daty, numery partii, kody, tekst i grafika; wymiary pola nadruku. |
| Transport produktu | Prędkość, odstępy, orientacja, stabilność prowadzenia i zmienność położenia. |
| Zakres kontroli | Konkretne nieprawidłowości, które system ma wykrywać. |
| Dane produkcyjne | Źródło danych, wybór projektu i sposób zmiany zlecenia. |
| Reakcja linii | Alarm, zatrzymanie lub odrzut produktu — zgodnie z projektem integracji. |
| Dokumentacja | Wymagane wyniki, historia zdarzeń i okres przechowywania danych. |
Pomocna będzie checklista przygotowania specyfikacji systemu znakowania i zapytania RFQ.
Jak przygotować wdrożenie REA Print-Inspect?
1. Zdefiniuj prawidłowy nadruk i niedopuszczalne błędy
Określ pola stałe i zmienne oraz informacje przypisane do każdej sztuki. Przygotuj wzorce poprawnego oznaczenia i rzeczywiste próbki wad. Ustal, które odchylenia mają skutkować wynikiem negatywnym.
2. Sprawdź miejsce drukowania i inspekcji
Oceń sposób prowadzenia produktu, miejsce montażu głowicy, kamery i oświetlenia oraz dostęp serwisowy. Uwzględnij wszystkie formaty i zmiany położenia produktu podczas transportu.
3. Wykonaj próby na rzeczywistym materiale
Testuj właściwe podłoże, rozmiar oznaczenia i reprezentatywne warianty przy warunkach zbliżonych do produkcyjnych. Sprawdź wykrywanie wad oraz ryzyko odrzucania prawidłowych nadruków. Zobacz, jak przygotować próbę technologiczną znakowania.
4. Ustal reakcję na wykryty błąd
Uzgodnij alarm, wymianę sygnałów ze sterownikiem PLC, zatrzymanie linii lub odrzut. Przy odrzucie trzeba powiązać wynik kontroli z właściwym produktem i przewidzieć potwierdzenie jego usunięcia.
5. Uzgodnij kryteria odbioru
Zapisz produkty, przypadki testowe, warunki pracy i oczekiwane reakcje. Wspólne kryteria pozwolą ocenić efekt uruchomienia. Wykorzystaj checklistę odbioru FAT/SAT systemu znakowania.
Drukowanie, dane i kontrola muszą tworzyć spójny proces
Wyraźnie wydrukowana data może być nieprawidłowa dla danego produktu. Dlatego wdrożenie powinno obejmować nie tylko jakość obrazu, ale też zasady przygotowania i przekazywania informacji do znakowania.
- Ustal źródło i odpowiedzialność za dane produkcyjne.
- Powiąż wybór projektu z właściwym produktem i zleceniem.
- Określ uprawnienia do zmiany treści i ustawień kontroli.
- Sprawdź procedurę przezbrojenia i zatwierdzania pierwszej sztuki.
- Przetestuj wznowienie pracy po zatrzymaniu oraz obsługę brakujących danych.
Przeczytaj, jak przygotować integrację znakowania z PLC, HMI, MES i ERP.
Inspekcja nadruku a weryfikacja kodów — co wybrać?
Inspekcja nadruku ocenia oznaczenie według skonfigurowanych kryteriów aplikacji, np. obecności elementów lub zgodności obrazu. Odczyt kodu pozwala uzyskać zakodowane dane.
Normatywna weryfikacja kodu służy pomiarowi jego jakości według odpowiedniej metody i warunków pomiarowych. Sam fakt odczytania symbolu przez kamerę nie potwierdza określonej klasy jakości.
Jeżeli odbiorca wymaga raportu z normatywnej oceny jakości, trzeba uwzględnić ten wymóg osobno przy doborze rozwiązania. Zobacz weryfikatory kodów REA VERIFIER.
Dokumentacja produktu i informacje o opracowaniu
Opracowanie: REA Elektronik Sp. z o.o.
Aktualizacja treści: 24 października 2026 r.
Opis funkcji oparto na oficjalnej dokumentacji internetowej REA Print-Inspect producenta. Podane kryteria i scenariusz próby służą przygotowaniu rozmowy o aplikacji. Parametry, wyposażenie oraz zakres prac określa oferta dla konkretnej linii.
FAQ: Najczęściej zadawane pytania
Rozwiązanie jest oferowane również jako moduł modernizacyjny. Możliwość zastosowania na konkretnej linii zależy m.in. od transportu produktu, miejsca montażu, wymagań kontroli i sposobu integracji. Wymaga oceny aplikacji.
Możliwości pracy z wieloma formatami należy potwierdzić podczas doboru i prób. Znaczenie mają wymiary oznaczenia, pole widzenia, położenie produktu, oświetlenie i sposób zmiany konfiguracji.
Taką reakcję można przewidzieć w projekcie integracji, zależnie od konfiguracji systemu i linii. Należy ustalić mechanizm odrzutu, powiązanie wyniku z właściwą sztuką oraz potwierdzenie usunięcia produktu.
Wycena zależy od zakresu drukowania i kontroli, warunków pracy, liczby wariantów oraz integracji z linią. Do przygotowania konfiguracji potrzebne są informacje o aplikacji i wymaganych kryteriach odbioru.
Omów swoją linię z REA Polska
Prześlij zdjęcia produktu i stanowiska, przykładowe oznaczenie, prędkość linii oraz opis problemu, który chcesz rozwiązać.