 PORADNIK
Odbiór systemu znakowania nie powinien sprowadzać się do sprawdzenia, czy drukarka się uruchamia i wykonuje pojedynczy nadruk. Przed uruchomieniem produkcji trzeba potwierdzić, że cały system działa zgodnie ze specyfikacją: poprawnie drukuje lub znakuje, pobiera właściwe dane, reaguje na sygnały z linii, współpracuje z czujnikiem i enkoderem, prawidłowo obsługuje błędy oraz jest zamontowany w sposób umożliwiający stabilną pracę i serwis drukarek przemysłowych.
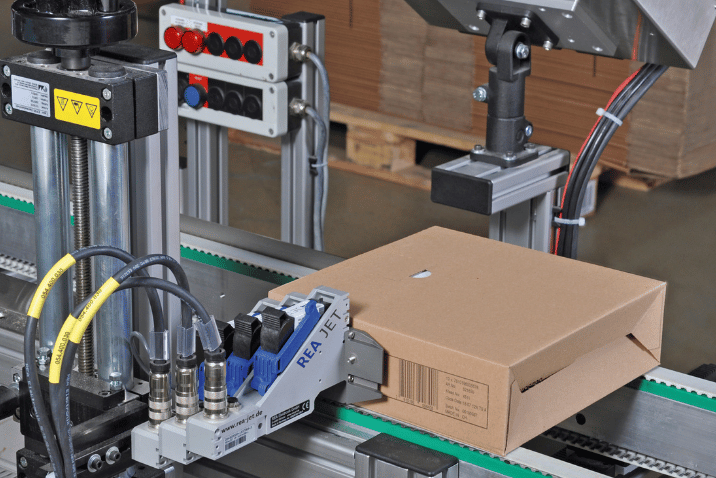
Do uporządkowania odbioru stosuje się najczęściej dwa etapy: FAT – Factory Acceptance Test oraz SAT – Site Acceptance Test. FAT wykonywany jest przed dostawą lub finalnym uruchomieniem systemu, a SAT po instalacji w docelowym zakładzie. W praktyce oba etapy powinny wynikać z wcześniej uzgodnionej specyfikacji, kryteriów akceptacji i zakresu dostawy.
W tym poradniku pokazujemy, jak przygotować checklistę FAT/SAT dla systemu znakowania obejmującą drukarkę przemysłową, laser, system etykietujący, czujniki, enkoder, mocowania, automatykę, wymianę danych, kontrolę jakości i dokumentację.
FAT/SAT systemu znakowania – czym różnią się testy odbiorowe?
FAT/SAT systemu znakowania to dwa uzupełniające się etapy testów akceptacyjnych. Fabryczne testy akceptacyjne FAT koncentrują się na potwierdzeniu zgodności systemu przed dostarczeniem urządzenia, natomiast testy SAT potwierdzają jego działanie po montażu w miejscu instalacji. W obu przypadkach zakres testów powinien wynikać z wymagań funkcjonalnych i wymagań technicznych uzgodnionych przed realizacją projektu.
FAT (Factory Acceptance Test), czyli fabryczny test akceptacyjny, służy do potwierdzenia, że przygotowany system jest zgodny z uzgodnioną specyfikacją jeszcze przed jego finalnym przekazaniem do pracy na linii klienta. Factory Acceptance Test jest zwykle przeprowadzany w zakładzie producenta, siedzibie dostawcy lub innym uzgodnionym miejscu, w którym możliwe jest bezpieczne testowanie sprzętu i oprogramowania. Zakres może obejmować sprzęt, oprogramowanie, konfigurację, interfejs operatora, alarmy, wymianę danych i testy funkcjonalne.
SAT (Site Acceptance Test), czyli test akceptacyjny na obiekcie, wykonywany jest po dostawie, montażu i uruchomieniu systemu w miejscu docelowym – najczęściej w siedzibie klienta. Jego celem jest potwierdzenie, że urządzenie działa prawidłowo w rzeczywistym środowisku produkcyjnym i poprawnie współpracuje z linią, produktem, automatyką oraz systemami nadrzędnymi.
Element | FAT | SAT |
|---|---|---|
Miejsce | u dostawcy lub podczas testu przed dostawą | w zakładzie klienta |
Cel | sprawdzenie zgodności rozwiązania ze specyfikacją | sprawdzenie działania po instalacji na rzeczywistej linii |
Produkt | próbki lub produkty referencyjne | rzeczywisty produkt produkcyjny |
Prędkość | symulowana lub testowa | rzeczywista prędkość linii |
Integracja | może być częściowo symulowana | rzeczywiste sygnały PLC/MES/ERP |
Wynik | protokół FAT i lista otwartych punktów | protokół SAT i decyzja o odbiorze / uruchomieniu |
Norma IEC 62381:2024 opisuje wymagania i checklisty dotyczące FAT, SAT oraz SIT dla systemów automatyki procesowej. Nie oznacza to, że każda instalacja znakująca musi być formalnie odbierana dokładnie według tej normy, ale jej struktura dobrze pokazuje znaczenie dokumentacji, planu testów, kontroli sprzętu, interfejsów, alarmów, komunikacji i listy otwartych punktów.
Kiedy FAT ma sens przy systemie znakowania?
FAT jest szczególnie wartościowy, gdy system jest czymś więcej niż pojedynczą drukarką ustawioną ręcznie. Warto go przeprowadzić, gdy projekt obejmuje:
drukarkę z automatycznym pobieraniem danych;
integrację z PLC, MES, ERP, WMS lub bazą danych;
czujniki i enkoder;
dedykowane mocowania;
szafę sterowniczą;
system wizyjny lub weryfikator kodów;
automatyczny odrzut produktu;
kilka głowic drukujących;
laser z osłonami i automatyką bezpieczeństwa;
system Print & Apply;
niestandardową logikę alarmów i receptur.
Im bardziej rozwiązanie jest zintegrowane z maszyną lub linią, tym większa wartość wcześniejszego wykrycia błędów przed instalacją u klienta.
Planowanie FAT – co powinno być gotowe przed rozpoczęciem testów?
Dobre planowanie FAT ogranicza liczbę ewentualnych problemów podczas odbioru. Przedstawiciele klienta i dostawcy powinni wcześniej uzgodnić rodzaj testu, zakres FAT, harmonogram, potrzebne próbki, sposób rejestracji wyników testów oraz zasady zgłaszania ewentualnych modyfikacji.
Testy FAT nie powinny zaczynać się od spontanicznego sprawdzania przypadkowych funkcji. Factory Acceptance Tests mają potwierdzić, że system lub maszyna spełnia uzgodnione wymagania przed dostarczeniem urządzenia. Przed FAT warto uzgodnić plan testów i kryteria akceptacji.
Potrzebne są przede wszystkim:
zatwierdzona specyfikacja funkcjonalna;
zakres dostawy;
lista urządzeń i akcesoriów;
wzory nadruków lub etykiet;
informacje o produktach i materiałach;
wymagane prędkości;
opis źródła danych;
lista sygnałów I/O;
opis alarmów i reakcji systemu;
kryteria jakości nadruku lub kodu;
uzgodnione warunki zaliczenia testu.
Jeżeli projekt jest jeszcze na etapie przygotowania wymagań, pomocny będzie poradnik Jak przygotować specyfikację systemu znakowania do zapytania ofertowego?. W praktyce dobra specyfikacja RFQ powinna być punktem wyjścia do scenariusza FAT i SAT.
Checklista FAT – fabryczne testy akceptacyjne przed dostawą
Testy FAT powinny być prowadzone według scenariusza, a wyniki testów zapisywane w protokole. Jeżeli wykryte zostaną niezgodności, trzeba określić działania naprawcze, termin poprawki i sposób ponownej weryfikacji. Szczegółowe raporty ułatwiają później porównanie konfiguracji fabrycznej z konfiguracją po dostarczeniu maszyny lub systemu do klienta.
1. Zgodność sprzętu z zamówieniem
Na początku należy porównać dostarczony system z uzgodnionym zakresem. Sprawdź:
model drukarki, lasera lub etykieciarki;
liczbę głowic;
sterownik i HMI;
czujniki produktu;
enkoder;
mocowania i uchwyty;
zasilacze;
przewody;
interfejsy komunikacyjne;
system wizyjny lub weryfikator;
licencje oprogramowania;
elementy bezpieczeństwa.
To prosty krok, ale pozwala wychwycić brakujące elementy jeszcze przed transportem i montażem.
2. Wzór i jakość nadruku
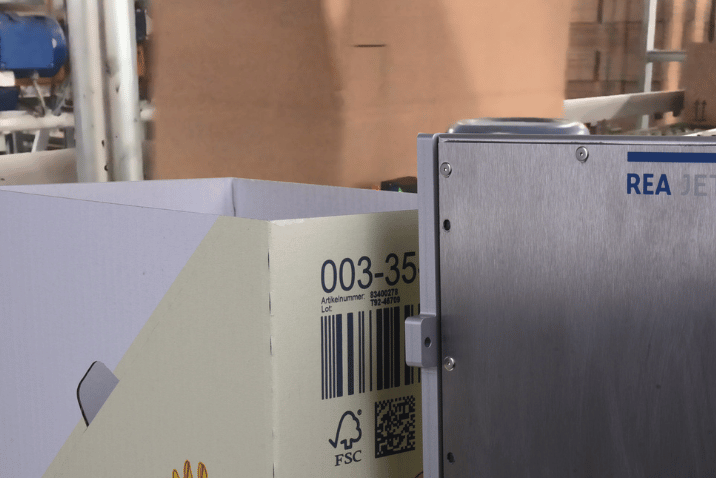
Należy wykonać docelowe wzory oznaczeń: daty, numer partii, numer seryjny, tekst, logo, kod kreskowy, QR lub Data Matrix.
Sprawdź:
układ i położenie treści;
wysokość znaków;
czytelność;
kontrast;
poprawność danych;
jakość grafiki;
przyczepność atramentu albo efekt lasera;
czas schnięcia;
zgodność z zaakceptowanym wzorem.
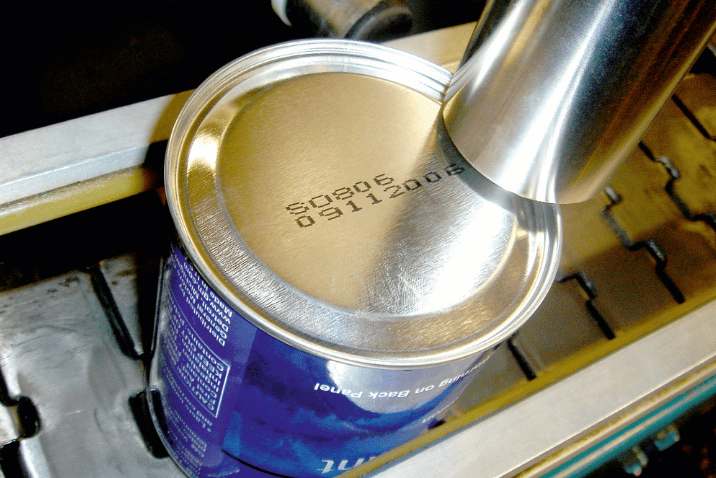
Jeżeli znakowanie jest wykonywane na rzeczywistym produkcie, warto użyć tych samych materiałów i wariantów kolorystycznych, które będą występowały w produkcji.
3. Kody 1D i 2D
Dla kodów maszynowych sam odczyt jednym skanerem nie zawsze wystarcza. Jeżeli projekt przewiduje wymagany poziom jakości, należy wykonać odpowiednią kontrolę lub weryfikację.
Sprawdź:
poprawność zakodowanych danych;
rozmiar symbolu;
kontrast;
strefy wymagane przez symbolikę;
orientację;
powtarzalność;
wynik weryfikacji, jeżeli jest wymagany.
Więcej o różnicy między odczytem i oceną jakości kodu opisujemy w poradniku jak sprawdzić jakość kodu kreskowego, QR i Data Matrix.
4. Test czujnika i enkodera
Podczas FAT warto przetestować działanie elementów odpowiedzialnych za wyzwalanie i synchronizację.
Sprawdź:
czy czujnik poprawnie wykrywa produkt;
czy system reaguje tylko na właściwy obiekt;
czy opóźnienie druku jest prawidłowe;
czy enkoder poprawnie odwzorowuje zmianę prędkości;
czy nadruk nie zmienia proporcji przy zmianach prędkości;
czy po zatrzymaniu i ponownym ruszeniu system zachowuje się poprawnie.
Przykładowe elementy wykorzystywane przy integracji znajdują się w sekcji akcesoria do drukarek przemysłowych.
5. Start, stop, restart i awarie
Dobry FAT nie testuje wyłącznie poprawnego scenariusza. Trzeba także sprawdzić sytuacje nietypowe.
Przetestuj:
start urządzenia;
zatrzymanie;
restart;
zanik zasilania;
brak produktu;
brak danych;
brak sygnału czujnika;
błąd komunikacji;
brak atramentu lub materiału eksploatacyjnego;
alarm urządzenia;
powrót do pracy po usunięciu błędu.
Ważne jest nie tylko pojawienie się alarmu, ale również to, czy operator otrzymuje zrozumiałą informację i czy system po usunięciu przyczyny wraca do prawidłowej pracy.
6. Interfejs operatora i uprawnienia
Sprawdź, czy HMI lub panel drukarki jest przygotowany do pracy operatora.
czy projekty są prawidłowo nazwane;
czy operator widzi tylko potrzebne funkcje;
czy krytyczne ustawienia są zabezpieczone;
czy można ograniczyć ręczną zmianę danych;
czy komunikaty alarmowe są zrozumiałe;
czy dostęp serwisowy jest odpowiednio chroniony.
7. Integracja i wymiana danych
Jeżeli system współpracuje z PLC, MES lub ERP, FAT powinien obejmować test komunikacji – nawet jeśli część sygnałów musi być jeszcze symulowana.
Sprawdź:
wybór receptury;
przekazywanie numeru LOT;
daty produkcji i ważności;
numery seryjne;
kody zmienne;
potwierdzenie wykonania nadruku;
reakcję na brak danych;
reakcję na błędne dane;
obsługę duplikatu numeru, jeśli ma znaczenie;
logowanie zdarzeń.
Jeżeli projekt obejmuje szerszą komunikację, zobacz poradnik integracja znakowania z PLC, HMI, MES i ERP.
8. Backup i odtworzenie konfiguracji
Przed odbiorem warto wykonać kopię konfiguracji i sprawdzić, czy system można odtworzyć po awarii.
Backup powinien obejmować – w zależności od rozwiązania – projekty nadruków, konfigurację urządzenia, receptury, ustawienia komunikacji, oprogramowanie i dokumentację zmian.
Co powinno znaleźć się na liście otwartych punktów po FAT?
Nie każda drobna uwaga musi blokować dostawę systemu. Ważne jednak, aby wszystkie niezamknięte kwestie zostały zapisane.
Lista otwartych punktów – często określana jako punch list – powinna zawierać:
opis problemu;
priorytet;
osobę odpowiedzialną;
termin poprawki;
sposób ponownego sprawdzenia;
informację, czy punkt blokuje dostawę lub SAT.
Po zamknięciu FAT warto wykonać kopię zaakceptowanej konfiguracji. Dzięki temu wiadomo, jaka wersja sprzętu i oprogramowania została faktycznie przetestowana.
Testy SAT – co sprawdzić po dostarczeniu maszyny i instalacji na linii?
Site Acceptance Tests są przeprowadzane po instalacji, gdy można już sprawdzić urządzenie w realnych warunkach produkcyjnych. Na etapie SAT należy potwierdzić nie tylko działanie maszyny lub systemu jako osobnego urządzenia, lecz również współpracę z innymi systemami, rzeczywistą wydajność i zachowanie w warunkach eksploatacji.
Testy SAT powinny odpowiadać na pytanie: czy zaakceptowany system działa prawidłowo po zamontowaniu w rzeczywistym miejscu produkcji?
W tym etapie pojawiają się elementy, których FAT nie zawsze może w pełni odtworzyć: rzeczywisty produkt, prędkość linii, drgania, warunki środowiskowe, sygnały maszyny, sieć zakładowa i sposób pracy operatorów.
1. Kontrola montażu mechanicznego
Sprawdź:
pozycję głowicy;
dystans od produktu;
kąt pracy;
sztywność mocowania;
zakres regulacji;
położenie czujnika;
montaż enkodera;
prowadzenie przewodów;
dostęp serwisowy;
osłony i zabezpieczenia.
Nawet prawidłowo dobrana drukarka może dawać niestabilny nadruk, jeżeli głowica jest zamontowana w miejscu podatnym na drgania albo odległość od produktu zmienia się podczas pracy.
2. Test przy rzeczywistej prędkości
SAT powinien obejmować co najmniej kilka stanów pracy:
minimalną prędkość;
typową prędkość produkcyjną;
maksymalną prędkość;
rozruch;
zatrzymanie;
ponowne uruchomienie.
Sprawdź położenie nadruku, jego proporcje, powtarzalność, czas przygotowania danych oraz pracę czujnika i enkodera.
3. Test rzeczywistych produktów i wariantów
Jeżeli produkcja obejmuje kilka formatów, kolorów lub materiałów, SAT nie powinien ograniczać się do jednego najłatwiejszego wariantu.
Warto wykonać test dla:
najmniejszego i największego produktu;
różnych kolorów powierzchni;
najtrudniejszej geometrii;
różnych receptur;
najkrótszych odstępów między produktami.
4. Test komunikacji z rzeczywistym PLC, MES i ERP
To jeden z najważniejszych elementów SAT. Należy już korzystać z docelowych źródeł danych i rzeczywistych sygnałów produkcyjnych.
Sprawdź:
przekazywanie danych;
wybór właściwego projektu;
potwierdzenia;
alarmy komunikacyjne;
reakcję na brak danych;
kolejność numerów seryjnych;
ponowny start po zatrzymaniu;
rejestrację wyników.
5. Test alarmów i sytuacji awaryjnych
Podczas SAT trzeba sprawdzić, czy rzeczywista linia zachowuje się zgodnie z uzgodnioną logiką.
Przykładowo:
co dzieje się po utracie komunikacji;
czy linia może pracować bez znakowania;
czy produkt bez nadruku jest zatrzymywany lub odrzucany;
jak operator dowiaduje się o błędzie;
czy reset alarmu jest bezpieczny;
czy po restarcie nie dochodzi do powtórzenia numeru seryjnego.
Kontrola jakości i weryfikacja podczas testów SAT
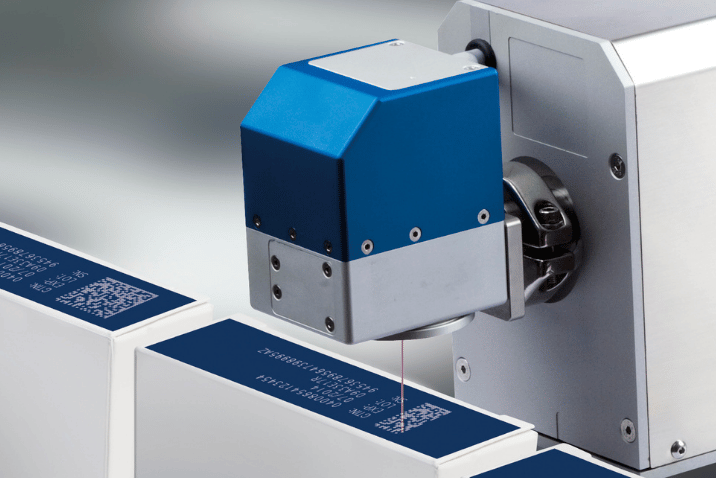
Weryfikacja podczas odbioru powinna potwierdzać, że urządzenie działa zgodnie z oczekiwaniami klienta i kryteriami zapewnienia jakości. Jeżeli projekt obejmuje funkcje bezpieczeństwa, ich odbiór powinien być prowadzony zgodnie z właściwą dokumentacją i zakresem odpowiedzialności; w większych projektach może być potrzebna osobna weryfikacja systemów bezpieczeństwa.
Jeżeli projekt obejmuje system wizyjny, czytnik lub weryfikator, powinien zostać przetestowany razem ze znakowaniem.
Sprawdź:
obecność nadruku;
położenie;
czytelność;
poprawność treści;
odczyt kodu;
wymagany wynik weryfikacji;
reakcję systemu na produkt NOK;
odrzut lub zatrzymanie linii;
zapis wyniku kontroli.
Odbiór systemu znakowania powinien obejmować cały łańcuch: dane → wykonanie oznaczenia → kontrola → reakcja na wynik, jeśli taki zakres został przewidziany w projekcie.
Dokumentacja i szczegółowe raporty potrzebne do zamknięcia FAT/SAT
Dokumentacja powinna pokazywać, jakie testy przeprowadzano, jakie parametry sprawdzano, jakie były wyniki testów oraz czy pozostały ewentualne problemy do zamknięcia. Dzięki temu odbiór nie opiera się wyłącznie na ustnych ustaleniach.
Po odbiorze klient powinien dysponować dokumentacją odpowiadającą zakresowi instalacji.
Może ona obejmować:
protokół FAT;
protokół SAT;
listę otwartych punktów;
instrukcję obsługi;
schematy elektryczne;
schematy komunikacji;
listę I/O;
backup konfiguracji;
listę urządzeń i numerów seryjnych;
rysunki mocowań;
dokumentację bezpieczeństwa;
instrukcję serwisową;
listę materiałów eksploatacyjnych;
potwierdzenie szkolenia.
Szkolenie operatorów i utrzymania ruchu
System może przejść test techniczny, a mimo to powodować problemy po kilku dniach, jeżeli obsługa nie wie, jak reagować na komunikaty i jak wykonywać podstawowe czynności.
Przed finalnym uruchomieniem warto przeszkolić operatorów z:
wyboru projektu;
uruchamiania i zatrzymywania;
obsługi alarmów;
wymiany materiałów eksploatacyjnych;
podstawowego czyszczenia;
kontroli jakości nadruku;
procedury zgłoszenia problemu.
Utrzymanie ruchu powinno dodatkowo znać zasady backupu, diagnostyki, bezpiecznego demontażu, podstawowej regulacji czujnika i enkodera oraz kontaktu z serwisem.
Gotowa checklista FAT dla systemu znakowania
Obszar | Sprawdzenie |
|---|---|
Sprzęt | zgodność urządzeń i akcesoriów z zamówieniem |
Nadruk | wzór, rozmiar, położenie, kontrast, trwałość |
Kody | poprawność danych, odczyt, weryfikacja jeśli wymagana |
Czujnik | detekcja wszystkich wariantów produktu |
Enkoder | poprawna synchronizacja ze zmianą prędkości |
HMI | projekty, alarmy, uprawnienia, receptury |
Integracja | PLC/MES/ERP, dane i sygnały |
Błędy | restart, brak danych, komunikacja, alarmy |
Backup | kopia konfiguracji i możliwość odtworzenia |
Dokumentacja | komplet dokumentów i lista otwartych punktów |
Gotowa checklista SAT przed uruchomieniem produkcji
Obszar | Sprawdzenie |
|---|---|
Montaż | pozycja głowicy, czujnika, enkodera, mocowania i przewody |
Produkt | wszystkie reprezentatywne warianty |
Prędkość | min., typowa, max., start i stop |
Nadruk | powtarzalność i zgodność z zaakceptowanym wzorem |
Dane | rzeczywiste źródło PLC/MES/ERP |
Alarmy | reakcja systemu i linii na błędy |
Kontrola | odczyt, weryfikacja, system wizyjny i NOK |
Operator | obsługa, alarmy, przezbrojenie |
Serwis | dostęp, backup, diagnostyka |
Odbiór | zamknięta lista punktów i podpisany protokół SAT |
Najczęstsze błędy podczas testów FAT i SAT
Brak wcześniej ustalonych kryteriów. Każda strona inaczej interpretuje poprawne działanie.
Test wyłącznie jednego wzoru nadruku. Nie sprawdza się pełnego zakresu danych i formatów.
Brak testów błędów. System działa tylko w scenariuszu idealnym.
Brak testu przy maksymalnej prędkości. Problemy ujawniają się dopiero po starcie produkcji.
Pominięcie restartu linii. Po ponownym uruchomieniu mogą pojawić się błędne dane albo duplikaty.
Brak listy otwartych punktów. Ustalenia pozostają wyłącznie ustne.
Brak backupu zaakceptowanej konfiguracji. Trudno ustalić, jaka wersja została faktycznie odebrana.
Brak szkolenia operatora. Problemy eksploatacyjne są mylone z awariami urządzenia.
FAT/SAT a próba technologiczna – to nie jest ten sam etap
Próba technologiczna odpowiada przede wszystkim na pytanie: czy dana technologia i konfiguracja pozwolą uzyskać wymagany efekt? FAT i SAT odbywają się później i dotyczą odbioru konkretnego rozwiązania.
Można więc przyjąć prosty ciąg:
próba technologiczna → specyfikacja rozwiązania → wykonanie systemu → FAT → instalacja → SAT → uruchomienie produkcji.
Dzięki temu każda faza ma inne zadanie i jasno określone kryteria.
Kluczowe etapy FAT i SAT – od specyfikacji do uruchomienia
W praktyce kluczowe etapy odbioru można uporządkować w jeden ciąg: ustalenie wymagań technicznych → planowanie FAT → przeprowadzenie testów FAT → działania naprawcze → dostawa i instalacja → testy SAT → szkolenie operatorów → uruchomienie produkcji. Taki schemat jest korzystny zarówno dla klienta, jak i dostawcy, ponieważ ogranicza ryzyko przenoszenia ewentualnych problemów na etap produkcji.
FAT koncentruje się na zgodności systemu w warunkach fabrycznych, natomiast SAT na tym, czy rozwiązanie po instalacji działa zgodnie z wymaganiami w realnym procesie. Nie każdy rodzaj testu musi mieć taki sam zakres, dlatego scenariusz powinien być dostosowany do złożoności sprzętu, wydajności, funkcji bezpieczeństwa i poziomu integracji.
Najczęściej zadawane pytania
Czy każdy system znakowania wymaga formalnego FAT?
Nie. Prosta samodzielna drukarka może być odebrana według krótszej procedury. Formalny FAT daje największą wartość przy systemach zintegrowanych, nietypowych i obejmujących automatykę, dedykowane mocowania, wymianę danych lub kontrolę jakości.
Czy FAT można wykonać bez rzeczywistej linii produkcyjnej?
Tak. Część warunków można symulować, ale trzeba jasno wskazać, które elementy zostaną ostatecznie potwierdzone dopiero podczas SAT.
Czy SAT powinien być wykonany na maksymalnej prędkości?
Jeżeli maksymalna prędkość jest częścią specyfikacji, powinna zostać zweryfikowana podczas odbioru lub w innym uzgodnionym scenariuszu testowym.
Kto powinien uczestniczyć w FAT/SAT?
W zależności od projektu: dostawca systemu, utrzymanie ruchu, automatyka, produkcja, jakość, IT/OT oraz osoba odpowiedzialna za odbiór techniczny lub zakupy.
Czy można podpisać FAT z otwartymi punktami?
Tak, jeśli strony uzgodnią, które punkty nie blokują kolejnego etapu. Każdy otwarty punkt powinien jednak mieć właściciela, termin i sposób potwierdzenia poprawki.
Czy SAT kończy cały proces wdrożenia?
Najczęściej SAT potwierdza gotowość systemu do pracy w uzgodnionym zakresie. W większych projektach mogą występować dodatkowe testy integracyjne, okres obserwacji, walidacja lub inne procedury zakładowe.
Planujesz odbiór systemu znakowania?
Przed FAT lub SAT warto przygotować wspólną checklistę opartą na specyfikacji, rzeczywistym procesie i uzgodnionych kryteriach. Pozwala to uniknąć odbioru „na oko” i jasno określić, kiedy system jest gotowy do uruchomienia produkcji.
REA może pomóc w doborze i uruchomieniu rozwiązania obejmującego drukarkę lub laser, czujnik, enkoder, mocowania, automatykę, integrację danych oraz kontrolę jakości oznaczeń.