Znakowanie narzędzi, elektronarzędzi i sprzętu przemysłowego
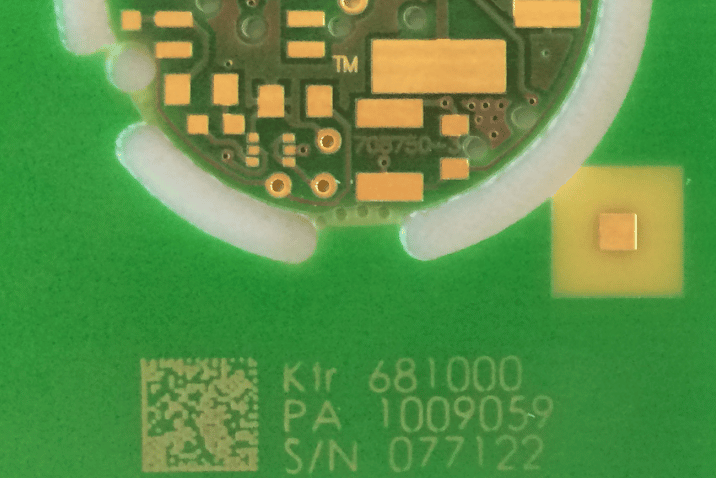
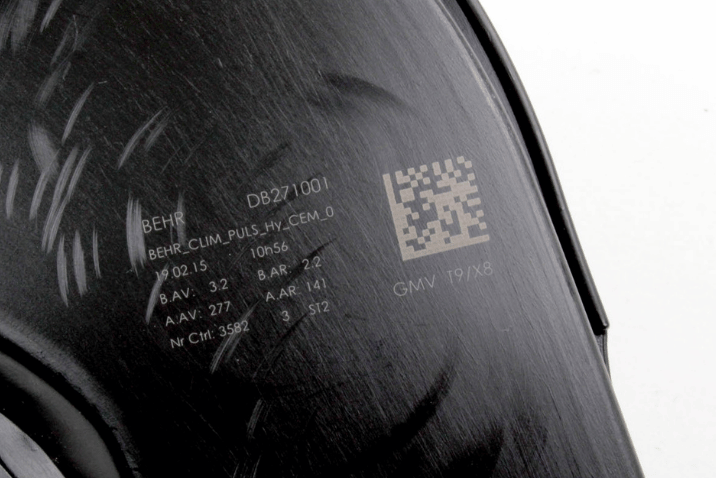
Znakowanie narzędzi umożliwia trwałą identyfikację konkretnego egzemplarza za pomocą numeru seryjnego, kodu Data Matrix lub QR oraz powiązanie go z dokumentacją, historią serwisową czy systemem MES/ERP. Oznaczenie powinno być odporne na ścieranie, oleje, chemię, temperaturę i mycie. W przypadku metali REA JET stosuje m.in. znakowanie laserowe Fiber, a dla wybranych tworzyw także inne technologie laserowe. Przy kodach 2D kluczowe są kontrast, geometria oraz możliwość pewnego odczytu i weryfikacji.
Jakie dane można nanosić na narzędzia i elektronarzędzia?
Zakres danych zależy od funkcji oznaczenia, dostępnego miejsca oraz wymaganej trwałości. Na narzędziach i sprzęcie przemysłowym można nanosić między innymi numer seryjny lub inwentarzowy, logo producenta, Data Matrix, QR, kod kreskowy 1D, numer partii, typ i model produktu, dane techniczne, oznaczenia kontrolne oraz identyfikator prowadzący do historii serwisowej.
Przy małych powierzchniach kody 2D pozwalają zapisać więcej informacji na ograniczonym polu niż klasyczne kody kreskowe. W zastosowaniach przemysłowych warto jednak najpierw ustalić, czy kod ma zawierać dane bezpośrednio, czy jedynie unikalny identyfikator prowadzący do rekordu w systemie.
Jak oznakować narzędzia w praktyce?
Najczęściej stosuje się laserowe znakowanie narzędzi, gdy potrzebne jest trwałe oznaczenie bez stosowania etykiety, szczególnie na powierzchniach metalowych. Dla stalowych i aluminiowych elementów pierwszym wariantem do testu jest zwykle laser Fiber.
Znakowanie elektronarzędzi wymaga natomiast osobnej oceny metalowych i plastikowych części obudowy. Jeżeli celem jest ewidencja wyposażenia lub inwentaryzacja, trwały kod Data Matrix albo QR można powiązać z rekordem w systemie. RFID może być rozwiązaniem uzupełniającym, gdy potrzebna jest bezkontaktowa identyfikacja.
| Potrzeba | Typowe rozwiązanie | Główna zaleta | Co trzeba sprawdzić |
|---|---|---|---|
| trwałe znakowanie metalu | laser Fiber | bezkontaktowe, trwałe oznaczenie | kontrast, powierzchnia, czas cyklu |
| głęboki znak na metalu | laser dużej mocy lub metoda mechaniczna | odporność na intensywne zużycie | dopuszczalna głębokość |
| mały identyfikator 2D | Data Matrix DPM | dużo danych na małej powierzchni | jakość i odczyt kodu |
| identyfikacja serwisowa | QR lub Data Matrix | dostęp do rekordu produktu | trwałość i baza danych |
| szybka inwentaryzacja | kod optyczny lub RFID | sprawniejsze zarządzanie sprzętem | infrastruktura odczytu |
Trwałe znakowanie narzędzi – po co je stosować?
Trwałe znakowanie narzędzi może pełnić kilka funkcji jednocześnie. Najprostsza to identyfikacja konkretnego egzemplarza. Numer seryjny lub unikalny identyfikator ułatwia rozpoznanie narzędzia podczas produkcji, serwisu, inwentaryzacji i kontroli jakości.
W bardziej rozbudowanym systemie oznaczenie staje się punktem dostępu do danych. Kod Data Matrix lub QR może wskazywać rekord zawierający informacje o pochodzeniu narzędzia, dacie produkcji, przeglądach, naprawach, statusie dopuszczenia do pracy albo przypisaniu do określonego stanowiska.
Samo naniesienie kodu nie tworzy jednak pełnej identyfikowalności. Jeżeli firma chce śledzić cykl życia sprzętu, oznaczenie powinno zostać powiązane z właściwym rekordem w bazie danych, systemie utrzymania ruchu, MES lub ERP.
Znakowanie laserowe narzędzi – kiedy sprawdza się Fiber?
Dla stalowych i aluminiowych narzędzi oraz wielu komponentów metalowych podstawowym kierunkiem testu jest laserowe znakowanie przy użyciu źródła Fiber. Wiązka lasera oddziałuje z powierzchnią bez kontaktu mechanicznego i bez stosowania atramentu.
W zależności od materiału, powłoki i parametrów procesu można uzyskać zmianę koloru, usunięcie warstwy powierzchniowej, ablację lub grawerowanie. Dlatego określenia „znakowanie laserowe” i „grawerowanie laserowe” nie oznaczają dokładnie tego samego procesu.
Do precyzyjnego znakowania metali i wybranych tworzyw REA JET oferuje REA LASER FL w wariantach 20, 30 i 50 W.
Gdy aplikacja wymaga intensywnego usuwania materiału lub głębokiego grawerowania metalu, można rozważyć REA LASER HD 200, 300 lub 500 W.
Dobór mocy powinien wynikać z próby wykonanej na rzeczywistym detalu, wymaganej głębokości i czasu cyklu, a nie wyłącznie z rodzaju materiału.
Czy laser CO2 lub UV może służyć do znakowania sprzętu?
Laser CO2 jest przeznaczony przede wszystkim do innych grup materiałów niż typowe metalowe narzędzia, dlatego nie powinien być traktowany jako domyślna technologia do stali.
Laser UV 355 nm może natomiast być przydatny przy wybranych tworzywach sztucznych i aplikacjach wymagających ograniczonego wpływu cieplnego.
W praktyce właściwy wybór źródła wymaga testu konkretnej powierzchni. Dwa elementy wykonane nominalnie z tego samego tworzywa mogą reagować inaczej z powodu pigmentów, dodatków, lakieru lub struktury powierzchni.
Grawerowanie mechaniczne i znakowanie mikropunktowe
Grawerowanie mechaniczne i znakowanie mikropunktowe są tradycyjnymi metodami trwałego oznaczania powierzchni metalowych. Wprowadzają fizyczną zmianę w materiale, dzięki czemu mogą zapewniać wysoką odporność oznaczenia.
Wybór pomiędzy metodą mechaniczną a laserem zależy od geometrii części, wymaganej głębokości, czasu cyklu, możliwości automatyzacji oraz tego, czy kontakt narzędzia znakującego z detalem jest dopuszczalny.
W przypadku małych kodów Data Matrix, zmiennych numerów seryjnych i wysokiej automatyzacji laserowe znakowanie daje dużą swobodę projektowania oznaczenia.
Rekomendowane rozwiązania REA do znakowania narzędzi
REA LASER FL
Laser Fiber 20, 30 lub 50 W do precyzyjnego znakowania metali i wybranych tworzyw. Odpowiedni do numerów seryjnych, logo i kodów 2D wykonywanych bezpośrednio na części.
REA LASER HD
Laser Fiber 200, 300 lub 500 W do aplikacji wymagających intensywnego usuwania materiału albo głębokiego grawerowania metalu.
REA LASER UV 5W
Laser UV 355 nm do precyzyjnego znakowania odpowiednio dobranych tworzyw i aplikacji wymagających ograniczonego wpływu cieplnego.
REA VERIFIER
Systemy do profesjonalnej oceny jakości kodów 1D i 2D. W przypadku DPM warto analizować weryfikację kodu wykonanego bezpośrednio na części.
Znakowanie elektronarzędzi i narzędzi ręcznych
Znakowanie elektronarzędzi wymaga uwzględnienia materiału obudowy, miejsca znakowania i warunków eksploatacji. Metalowa przekładnia, anodowany korpus, stalowy uchwyt i obudowa z tworzywa sztucznego mogą wymagać różnych parametrów lub nawet różnych technologii.
W przypadku narzędzi ręcznych istotne jest również położenie oznaczenia. Znak nie powinien znajdować się w miejscu intensywnego tarcia dłonią, mocowania w uchwycie ani na powierzchni, której zmiana mogłaby wpłynąć na funkcję narzędzia.
Przy każdym narzędziu warto więc określić, czy najważniejszy jest wysoki kontrast, odporność na ścieranie, głębokość oznaczenia czy minimalna ingerencja w powierzchnię.
Jeżeli oznaczenie ma wspierać gospodarkę narzędziową, kod może być skanowany podczas wydania, zwrotu, przeglądu lub serwisu.
Laserowe znakowanie i odporność oznaczeń w środowisku przemysłowym
Trwałe znakowanie narzędzi – co decyduje o odporności?
Trwałe znakowanie powinno być oceniane w warunkach zbliżonych do rzeczywistego użytkowania.
W zależności od zastosowania test może obejmować ścieranie, kontakt z olejem lub środkiem czyszczącym, temperaturę, zabrudzenie oraz wielokrotny odczyt kodu.
Nie każde narzędzie wymaga tej samej odporności. Inne wymagania ma wyposażenie warsztatu, inne narzędzie budowlane wykorzystywane na placu budowy, a jeszcze inne przyrząd kontrolny znajdujący się na linii produkcyjnej.
Dlatego trwałość najlepiej definiować przez konkretny test akceptacyjny, zamiast ogólnego określenia „niezniszczalne oznaczenie”.
Próba znakowania – sprawdź kontrast, trwałość i czytelność kodu
Znakowanie narzędzi najlepiej poprzedzić próbą na rzeczywistym detalu. Pozwala to ocenić kontrast, czytelność, odporność oznaczenia, czas znakowania oraz jakość kodów Data Matrix lub QR.
W przypadku narzędzi metalowych jednym z pierwszych rozwiązań do testów może być laser Fiber. Celem jest uzyskanie trwałego i czytelnego oznaczenia przy możliwie małej ingerencji w powierzchnię oraz odpowiednim czasie cyklu.
Jak dobrać system znakowania do swojej firmy?
Przed wyborem urządzenia warto odpowiedzieć na pięć pytań:
Co znakujemy? Z czego wykonana jest powierzchnia? Jakie dane mają zostać naniesione? Jak długo znak ma pozostać czytelny? W jaki sposób będzie później odczytywany?
Dopiero wtedy dobiera się źródło lasera, moc, pole znakowania, optykę, sposób mocowania detalu, zabezpieczenia i integrację z automatyką.
Innych parametrów będzie wymagało pojedyncze stanowisko do znakowania narzędzi ręcznych, a innych automatyczna linia wykonująca unikalny Data Matrix na każdym elemencie.
Gdzie umieścić oznaczenie na narzędziu?
Pozycję znaku należy ustalić przed wdrożeniem. Oznaczenie powinno znajdować się na powierzchni dostępnej dla głowicy znakującej i późniejszego czytnika, a jednocześnie poza strefą intensywnego tarcia, chwytu, mocowania lub obróbki.
Przy kodach 2D znaczenie mają również połysk, krzywizna i możliwość stabilnego oświetlenia podczas odczytu. Wolne miejsce na detalu nie zawsze jest najlepszym miejscem na kod.
DPM – bezpośrednie znakowanie narzędzi
Direct Part Marking (DPM) oznacza wykonanie identyfikatora bezpośrednio na części zamiast wyłącznie na etykiecie lub opakowaniu. W przypadku narzędzi i sprzętu przemysłowego ma to szczególne znaczenie wtedy, gdy identyfikacja ma pozostać związana z konkretnym egzemplarzem przez cały okres użytkowania.
Kod Data Matrix sprawdza się przy małych komponentach, ponieważ pozwala umieścić dane na niewielkiej powierzchni.
Kod QR może być wygodny, gdy oznaczenie ma być również odczytywane smartfonem lub prowadzić użytkownika do dokumentacji, instrukcji albo rekordu serwisowego.
Przy projektowaniu kodu trzeba określić między innymi jego wielkość, kontrast, miejsce znakowania, orientację i sposób późniejszego odczytu.
Techniczne informacje dotyczące budowy, kodowania, druku i odczytu symboli można znaleźć również w oficjalnym GS1 DataMatrix Guideline.
Data Matrix, QR i kody kreskowe na narzędziach
Kod Data Matrix sprawdza się przy małych powierzchniach i przemysłowej identyfikacji części. Kod QR może być wygodny, gdy oznaczenie ma być również odczytywane smartfonem lub prowadzić użytkownika do dokumentacji, instrukcji albo rekordu serwisowego.
Kody kreskowe 1D są proste, ale wymagają więcej miejsca w jednym kierunku. Przy projektowaniu kodu należy określić jego wielkość, kontrast, orientację, miejsce znakowania i sposób późniejszego odczytu.
Kod kreskowy, Data Matrix, QR czy RFID?
Nie istnieje jedna metoda dobra dla każdego przedsiębiorstwa. Kody kreskowe 1D są proste, ale potrzebują więcej miejsca w jednym kierunku. Kody Data Matrix i QR mieszczą większą ilość informacji na mniejszej powierzchni i dobrze współpracują z systemami traceability.
RFID umożliwia bezkontaktową identyfikację i może ułatwiać sprawne zarządzanie narzędziami. Wymaga jednak tagów, czytników i odpowiedniej infrastruktury.
Trwałe znakowanie laserowe pozostaje widoczne bez dodatkowego nośnika i może pełnić rolę niezależnego identyfikatora na samym narzędziu.
Technologie mogą się również uzupełniać: trwały numer lub kod DPM identyfikuje narzędzie, natomiast RFID może wspierać szybkie procesy magazynowe i inwentaryzację.
Gdzie stosuje się trwałe znakowanie narzędzi?
Trwałe oznaczenia wykorzystuje się m.in. w narzędziowniach, zakładach obróbki metalu, produkcji maszyn, automotive, elektronice, serwisie, utrzymaniu ruchu i firmach korzystających z dużej liczby elektronarzędzi. Oznaczenie może wspierać identyfikację, kontrolę jakości, serwis, wydania magazynowe i przypisanie narzędzia do konkretnego procesu.
Samo oznaczenie nie tworzy jednak pełnej identyfikowalności. Jeśli firma chce śledzić historię konkretnego egzemplarza, kod powinien być powiązany z właściwym rekordem w systemie.
Jak sprawdzić jakość kodu Data Matrix na narzędziu?
Czytelny „na oko” kod nie zawsze oznacza kod o stabilnej jakości. W przypadku oznaczeń DPM znaczenie mają między innymi kontrast, geometria modułów, odbicia od powierzchni i sposób oświetlenia podczas odczytu.
Jeżeli Data Matrix jest elementem procesu jakościowego lub identyfikowalności, warto określić kryteria oceny jeszcze przed uruchomieniem produkcji.
REA JET oferuje rozwiązania REA VERIFIER do profesjonalnej oceny jakości kodów, w tym REA VeriCube DPM, przeznaczony do kodów wykonywanych bezpośrednio na częściach.
Ważne jest również rozróżnienie dwóch pojęć: odczyt kodu i jego weryfikacja nie są tym samym. Czytnik odpowiada na pytanie, czy dane można odczytać. Weryfikator umożliwia dodatkowo ocenę jakości symbolu według określonej metody.
Numer seryjny i kod jako część systemu traceability
Numer seryjny lub kod może być tylko widocznym identyfikatorem albo kluczem do znacznie szerszego rekordu. W bazie danych można przechowywać informacje o produkcji, kontroli, przeglądach, naprawach, statusie dopuszczenia do pracy i właścicielu danego egzemplarza.
Takie rozdzielenie jest praktyczne: oznaczenie na narzędziu pozostaje niezmienne, a dane powiązane z identyfikatorem mogą być aktualizowane przez cały cykl życia.
Integracja znakowania narzędzi z PLC, MES i ERP
W procesie produkcyjnym oznaczenie może być generowane automatycznie na podstawie danych z PLC, MES, ERP lub innego systemu nadrzędnego.
Przykładowy proces może wyglądać tak:
MES/ERP → generowanie identyfikatora → przesłanie danych do znakowarki → znakowanie narzędzia → odczyt lub weryfikacja kodu → zapis wyniku w systemie.
Takie rozwiązanie ogranicza ryzyko ręcznego wyboru niewłaściwego numeru lub projektu oznaczenia.
Sama komunikacja urządzenia z siecią nie zapewnia jednak pełnej identyfikowalności. Konieczne jest prawidłowe powiązanie kodu z rekordem konkretnego produktu.
Co trzeba sprawdzić przed wdrożeniem znakowania narzędzi?
Materiał i powłoka
Stal, aluminium, anodowanie, lakier i tworzywa mogą wymagać różnych parametrów lub technologii.
Miejsce oznaczenia
Kod powinien być czytelny, dostępny dla głowicy i skanera oraz znajdować się poza strefą intensywnego zużycia.
Trwałość w eksploatacji
Przed wdrożeniem warto sprawdzić ścieranie, chemię, temperaturę i warunki czyszczenia właściwe dla danego narzędzia.
Poprawność danych
Trwały znak nie pomoże, jeśli zawiera błędny numer. Dlatego ważna jest kontrola przepływu danych i powiązanie z właściwym rekordem.
Najczęściej zadawane pytania o znakowanie narzędzi
Jak oznakować narzędzia, żeby znak był trwały?
Metodę należy dobrać do materiału i warunków użytkowania. Dla wielu narzędzi metalowych skutecznym rozwiązaniem jest znakowanie laserowe Fiber. Jeżeli potrzebny jest fizycznie głęboki znak, można rozważyć głębokie grawerowanie lub metodę mechaniczną.
Czy można znakować laserem elektronarzędzia?
Tak, ale technologia zależy od miejsca znakowania. Metalowa część elektronarzędzia i obudowa z tworzywa mogą wymagać różnych źródeł oraz parametrów. Dlatego przed wdrożeniem należy wykonać próbę.
Data Matrix czy QR?
Data Matrix dobrze sprawdza się przy małych powierzchniach i przemysłowej identyfikacji części. QR jest wygodny, gdy kod powinien być łatwo odczytywany również za pomocą urządzeń konsumenckich. Wybór zależy od dostępnego pola, ilości danych i systemu odczytu.
Czy kod można połączyć z historią serwisową?
Tak. Kod może zawierać unikalny identyfikator prowadzący do rekordu w systemie. Historia serwisowa może być wtedy aktualizowana bez zmiany samego oznaczenia.
Czy można zweryfikować Data Matrix wykonany bezpośrednio na narzędziu?
Tak. Do profesjonalnej oceny jakości kodów wykonywanych bezpośrednio na częściach można zastosować odpowiedni weryfikator DPM, np. REA VeriCube DPM.
Czy laser Fiber nadaje się do stali i aluminium?
W wielu aplikacjach tak. Ostateczne parametry zależą jednak od stopu, powłoki, oczekiwanego efektu i czasu cyklu, dlatego dobór warto potwierdzić próbą na rzeczywistym detalu.
Czy oznaczenie laserowe jest tym samym co grawerowanie?
Nie. Znakowanie laserowe może powodować zmianę koloru, usunięcie cienkiej warstwy lub inne zmiany powierzchni. Grawerowanie oznacza usuwanie materiału i tworzenie fizycznego zagłębienia.
Czy przed zakupem urządzenia trzeba wykonać próbę?
Tak. Test na rzeczywistym narzędziu pozwala ocenić kontrast, wpływ na powierzchnię, trwałość, czas cyklu i jakość kodu przed decyzją o wdrożeniu.
Czy można połączyć znakowanie z MES lub ERP?
Tak. Numer seryjny lub kod może być generowany automatycznie na podstawie danych z systemu nadrzędnego, a wynik znakowania lub weryfikacji może zostać zapisany z powrotem w systemie.
Czy RFID zastępuje trwałe znakowanie?
Nie zawsze. RFID dobrze wspiera bezkontaktową identyfikację i ewidencję, ale trwały numer lub kod DPM pozostaje widoczny bez dodatkowego nośnika. Obie technologie mogą działać razem.
Prześlij narzędzie do próby znakowania
Jeżeli chcesz dobrać trwałe znakowanie narzędzi, elektronarzędzi lub sprzętu przemysłowego, prześlij do REA JET zdjęcie powierzchni, informację o materiale oraz przykładową treść oznaczenia.
W przypadku bardziej wymagających aplikacji najlepszym rozwiązaniem jest przesłanie rzeczywistego elementu.
Na podstawie próby możemy dobrać technologię, porównać efekt znakowania i ocenić czytelność kodu jeszcze przed podjęciem decyzji o wdrożeniu.