 PORADNIK
Jak wykonać oznaczenie IPPC na palecie drewnianej, aby było widoczne od krótszego boku podczas kontroli ładunku w kontenerze? Rozwiązaniem może być bezpośredni nadruk na wybranych klockach lub wspornikach paletowych drukarką REA JET GK 2.0. O prawidłowym miejscu nadruku decydują jednak nie tylko wymiary palety, lecz także sposób jej ustawiania w transporcie oraz organizacja produkcji w zakładzie.
W praktyce oznaczenia nie zawsze trzeba nanosić na gotową paletę. Przy niektórych zbijarkach i liniach montażowych znacznie łatwiej znakować odpowiednio przygotowane elementy przed ich ostatecznym zbiciem. Dlatego wdrożenie powinno rozpocząć się od oceny procesu i audytu potencjalnego miejsca montażu głowic, a nie od wskazania z góry jednego uniwersalnego stanowiska.
Dlaczego oznaczenie na krótszym boku palety może być łatwiejsze do skontrolowania?
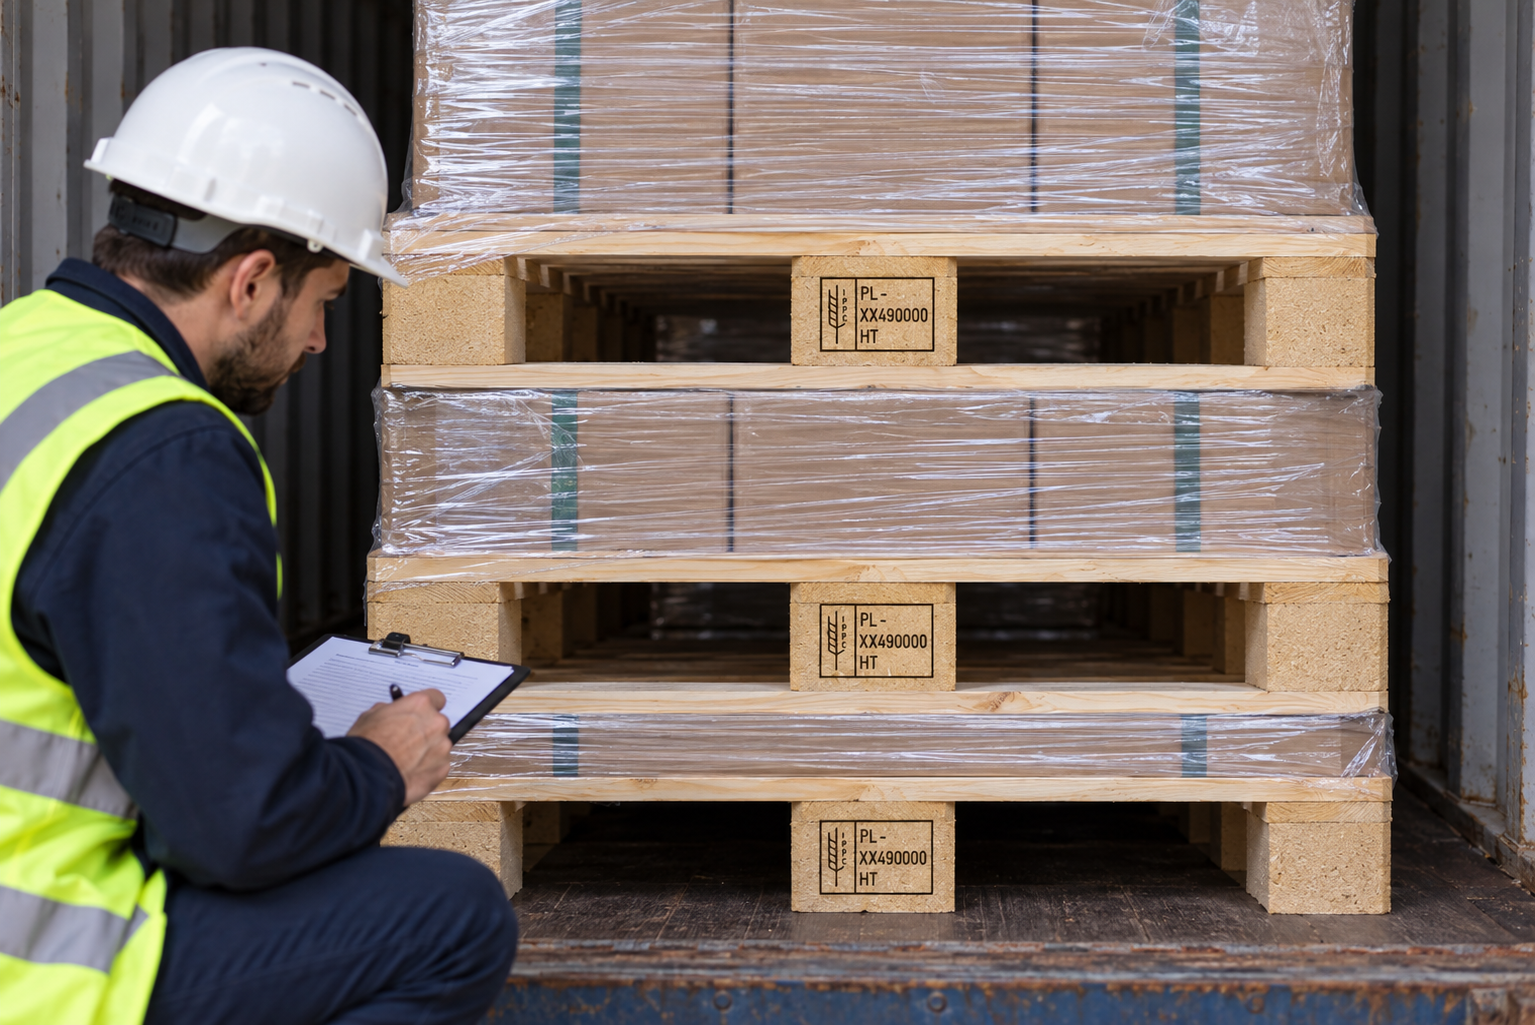
Producent palet jednorazowych przygotowujących się do wysyłki międzynarodowej może spotkać się z prośbą o umieszczenie znaku na wspornikach widocznych od krótszego boku. Powód jest praktyczny: palety umieszczone ciasno obok siebie w kontenerze często zasłaniają powierzchnie dostępne od długiej krawędzi. Jeżeli ich krótsze boki są skierowane w stronę drzwi, nadruk w tej strefie może pozostać łatwiejszy do odczytania.
Nie oznacza to, że znak na krótszym boku będzie widoczny w każdym kontenerze. O dostępności nadruku decyduje rzeczywisty kierunek załadunku, sposób ustawienia palet oraz to, czy znak nie zostanie zasłonięty przez ładunek lub sąsiednią paletę. Przed wyborem powierzchni warto obejrzeć sposób pakowania i ustalić, z którego miejsca kontroler ma odczytać oznaczenie.
- Przy palecie o wymiarach 1200 × 800 mm krótszy bok ma 800 mm, ale wymiary palet jednorazowych mogą być inne.
- Nadruk na wsporniku od długiej strony może być niewidoczny po dosunięciu palet do siebie.
- W niektórych układach transportowych korzystniejsze są powierzchnie wsporników skierowane ku drzwiom kontenera.
- Ostateczną lokalizację należy oceniać na gotowej i załadowanej palecie, nawet jeśli sam nadruk powstaje wcześniej.
Czy ISPM 15 nakazuje znakowanie krótszego boku palety?
Nie. Standard ISPM 15 nie wymaga nanoszenia oznaczenia IPPC konkretnie na krótkiej krawędzi. Zgodnie z zasadami dotyczącymi znaku powinien on być czytelny, trwały, nieprzenoszalny i umieszczony w miejscu widocznym podczas użytkowania drewnianego opakowania. Zalecane jest oznakowanie co najmniej dwóch przeciwległych stron jednostki opakowaniowej.
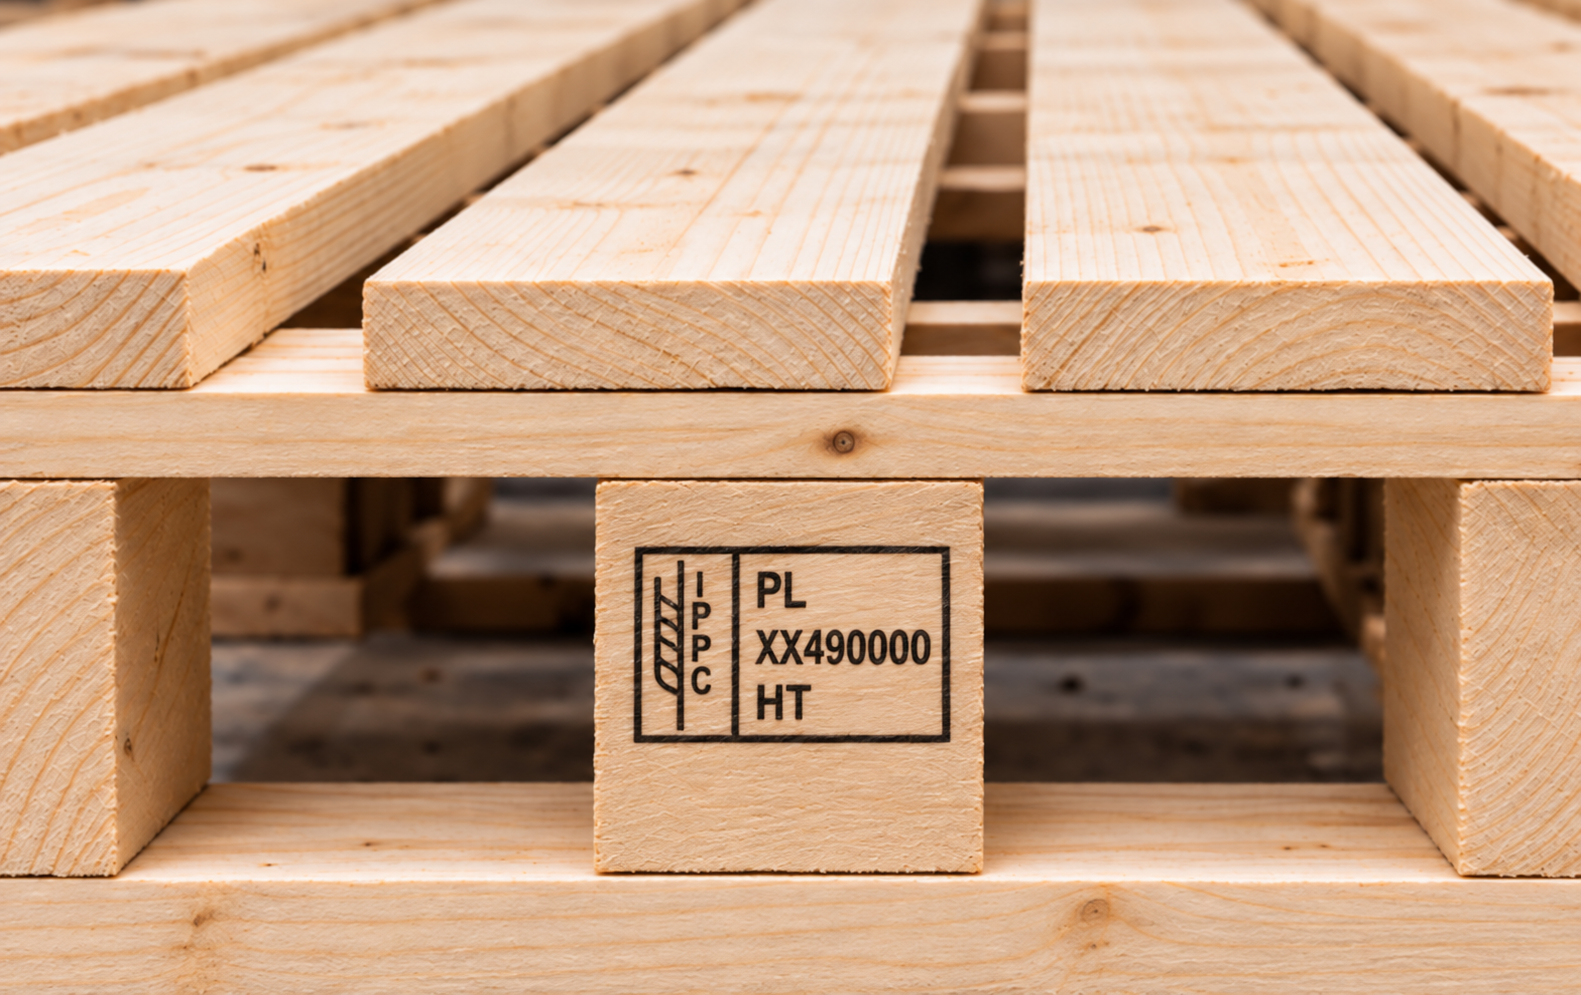
W oficjalnym dokumencie wyjaśniającym do ISPM 15 wskazano nawet, że na paletach znak może znajdować się na wewnętrznych pionowych powierzchniach klocków, ponieważ w pewnych układach są one lepiej widoczne dla inspektora spoglądającego do kontenera. Nie należy jednak utożsamiać tej wskazówki z obowiązkiem znakowania zawsze od krótszego boku.
Przykładowy znak IPPC obejmuje symbol IPPC, kod kraju, identyfikator uprawnionego podmiotu i kod zastosowanego zabiegu (np. HT). Sam nadruk nie poświadcza wykonania obróbki fitosanitarnej: prawo stosowania znaku wynika z właściwego upoważnienia i prowadzenia procesu zgodnego z przepisami, a nie z zakupu drukarki.
Oficjalne wymagania i aktualne zasady dla polskich producentów opisuje Państwowa Inspekcja Ochrony Roślin i Nasiennictwa; międzynarodową podstawę stanowi standard ISPM 15, załącznik 2 dotyczący znaku i jego stosowania.
Na których wspornikach najlepiej umieścić nadruk?
Nie ma jednego układu właściwego dla wszystkich palet. Trzeba rozróżnić powierzchnię docelową oznaczenia na złożonej palecie od miejsca i etapu, na którym pracuje głowica drukująca. Znak umieszczony na krótkim boku może być drukowany wcześniej, gdy dany klocek przejeżdża jeszcze przez podajnik elementów.
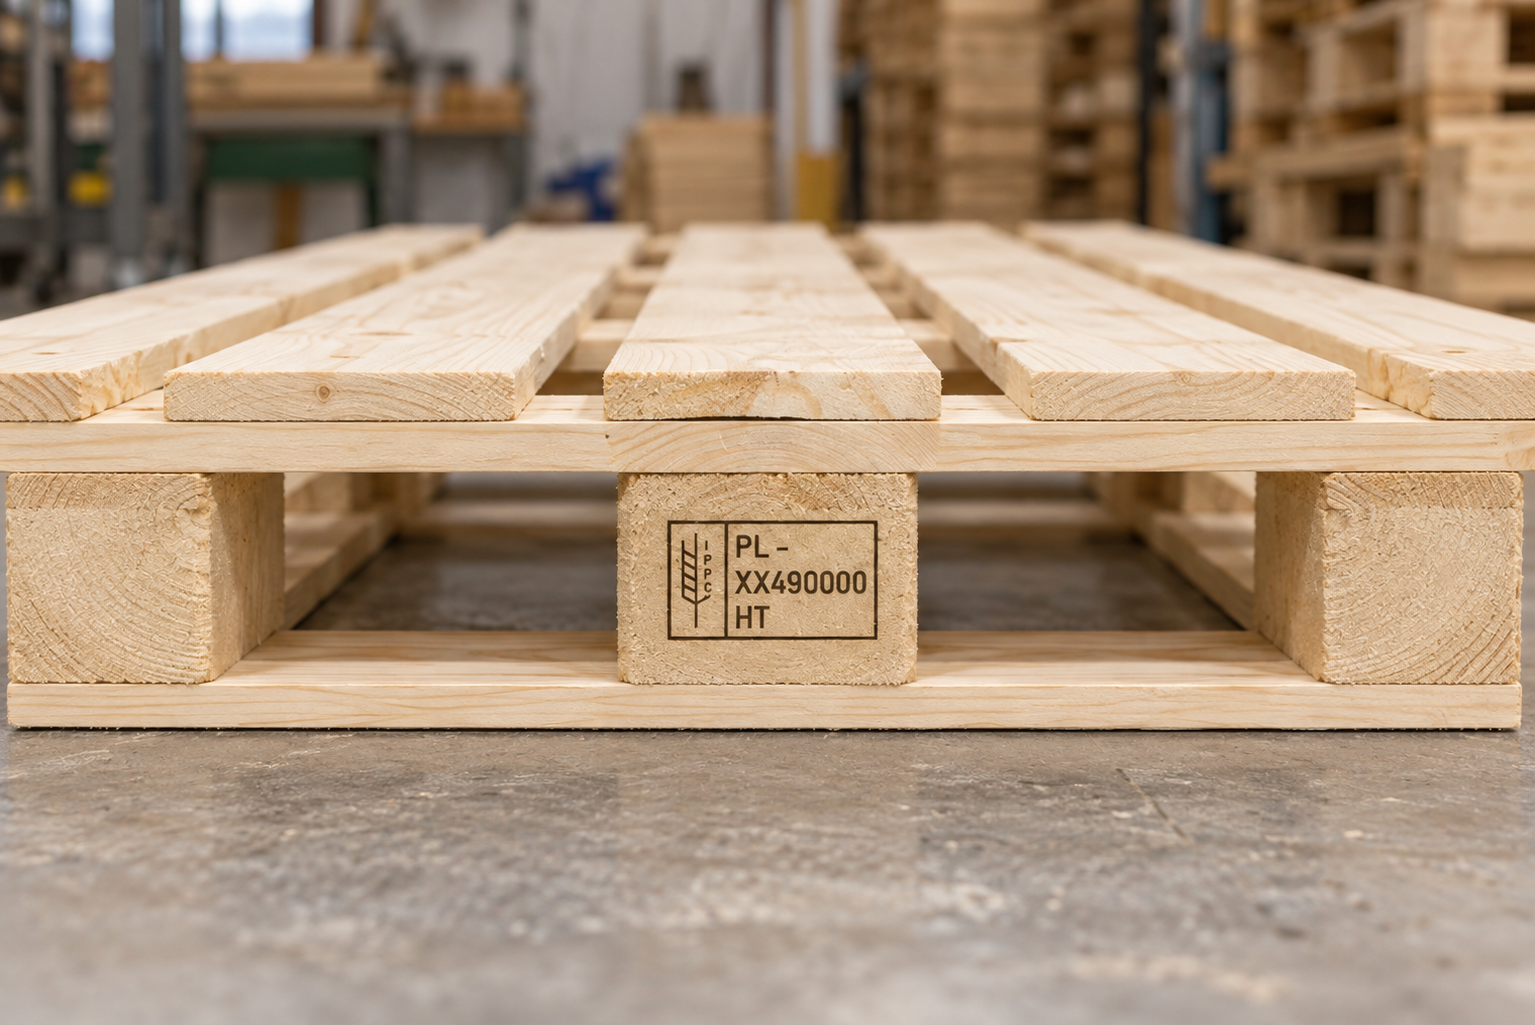
Podczas doboru należy sprawdzić wymiary i liczbę wsporników, orientację ich powierzchni, możliwe zasłonięcie nadruku przez deskę, listwę lub ładunek, a także możliwość wykonania znaków po przeciwnych stronach gotowej palety. Znaczenie ma również to, czy producent wytwarza jedną konstrukcję, czy wiele rodzajów palet jednorazowych.
Praktyczne kryterium: po zakończeniu montażu i typowym załadunku znak powinien pozostać wystarczająco czytelny. Miejsce nadruku należy potwierdzić na egzemplarzu wzorcowym oraz w rzeczywistym układzie transportowym.
Na jakim etapie produkcji znakować palety od krótszego boku?
1. Znakowanie elementów przed ostatecznym zbiciem
W zautomatyzowanych liniach odpowiednie klocki lub wsporniki mogą być przemieszczane i pozycjonowane przed złożeniem całej palety. Właśnie tam warto rozważyć montaż głowicy REA JET GK 2.0, jeżeli powierzchnia przeznaczona do znakowania jest łatwo dostępna. Pozwala to uniknąć konieczności dotarcia z głowicą do miejsca ograniczonego już przez pozostałe elementy konstrukcji.
Kluczowe jest utrzymanie orientacji oznakowanego wspornika: element po montażu musi trafić do właściwej pozycji, a znak nie może zostać odwrócony ani zasłonięty. Ważne są również identyfikowalność partii oraz zgodność organizacji znakowania z wymaganiami ISPM 15.
2. Znakowanie na etapie pośrednim pracy zbijarki
Niektóre maszyny oferują krótki, ale powtarzalny moment dostępu do powierzchni klocka podczas podawania, układania lub łączenia elementów. W takich przypadkach można przeanalizować możliwość synchronizacji nadruku z cyklem zbijarki. Dobór pozycji głowicy, czujników i sposobu wyzwalania zależy od konkretnej konstrukcji maszyny.
3. Znakowanie gotowej palety na transporterze
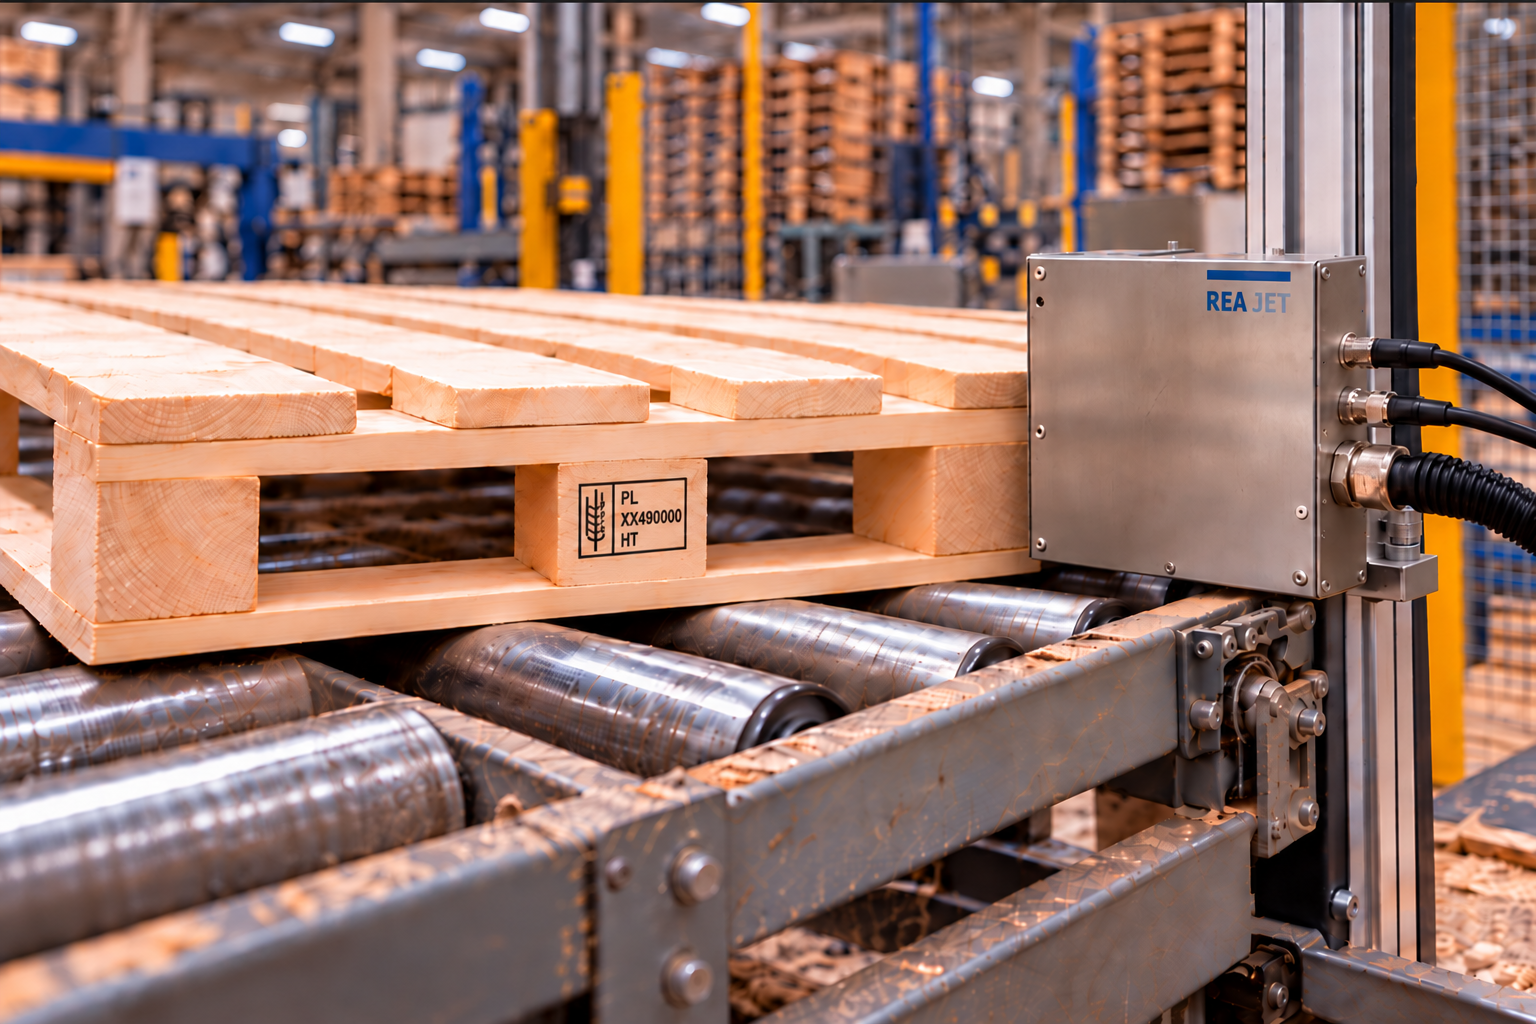
Gdy dostęp do wsporników przed montażem jest utrudniony, druk można rozważyć na transporterze wyjściowym lub osobnym stanowisku. Trzeba wtedy ocenić kierunek transportu, widoczność krótszych boków, odstęp od głowicy i możliwość uzyskania wymaganej względnej prędkości ruchu w czasie nanoszenia grafiki. W części instalacji niezbędna może być zmiana orientacji palety lub dodatkowe pozycjonowanie.
Ważne: znakowanie przed zbiciem nie oznacza znakowania przed obróbką HT
ISPM 15 wymaga stosowania znaku w ramach uprawnionego procesu. Co do zasady obróbka fitosanitarna powinna poprzedzać oznakowanie, natomiast wyjątkowe procedury znakowania przed zabiegiem wymagają odpowiedniego zatwierdzenia i kontroli identyfikowalności. Jeżeli nadruk wykonuje się na wsporniku przed złożeniem palety, trzeba osobno potwierdzić, że przyjęta kolejność obróbki, znakowania i montażu jest zgodna z procedurą producenta. Techniczne możliwości drukarki nie zastępują tych ustaleń.
Dlaczego audyt zbijarki jest ważniejszy niż uniwersalny schemat instalacji?
Na rynku pracują zbijarki ręczne, półautomatyczne, automatyczne linie do palet jednorazowych oraz systemy z osobnymi podajnikami klocków. Różnią się one sposobem transportu drewna, pozycjonowaniem elementów i dostępnością przestrzeni roboczej. Nie ma jednego miejsca montażu głowicy GK 2.0 właściwego dla każdej zbijarki.
Przed przygotowaniem projektu warto przeanalizować:
- Konstrukcję maszyny – typ zbijarki, dostęp do wsporników, osłony i strefy bezpieczeństwa.
- Etap dostępu do powierzchni – podajnik klocków, stanowisko montażowe czy przenośnik gotowych palet.
- Ruch elementu względem głowicy – kierunek, prędkość, powtarzalność położenia, ewentualne zatrzymania i drgania.
- Format palet – długość krótszego boku, wymiary wsporników, rozstaw i możliwe zmiany receptur.
- System wyzwalania – możliwość współpracy z czujnikiem, enkoderem albo sygnałem ze sterownika maszyny.
- Warunki środowiskowe – pył drzewny, wilgotność, zabrudzenia i dostęp do obsługi oraz konserwacji.
- Wymagania jakościowe – format znaku IPPC, liczba oznaczeń i kontrola obecności nadruku.
W niektórych instalacjach wystarczy stałe stanowisko znakujące przy przenośniku. W innych trzeba zaprojektować odpowiednie mocowanie lub synchronizację z zespołem podającym drewno. Dopiero po audycie można ocenić wykonalność i koszt całej aplikacji.
REA JET GK 2.0 – bezkontaktowy nadruk IPPC na porowatym drewnie
REA JET GK 2.0 jest przemysłowym systemem atramentowym wysokiej rozdzielczości opartym na technologii piezoelektrycznej. Przeznaczony jest między innymi do bezpośredniego znakowania chłonnych materiałów, takich jak drewno. Może nanosić tekst, grafiki, logo i kody, w tym zatwierdzony projekt oznaczenia IPPC, bez dociskania rozgrzanej matrycy do powierzchni wspornika.
Najważniejsze możliwości systemu w takim zastosowaniu:
- Rozdzielczość pozioma do 1200 dpi – parametr urządzenia, którego efekt na drewnie należy potwierdzić próbą.
- Wysokość nadruku do 50 lub 100 mm na głowicę, zależnie od wariantu.
- Druk bezkontaktowy – przy odpowiednio zaprojektowanym ruchu elementu względem głowicy.
- Zmienne projekty nadruków – możliwość zarządzania przygotowanymi grafikami i informacjami identyfikacyjnymi.
- Warianty montażowe głowic – pozwalające dobrać konfigurację do dostępnej przestrzeni przy maszynie.
- Atramenty przeznaczone do powierzchni porowatych – dobierane z uwzględnieniem rodzaju i stanu drewna.
Więcej o budowie urządzenia i wariantach głowic znajduje się na stronie produktowej REA JET GK 2.0.
Oprogramowanie Pallet Application – gdy trzeba znakować wybrane klocki
Dla producentów palet REA przewiduje rozwiązanie REA JET GK 2.0 PA (Pallet Application). W zależności od konfiguracji pozwala ono ustalić treści nadruku i liczbę wsporników wymagających oznaczenia. Przewidziano również możliwość równoległego znakowania z obu stron oraz opcjonalnego przekazania sygnału zatrzymania transportera, jeżeli nie zostały wyzwolone nadruki na zaplanowanej liczbie klocków.
Takie monitorowanie pomaga kontrolować przebieg cyklu, ale nie jest tym samym co optyczna kontrola jakości nadruku. Czytelność znaku na rzeczywistym drewnie nadal należy oceniać osobno.
Jak sprawdzić czytelność i trwałość nadruku na wspornikach?
Surowe drewno nie jest jednolitym podłożem drukarskim. Zmienna chłonność, sęki, nierówności, wilgotność i sposób obróbki powierzchni wpływają na kontrast, ostrość linii oraz zachowanie nadruku po magazynowaniu. Nawet dobre parametry drukarki nie gwarantują jednakowego rezultatu na każdej partii drewna.
Próba technologiczna powinna obejmować rzeczywiste wsporniki, docelowy projekt znaku i reprezentatywny stan materiału. Warto sprawdzić:
- czytelność całego symbolu i kodów IPPC bez powiększenia,
- powtarzalność położenia nadruku na kolejnych klockach,
- wpływ wilgotności i struktury drewna na kontrast,
- odporność oznaczenia na przewidywane manipulacje i warunki transportu,
- czy znak pozostaje widoczny na gotowej palecie po jej ustawieniu w typowym ładunku.
Warunki odbioru aplikacji powinny być ustalone przed montażem, a nie dopiero po uruchomieniu linii.
Przykładowy scenariusz dla producenta palet jednorazowych
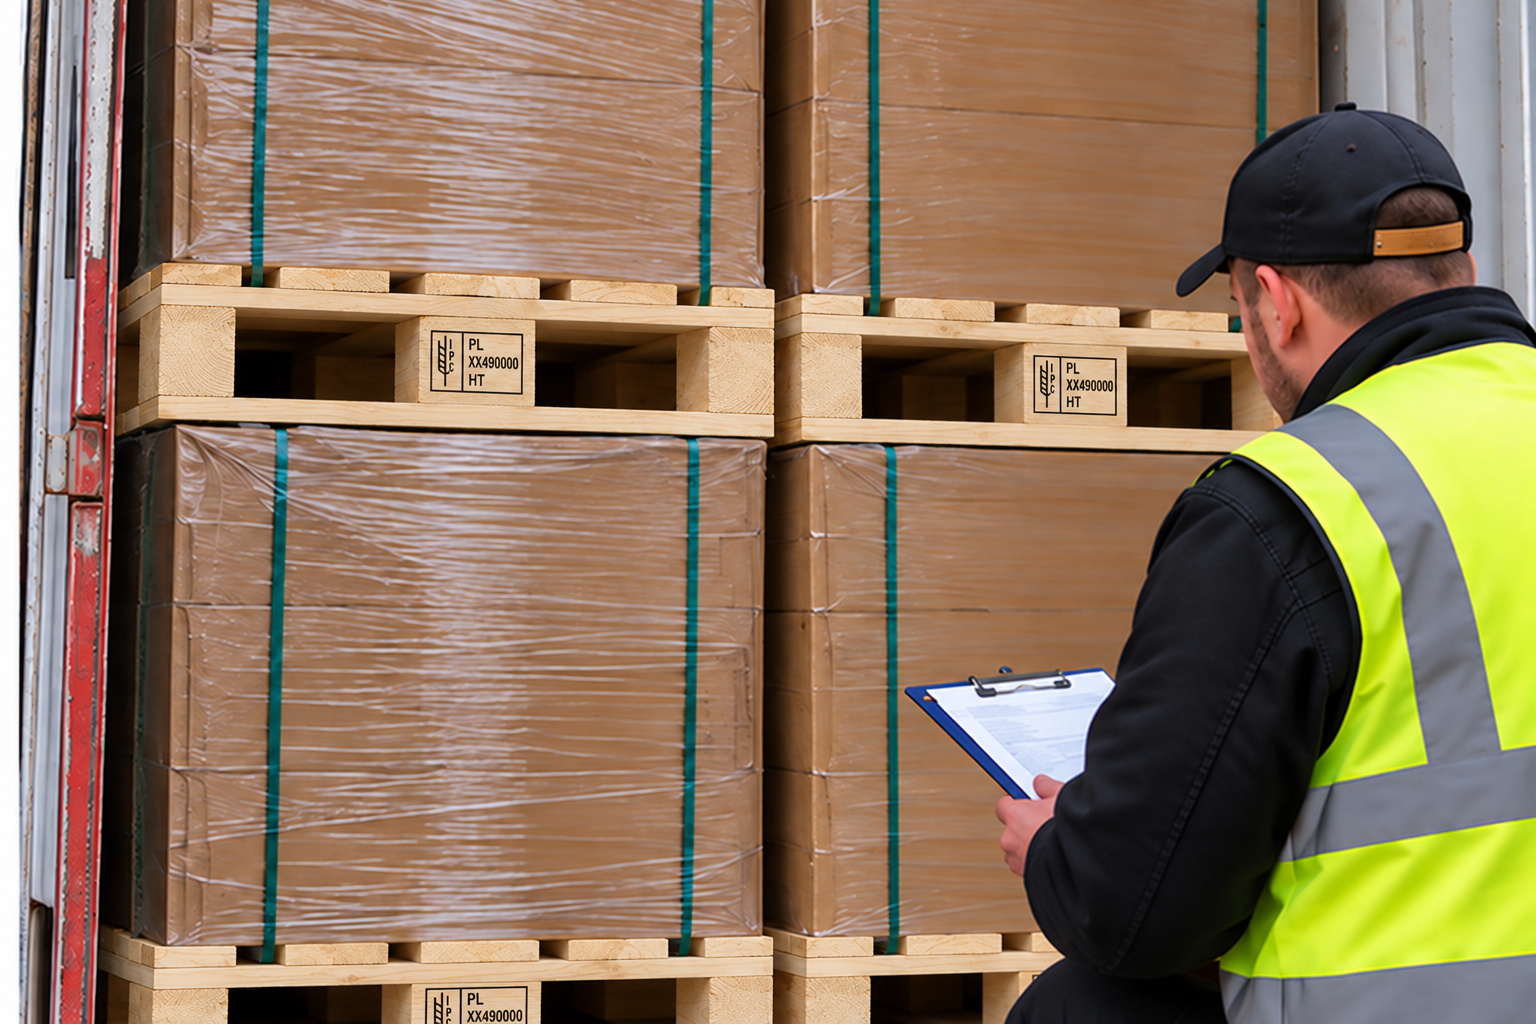
Producent otrzymuje od odbiorcy informację, że nadruk wykonany od dłuższego boku palety bywa zasłonięty po wstawieniu ładunku do kontenera. Chce więc przenieść oznaczenie na wsporniki widoczne od krótszego boku. W pierwszym kroku sprawdza się, jak paleta jest ustawiana podczas kontroli i które powierzchnie klocków rzeczywiście pozostają dostępne.
Następnie analizuje się pracę zbijarki. Jeżeli wybrane wsporniki przejeżdżają przez dostępne stanowisko przed zakończeniem montażu, tam może powstać nadruk za pomocą GK 2.0. Jeśli nie – rozważa się stanowisko pośrednie lub wyjściowe. To przykład możliwego procesu, a nie gotowy projekt dla każdej zbijarki. Właściwe rozwiązanie wymaga weryfikacji geometrii, czasu cyklu i zasad znakowania IPPC u danego producenta.
Co przesłać do doboru GK 2.0 na linii paletowej?
Aby ocenić możliwości automatycznego nadruku IPPC na krótszych bokach, warto przygotować:
- film przedstawiający pełny cykl pracy zbijarki i podawanie wsporników,
- zdjęcia dostępnych miejsc montażu głowicy oraz rozmieszczenia osłon,
- wymiary palety i klocków oraz wskazanie powierzchni, na których ma znaleźć się znak,
- informację o wydajności linii, typach produkowanych palet i docelowej liczbie nadruków,
- wzór zatwierdzonego oznaczenia oraz informację, kiedy w procesie realizowana jest obróbka fitosanitarna.
Na tej podstawie specjaliści REA Elektronik mogą przeanalizować potencjalne stanowiska montażu, dobrać wariant głowicy REA JET GK 2.0 i ustalić zakres prób technologicznych. O rozwiązaniu decyduje proces produkcji – nie sama nazwa czy model zbijarki.
FAQ – znakowanie krótszego boku palet drewnianych
Czy znak IPPC musi znajdować się na krótszym boku palety?
Nie. ISPM 15 wymaga czytelnego, trwałego i widocznego oznakowania, najlepiej na dwóch przeciwległych stronach. Krótszy bok jest wyborem wynikającym z konstrukcji palety i warunków jej kontroli.
Dlaczego klient może wymagać nadruku właśnie od krótszej strony?
Po załadunku kontenera oznaczenia na długich bokach mogą zostać zasłonięte. Jeżeli krótszy bok palety jest skierowany w stronę inspektora, nadruk wykonany na odpowiednim wsporniku może być łatwiejszy do odczytania.
Czy REA JET GK 2.0 może znakować klocki przed zbiciem palety?
Taką konfigurację można rozważyć, gdy dany element jest dostępny i odpowiednio prowadzony względem głowicy. Potrzebny jest audyt konstrukcji zbijarki oraz potwierdzenie zgodności organizacji procesu z zasadami stosowania znaku IPPC.
Czy do krótszego boku potrzebna jest obrotnica do gotowych palet?
Nie zawsze. Nadruk może powstać wcześniej, np. przy podajniku wsporników. Jeżeli dopiero gotowa paleta udostępnia właściwą powierzchnię, dodatkowe pozycjonowanie może okazać się konieczne.
Czy GK 2.0 może drukować po obu przeciwległych stronach palety?
Tak, odpowiednio dobrana konfiguracja systemu do znakowania palet przewiduje równoległe drukowanie z dwóch stron. Liczbę i usytuowanie głowic należy uzgodnić z układem maszyny.
Czy sama drukarka nadaje prawo do znakowania symbolem IPPC?
Nie. Stosowanie znaku wymaga właściwego upoważnienia oraz przestrzegania wymagań dotyczących obróbki, kontroli i identyfikowalności drewnianych opakowań.
Jak zacząć dobór rozwiązania do mojej zbijarki?
Najbardziej pomocne będą krótki film pokazujący cykl maszyny, wymiary palety i wsporników, wymagany wzór nadruku oraz wskazanie miejsc, z których znak powinien być widoczny. Na ich podstawie można rozpocząć audyt techniczny.
Dobór drukarki do konkretnej zbijarki palet
Produkujesz palety jednorazowe lub eksportowe i potrzebujesz widocznego nadruku od krótszego boku? Nie musisz od razu zmieniać całej linii. Zaczniemy od analizy przebiegu produkcji i sprawdzenia, czy REA JET GK 2.0 może znakować wsporniki przed montażem, w trakcie zbijania albo po zakończeniu produkcji.
Jeśli interesuje Cię także porównanie druku atramentowego z tradycyjnym wypalaniem, zobacz nasze case study drukowania IPPC zamiast wypalania. Szerzej o znakowaniu wyrobów z drewna piszemy na stronie znakowanie drewna i palet.