 PORADNIK
Czy można wygrawerować numer seryjny na stalowej rurze, a następnie pomalować ją proszkowo, zachowując czytelność oznaczenia? Tak — pod warunkiem dobrania odpowiedniej geometrii i głębokości graweru oraz przetestowania pełnego procesu lakierowania. W ten sposób można otrzymać metalowy element o jednolitej powłoce, na którym numery, symbole i oznaczenia techniczne pozostają rozpoznawalne.
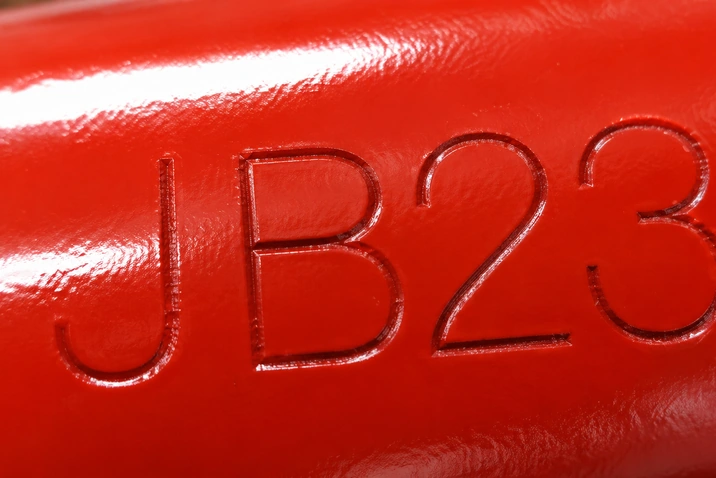
To rozwiązanie jest szczególnie interesujące dla producentów rur stalowych, profili, części konstrukcyjnych oraz komponentów stosowanych m.in. w instalacjach przeciwpożarowych. W przeciwieństwie do nadruku powierzchniowego głębsze grawerowanie laserowe modyfikuje geometrię metalu; farba może pokryć znak, a mimo to jego kontur nadal pozostanie widoczny.
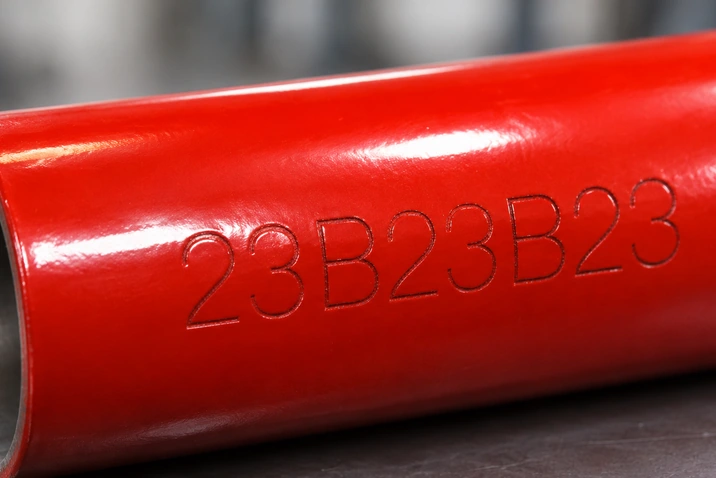
Na przykładzie czerwonej rury stalowej pokazujemy, jak wyglądają oznaczenia po nałożeniu powłoki, jakie parametry wpływają na ich czytelność i kiedy warto rozważyć REA LASER HD lub REA LASER FL. Nie zakładamy, że przedstawione próbki wykonano konkretnym modelem REA LASER — zdjęcia dokumentują efekt na gotowym produkcie.
Znakowanie rur przed malowaniem – najważniejsze odpowiedzi
- Czy grawer przetrwa malowanie proszkowe? Może pozostać widoczny, jeśli po naniesieniu powłoki zachowają się wystarczające zagłębienia i krawędzie znaków.
- Dlaczego go widać? Dzięki zmianie topografii metalu, refleksom i cieniom, a niekoniecznie dzięki kontrastowi kolorystycznemu.
- Jaki laser jest odpowiedni? Przy znakowaniu metalu zwykle rozważa się technologię światłowodową Fiber; do głębokiego grawerowania szczególnie przydatny jest REA LASER HD.
- Jak głęboko trzeba grawerować? Nie ma uniwersalnej wartości — zależy to od grubości powłoki, geometrii znaków i dalszej obróbki.
- Czy można znakować rury przeciwpożarowe? Technicznie tak, ale przy elementach ciśnieniowych trzeba sprawdzić dopuszczalność usuwania materiału i wymagania konstrukcyjne.
Czy oznaczenie laserowe pozostaje widoczne po malowaniu proszkowym?
Tak, ale nie każdy typ znakowania laserowego zachowa czytelność. Zmiana barwy powierzchni lub bardzo płytki znak mogą zostać całkowicie zakryte warstwą farby. Głębsze grawerowanie wytwarza zagłębienie, którego profil może pozostać rozpoznawalny po lakierowaniu.
O końcowym efekcie decydują głębokość i szerokość linii, wysokość znaków, grubość i sposób nakładania powłoki, przygotowanie powierzchni, rodzaj farby, warunki utwardzania oraz oświetlenie podczas kontroli. Sam fakt zastosowania lasera nie gwarantuje czytelnego oznaczenia po malowaniu.
Jak wygląda proces znakowania laserowego stalowej rury przed lakierowaniem?
1. Przygotowanie i ustalenie pozycji rury
Przed rozpoczęciem pracy należy określić gatunek stali, średnicę i grubość ścianki, stan powierzchni i położenie oznaczenia. Olej, zgorzelina lub rdza mogą wpływać na przebieg procesu. W produkcji seryjnej ważne jest powtarzalne pozycjonowanie rury względem głowicy.
2. Wykonanie numeru seryjnego lub oznaczenia laserem
Laser Fiber może kontrolowanie usuwać materiał, tworząc zagłębione litery, cyfry lub symbole. Można wykonać numer partii, numer seryjny, kod wyrobu, logo albo identyfikator komponentu. Przy znakowaniu przed malowaniem istotna jest geometria graweru, a nie tylko jego barwa na surowej stali.
3. Oczyszczanie i przygotowanie powierzchni
Po znakowaniu rura może przechodzić odtłuszczanie, śrutowanie, obróbkę chemiczną lub inne etapy przygotowania pod powłokę. Zbyt intensywna obróbka może spłycić lub zdeformować wcześniej wykonany znak. Dlatego próba powinna odwzorowywać rzeczywistą kolejność operacji produkcyjnych.
4. Nakładanie farby i utwardzanie powłoki
Rurę pokrywa się farbą proszkową albo innym systemem lakierniczym. Powłoka obejmuje także zagłębienia wykonane laserem. Jeśli po utwardzeniu ich kształt pozostaje wystarczająco wyraźny, oznaczenie można odczytać mimo jednolitej kolorystyki elementu.
5. Kontrola gotowego, pomalowanego produktu
Po schłodzeniu należy ocenić widoczność przy typowym oświetleniu, z różnych kierunków i z odległości przewidzianej do kontroli. Gdy potrzebny jest odczyt automatyczny, konieczny jest osobny test kamery i algorytmu odczytu.
Dlaczego grawer jest widoczny pod czerwoną farbą?
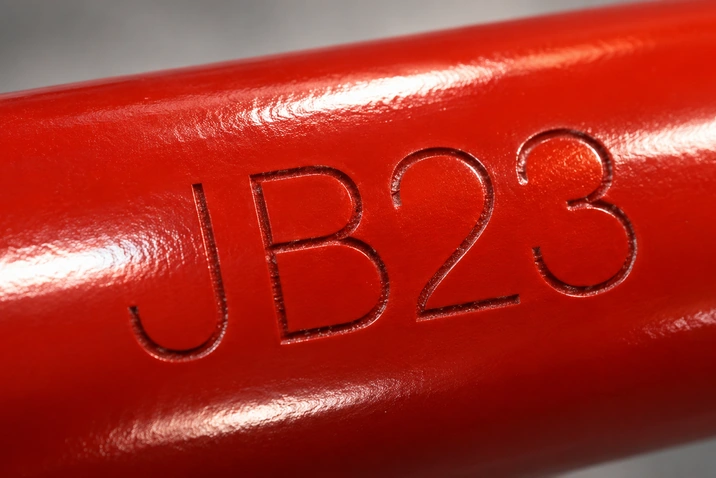
Powód to topografia powierzchni. W trakcie grawerowania laser wykonuje zagłębienie w stali. Następnie powłoka lakiernicza pokrywa zarówno płaską powierzchnię, jak i wnętrze znaku. Jeżeli nie wyrówna całkowicie profilu, krawędzie liter i cyfr pozostają widoczne poprzez cienie oraz różnice w odbijaniu światła.
Właśnie dlatego grawerowane znaki mogą mieć taki sam czerwony kolor jak reszta rury, a jednocześnie zachować czytelny zarys. Z tego samego powodu oglądane pod różnym kątem mogą wyglądać inaczej.
Ta metoda różni się od znakowania gotowej pomalowanej powierzchni, w którym laser może usuwać lakier i odsłaniać metal. Przy grawerowaniu przed malowaniem powłoka może pozostać ciągła również wewnątrz znaku — wymaga to jednak oceny jej jakości, a nie przyjmowania tego z góry.
Przykład z produkcji: oznaczenia na czerwonej rurze stalowej
Na rzeczywistych zdjęciach czerwonej rury widać alfanumeryczne oznaczenia, m.in. litery J, B i cyfry 2, 3. Ich wyrazistość zmienia się wzdłuż powierzchni: od wyraźnie zaznaczonych znaków po delikatne kontury.
Jest to dobry przykład, dlaczego należy kontrolować efekt po malowaniu, a nie tylko na surowym metalu. Zdjęcia nie pozwalają samodzielnie ustalić głębokości znaków, dokładnej technologii ich wykonania ani grubości powłoki; ilustrują jednak możliwość zachowania widoczności oznaczeń pod jednolitym kolorem.
Przy przygotowaniu rzeczywistej aplikacji warto stworzyć serię prób o różnych parametrach i ustalić minimalną akceptowalną czytelność.
Jak głęboki powinien być grawer laserowy przed malowaniem?
Nie istnieje jedna uniwersalna głębokość graweru, która zapewni czytelność pod każdą farbą. Znaczenie ma grubość warstwy, sposób wypełniania zagłębień przez materiał powłokowy, szerokość linii i wysokość znaków. W dokumentacjach farb proszkowych spotyka się np. grubości warstwy rzędu 60–100 µm, ale nie oznacza to, że grawer o takiej samej głębokości będzie zawsze wystarczający.
Grubsza powłoka może częściowo wypełnić znak, zmniejszając jego czytelność. Z drugiej strony zbyt głębokie grawerowanie oznacza większą ilość usuniętego metalu, dłuższy czas obróbki oraz potencjalnie silniejsze oddziaływanie na materiał.
Dobierając parametry, należy więc ocenić jednocześnie jakość oznaczenia, czas wykonania i dopuszczalną ingerencję w ściankę rury. Nie należy ustalać głębokości wyłącznie na podstawie wyglądu zdjęcia.
Znakowanie rur przeciwpożarowych i elementów instalacji przemysłowych
Rury i komponenty instalacji przeciwpożarowych są ciekawym zastosowaniem znakowania wykonanego jeszcze przed lakierowaniem. Dzięki temu dane identyfikacyjne mogą towarzyszyć wyrobowi na etapach obróbki, malowania, kontroli jakości, magazynowania i montażu.
Oznaczenie może zawierać numer partii, identyfikator producenta, numer zlecenia, typ elementu lub dane potrzebne do wewnętrznej identyfikowalności. Czerwone malowanie nie wyklucza widoczności takiego znaku, jeśli jego geometria zostanie odpowiednio dobrana.
Ważne dla elementów ciśnieniowych: grawerowanie usuwa materiał i może tworzyć lokalne koncentracje naprężeń. Przed wdrożeniem trzeba potwierdzić dopuszczalność metody z działem konstrukcyjnym, technologicznym i dokumentacją właściwą dla konkretnego wyrobu. Należy uwzględnić minimalną grubość ścianki, odporność korozyjną i warunki pracy instalacji. Nie każdy produkt wolno grawerować w dowolnym miejscu.
REA LASER FL czy REA LASER HD – jaki laser dobrać do stalowej rury?
W ofercie REA dostępne są systemy laserowe Fiber przeznaczone do znakowania metalu. Ich dobór zależy przede wszystkim od wymaganej głębokości, wielkości oznaczenia i czasu cyklu.
REA LASER FL – precyzyjne oznaczenia powierzchniowe
REA LASER FL nadaje się do nanoszenia numerów seryjnych, tekstu, symboli i kodów na metalach. Jest interesujący w zadaniach, w których podstawowe znaczenie mają dokładność, powtarzalność i szybkie znakowanie. Może wykonywać również płytsze grawerowanie, ale trzeba osobno sprawdzić jego widoczność po nałożeniu powłoki.
REA LASER HD – głębokie grawerowanie stali
REA LASER HD został opracowany do wymagających zadań przemysłowych, w tym intensywnego, głębokiego grawerowania metalu. Występuje w wariantach mocy 200, 300 i 500 W. Przy znakowaniu rur, które mają być później lakierowane, jest szczególnie wart sprawdzenia, ponieważ umożliwia uzyskiwanie bardziej wyraźnej geometrii oznaczenia.
Nie oznacza to jednak, że każdy głęboki grawer nadaje się do każdej rury. Wybór technologii należy powiązać z wymaganiami konstrukcyjnymi wyrobu i próbą po całym procesie obróbki.
| Kryterium | REA LASER FL | REA LASER HD |
|---|---|---|
| Główne zastosowanie | Precyzyjne znakowanie metalu | Głębokie grawerowanie przemysłowe |
| Numery, tekst i kody | Tak | Tak |
| Głębokie usuwanie materiału | Ograniczone konkretną konfiguracją | Jedno z głównych zastosowań |
| Znaki przed malowaniem | Po sprawdzeniu czytelności | Szczególnie warte przetestowania |
| Najważniejszy warunek | Jakość przy docelowym cyklu | Dopuszczalna głębokość i wpływ na detal |
Uwaga: zdjęcia przedstawiają efekt na rzeczywistym elemencie, lecz nie są dowodem, że oznaczenia wykonano urządzeniem REA LASER.
Jak znakować cylindryczną powierzchnię rury?
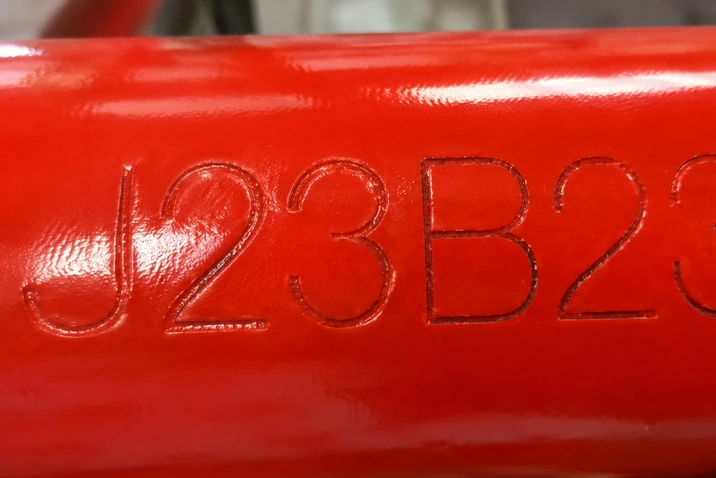
Przy wąskim oznaczeniu zajmującym niewielki fragment obwodu możliwe jest znakowanie nieruchomej rury, jeśli jej krzywizna mieści się w dopuszczalnym obszarze pracy układu optycznego.
Przy dłuższych napisach, większych średnicach lub oznaczeniu obejmującym znaczną część obwodu może być potrzebna oś obrotowa albo inne rozwiązanie synchronizujące położenie elementu z pracą lasera.
W zautomatyzowanej linii laser może współpracować z czujnikami, PLC oraz systemami identyfikowalności. Trzeba przy tym ustalić pozycję i orientację rury, odpowiednie mocowanie i wymagany czas cyklu.
Grawerowanie przed malowaniem czy znakowanie po malowaniu?
| Kryterium | Grawerowanie przed malowaniem | Znakowanie po malowaniu |
|---|---|---|
| Co jest poddawane obróbce | Odsłonięty metal | Powłoka albo metal pod powłoką |
| Mechanizm widoczności | Profil zagłębienia pod farbą | Kontrast lub zmiana powierzchni powłoki |
| Ryzyko utraty czytelności | Wypełnienie znaku przez farbę | Brak kontrastu lub uszkodzenie powłoki |
| Ochrona antykorozyjna | Możliwa ciągłość powłoki, wymagająca kontroli | Odsłonięcie stali może naruszyć zabezpieczenie |
| Zastosowanie | Identyfikacja od wczesnego etapu produkcji | Oznaczanie gotowych komponentów |
Wybór powinien wynikać z wymaganego kontrastu, trwałości oznaczenia, możliwości ingerencji w powłokę oraz kolejności operacji technologicznych.
Jakie zalety ma głębokie grawerowanie przed malowaniem?
- Trwała identyfikacja: geometria numeru jest wykonana bezpośrednio w materiale.
- Możliwość zachowania czytelności pod farbą: właściwie wykonany znak może być widoczny bez dodatkowego nadruku.
- Jednolita kolorystyka: litery mogą mieć ten sam kolor co rura, a mimo to pozostać rozpoznawalne.
- Identyfikowalność produkcji: numer może być nadany przed malowaniem i powiązany z procesami MES/ERP.
- Brak etykiety na gotowym produkcie: jeżeli grawer spełnia wymagania procesu, dodatkowy nośnik może być zbędny.
Jakie ograniczenia i ryzyka trzeba uwzględnić?
Przy doborze technologii należy wziąć pod uwagę ingerencję w grubość ścianki, lokalne oddziaływanie cieplne, czas grawerowania, koszt integracji, dalsze śrutowanie i szlifowanie, grubość powłoki oraz wymagania ochrony antykorozyjnej. Dla elementów odpowiedzialnych konstrukcyjnie i ciśnieniowo niezbędne jest potwierdzenie dopuszczalności graweru w dokumentacji wyrobu.
Oznaczenia do automatycznego odczytu, zwłaszcza drobne kody Data Matrix, należy kwalifikować osobno. Farba może wypełnić moduły kodu i uniemożliwić odczyt, nawet jeśli duże litery pozostają dobrze widoczne.
Jak przeprowadzić próbę grawerowania rur przed malowaniem?
- Przygotuj próbki z docelowego gatunku stali, o tej samej średnicy, grubości i stanie powierzchni.
- Wykonaj serię oznaczeń o różnych głębokościach, szerokościach linii oraz wielkościach znaków.
- Zastosuj pełną obróbkę powierzchni zgodnie z technologią produkcyjną, uwzględniając m.in. odtłuszczanie i ewentualne śrutowanie.
- Pomaluj próbki właściwą farbą, przy docelowej grubości powłoki i warunkach utwardzania.
- Oceń gotowe znaki pod różnymi kątami oświetlenia oraz przy użyciu systemu odczytu, jeżeli jest wymagany.
- Potwierdź bezpieczeństwo i jakość wyrobu — głębokość graweru, minimalną grubość ścianki i ochronę antykorozyjną.
Najbardziej miarodajny wynik uzyskuje się po pomalowaniu, a nie bezpośrednio po grawerowaniu surowej stali.
FAQ – najczęstsze pytania o znakowanie laserowe rur stalowych przed malowaniem
Czy można znakować stalowe rury laserem przed malowaniem proszkowym?
Tak. Grawer wykonany przed malowaniem może pozostawać widoczny po naniesieniu farby, jeśli jego geometria zostanie dopasowana do powłoki i całego procesu produkcji.
Czy farba proszkowa całkowicie zakrywa grawer laserowy?
Może zakryć płytkie oznaczenie. Odpowiednio wyraźne zagłębienie może pozostać rozpoznawalne, lecz wynik trzeba potwierdzić na pomalowanej próbce.
Dlaczego oznaczenie jest widoczne, chociaż ma taki sam kolor jak rura?
Zmiana kształtu powierzchni powoduje różne odbicie światła od krawędzi i zagłębień znaków. Dlatego kolor nie musi być podstawowym źródłem kontrastu.
Jaki laser wybrać do grawerowania rur stalowych?
Warto rozważyć laser światłowodowy Fiber. Do precyzyjnych, płytszych znaków może wystarczyć REA LASER FL; przy głębokim grawerowaniu szczególnie warto ocenić REA LASER HD.
Jak głęboki powinien być grawer pod malowanie proszkowe?
Nie ma jednej wartości dla wszystkich zastosowań. Głębokość zależy od grubości powłoki, geometrii liter, przygotowania powierzchni i wymagań konstrukcyjnych rury.
Czy laserowe znakowanie rur przeciwpożarowych jest dopuszczalne?
Technicznie możliwe, lecz w przypadku elementów ciśnieniowych i bezpieczeństwa trzeba zweryfikować zgodność z dokumentacją, wymagania wytrzymałościowe i dopuszczalną ingerencję w materiał.
Czy lepiej znakować rurę przed malowaniem czy po malowaniu?
To zależy od wymagań. Przed malowaniem można uzyskać znak o jednolitym kolorze z powłoką, natomiast po malowaniu można uzyskać większy kontrast, ale niektóre procesy usuwają miejscowo warstwę ochronną.
Czy grawer pod farbą jest trwały?
Jego profil jest częścią metalu, lecz czytelność zależy także od jakości i trwałości powłoki. Ostateczny rezultat trzeba sprawdzić po pełnym procesie.
Czy można znakować rurę wokół całego obwodu?
Tak, ale przy większym obszarze oznaczenia może być konieczna oś obrotowa lub inny układ pozycjonujący.
Czy laser może wykonać Data Matrix na rurze przed lakierowaniem?
Tak, lecz utrzymanie odczytu małego kodu po malowaniu jest trudniejsze niż w przypadku dużych liter. Trzeba oddzielnie sprawdzić symbol i jego jakość na gotowym produkcie. Zobacz poradnik o czytelnym Data Matrix DPM na metalu.
Czy znakowanie laserowe wymaga atramentu?
Nie. Laser wykonuje znak bezpośrednio przez oddziaływanie z powierzchnią metalu i nie wymaga atramentu ani etykiety.
Czy laser można zintegrować z linią produkcyjną rur?
Tak. System może współpracować z transportem, czujnikami, PLC i nadrzędnym oprogramowaniem produkcyjnym po dopasowaniu do geometrii i wymaganego cyklu.
Ile trwa grawerowanie laserowe numeru na stalowej rurze?
Nie ma jednego czasu cyklu dla wszystkich rur. Zależy on od długości numeru, wysokości znaków, wymaganej głębokości, gatunku stali, mocy źródła laserowego i liczby przejść wiązki. Głębszy grawer zwykle wymaga usunięcia większej ilości materiału, więc trzeba porównywać czas wykonania przy tym samym efekcie po malowaniu. Do oceny wydajności potrzebna jest próba na docelowym detalu i pomiar rzeczywistego cyklu.
Czy można znakować laserem rury ocynkowane?
Jest to technicznie możliwe, ale wymaga szczególnej ostrożności. Laser może miejscowo naruszyć lub usunąć warstwę cynku, a to może zmniejszyć ochronę antykorozyjną w miejscu znaku. W zależności od procesu należy też uwzględnić odciąg i filtrację emisji powstających podczas oddziaływania wiązki na powłokę. Wybór miejsca i sposobu oznaczenia powinien zatwierdzić technolog odpowiedzialny za wyrób. Nie należy przenosić parametrów dla surowej stali bezpośrednio na stal ocynkowaną.
Czy grawer laserowy pogarsza ochronę antykorozyjną rury?
Może, jeżeli naruszy istniejącą powłokę albo zbyt głęboko ingeruje w materiał. Grawer wykonany przed malowaniem może zostać przykryty nową powłoką, lecz jej ciągłość i grubość w zagłębieniu trzeba skontrolować. Znakowanie po malowaniu może odsłonić stal. W obydwu wariantach wymagania odporności korozyjnej i dopuszczalnej głębokości należy sprawdzić dla konkretnego wyrobu.
Ile kosztuje laserowe znakowanie rur stalowych?
Cena zależy od aplikacji; nie ma uczciwej stawki bez danych o produkcji. Najważniejsze czynniki to koszt stanowiska i integracji, długość i głębokość znakowania, czas cyklu, liczba rur, sposób ich pozycjonowania oraz wymagania dotyczące odciągu i kontroli jakości. Do porównania ofert warto podać rysunek rury, przykładowy numer, wymaganą głębokość, liczbę sztuk na zmianę i informację o późniejszym malowaniu.
REA LASER – sprawdź znakowanie swojej rury stalowej przed malowaniem
Produkujesz rury, profile albo komponenty metalowe, które po identyfikacji są lakierowane? REA Elektronik pomaga dobrać przemysłowe systemy laserowe do numerów seryjnych, znaków technicznych i grawerowania metalu.
Prześlij próbkę rury, informacje o gatunku stali, średnicy i grubości ścianki, docelowej powłoce oraz wymaganym oznaczeniu. Pozwoli to zaplanować próbę, ocenić możliwości REA LASER FL i REA LASER HD oraz zweryfikować czytelność gotowego, pomalowanego wyrobu.
Skontaktuj się z REA JET Polska i zapytaj o próbę znakowania laserowego lub napisz na info@reajet.pl.
Źródła i powiązane materiały
- REA LASER HD – dane i zastosowania producenta.
- REA LASER HD – polska karta produktu.
- REA LASER FL – polska karta produktu.
- Drukarka do rur – przegląd zastosowań znakowania.
- Drukowanie na metalu – technologie znakowania stali.
- Branża metalowa i stalowa – rozwiązania REA.
- Przykładowa karta techniczna powłoki proszkowej – grubość warstwy.
Stan informacji: listopad 2026 r. Zdjęcia przedstawiają rzeczywiste oznaczenia na gotowej czerwonej rurze, ale nie potwierdzają rodzaju użytego lasera ani głębokości graweru. Ostateczne parametry należy ustalić podczas próby technologicznej i potwierdzić zgodność z wymaganiami wyrobu.
Opracowanie redakcyjne: REA Elektronik Sp. z o.o. | Aktualizacja: 7 listopada 2026 r. Materiał ma charakter informacyjny; dopuszczalność grawerowania i jego parametry muszą zostać potwierdzone przez technologa odpowiedzialnego za dany wyrób.