 PORADNIK
PP i PE należą do najczęściej spotykanych tworzyw sztucznych w opakowaniach, przewodach, elementach technicznych i komponentach przemysłowych, ale jednocześnie potrafią być trudne do trwałego znakowania. Problemem nie zawsze jest sama drukarka. Bardzo często o przyczepności nadruku decyduje stan i energia powierzchni materiału.
Jeżeli atrament nie rozpływa się równomiernie, tworzy krople, daje się łatwo zetrzeć albo odchodzi po kontakcie z chemią, trzeba przeanalizować cały proces: materiał, dodatki, zabrudzenia, sposób przygotowania powierzchni, dobór atramentu i czas pomiędzy aktywacją a drukiem.
W tym poradniku wyjaśniamy, kiedy wystarczy odtłuszczanie, kiedy warto wykonać primerowanie PP lub PE, a kiedy lepszym rozwiązaniem będzie obróbka koronowa, plazma lub inna aktywacja powierzchni. Jeżeli szukasz ogólnego poradnika o technologiach nanoszenia nadruku na tworzywa, zobacz także stronę drukowanie na plastiku.
Dlaczego PP i PE są trudne do trwałego nadruku?
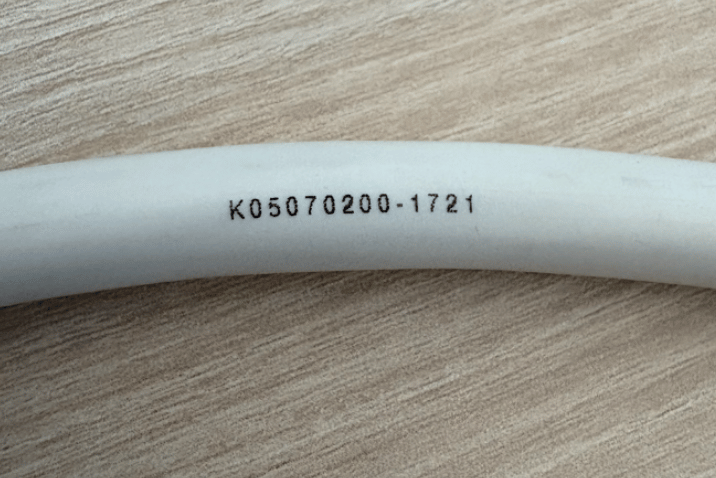
Polipropylen (PP) i polietylen (PE) mają zwykle stosunkowo niską energię powierzchniową oraz niskie napięcie powierzchniowe, co utrudnia zwilżanie i przyleganie atramentu do podłoża. W praktyce oznacza to, że ciecz nanoszona na nieaktywowaną powierzchnię może słabiej ją zwilżać, a warstwa atramentu nie zawsze tworzy wystarczająco mocne połączenie z podłożem.
Na efekt wpływa jednak nie tylko nazwa tworzywa. Dwa detale opisane jako „PP” mogą zachowywać się inaczej, ponieważ różnią się recepturą, pigmentem, dodatkami, środkiem poślizgowym, udziałem regranulatu, fakturą albo warstwą powierzchniową. Tak samo PE może występować w różnych odmianach i konfiguracjach materiałowych.
Dlatego dobór procesu nie powinien opierać się wyłącznie na oznaczeniu „PP” lub „PE”. Najbardziej wiarygodny jest test na finalnym produkcie, wykonanym z rzeczywistej partii materiału.
Odtłuszczanie a aktywacja powierzchni – to nie jest to samo
Odtłuszczanie usuwa zanieczyszczenia: oleje, pył, środki antyadhezyjne, pozostałości procesu produkcyjnego i inne substancje, które mogą oddzielać atrament od tworzywa. To często pierwszy i konieczny krok.
Nie oznacza jednak automatycznie, że powierzchnia została aktywowana. Czyste PP lub PE nadal może mieć zbyt niską energię powierzchniową dla wybranego atramentu. W takiej sytuacji po oczyszczeniu trzeba rozważyć primerowanie, koronę, plazmę lub zmianę systemu atramentowego.
Prosta zasada diagnostyczna: jeżeli nadruk trzyma się dobrze na jednej partii detali, a słabo na kolejnej, nie należy od razu zmieniać parametrów drukarki. Najpierw warto sprawdzić czystość, dostawcę materiału, dodatki, kolor i stan powierzchni.
Jak przygotować PP i PE do nadruku krok po kroku?
- Zidentyfikuj rzeczywisty materiał i warstwę zewnętrzną. Ustal, czy drukujesz bezpośrednio na PP/PE, na lakierze, powłoce, etykiecie lub materiale wielowarstwowym.
- Sprawdź czystość powierzchni. Usuń zabrudzenia w sposób zgodny z technologią produktu i wymaganiami zakładu.
- Wykonaj próbę bazową bez aktywacji. Pozwala ona ocenić, czy odpowiednio dobrany atrament zapewnia wymaganą trwałość bez dodatkowego procesu.
- Oceń zwilżanie i energię powierzchniową. Pomocne mogą być testy dyne, ale nie zastępują właściwego testu przyczepności nadruku.
- Jeżeli to potrzebne, zastosuj aktywację. W zależności od geometrii i procesu może to być primerowanie, korona albo plazma.
- Drukuj w zwalidowanym oknie czasowym. Efekt aktywacji nie zawsze pozostaje niezmienny przez dowolnie długi czas.
- Sprawdź końcową odporność. Nadruk powinien przejść test odpowiadający rzeczywistemu użytkowaniu produktu.
Primerowanie PP i PE – kiedy warto zastosować primer?
Proces primerowania polega na naniesieniu cienkiej warstwy preparatu, który poprawia warunki adhezji pomiędzy tworzywem a atramentem, klejem lub powłoką. Primerowanie PP i primerowanie PE może być dobrym rozwiązaniem, gdy obróbka fizyczna powierzchni jest trudna do zastosowania albo proces dotyczy określonego, lokalnego pola znakowania.
Primer nie powinien być jednak traktowany jako uniwersalny środek „do każdego plastiku”. Preparat musi być kompatybilny z materiałem, atramentem, wymaganiami produktu i warunkami eksploatacji. Trzeba również zweryfikować sposób aplikacji, grubość warstwy, czas odparowania i wpływ na wygląd powierzchni.
W produkcji seryjnej kluczową rolę odgrywa również powtarzalność procesu primerowania, która wpływa na jakość i wydajność produkcji. Ręczne primerowanie może działać dobrze podczas pojedynczej próby, ale przy tysiącach elementów proces powinien być możliwy do ustabilizowania i kontroli.
Koronowanie folii PP i PE – na czym polega obróbka koronowa?
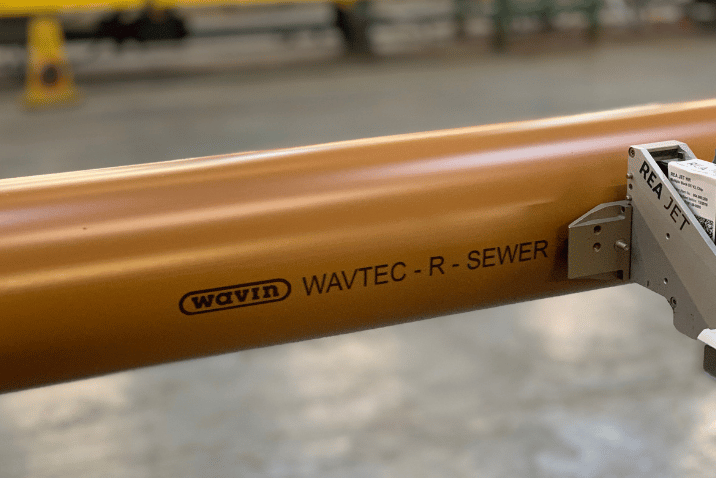
Obróbka koronowa wykorzystuje wyładowania koronowe do modyfikacji warstwy powierzchniowej materiału do modyfikacji warstwy powierzchniowej materiału. Jest bardzo często stosowana przy foliach i materiałach prowadzonych w sposób ciągły, ponieważ może pracować inline z dużą prędkością.
Obróbka koronowa może poprawić zwilżalność materiału, zwiększyć napięcie powierzchniowe i przygotować tworzywa sztuczne do drukowania, laminowania, klejenia lub nanoszenia powłoki. Wynik zależy jednak od mocy, prędkości, odległości, konstrukcji elektrody, szerokości materiału i samego tworzywa.
Przy elementach przestrzennych i skomplikowanej geometrii uzyskanie równomiernej aktywacji koroną może być trudniejsze niż na płaskiej folii. Dlatego koronowanie folii i aktywacja gotowego trójwymiarowego detalu to dwa różne przypadki technologiczne.
Plazma atmosferyczna do aktywacji PP i PE
Aktywacja plazmą atmosferyczną może jednocześnie wspierać czyszczenie i aktywację określonego obszaru detalu, poprawiając przyczepność i adhezję warstwy drukowej. W aplikacjach przemysłowych jest szczególnie interesująca wtedy, gdy znakowany element ma konkretny kształt, a aktywacji wymaga tylko ograniczone pole.
Proces z użyciem plazmy atmosferycznej może być zintegrowany bezpośrednio przed drukiem i kontrolowany w czasie rzeczywistym. To ogranicza wpływ czasu pomiędzy przygotowaniem powierzchni a naniesieniem atramentu i ułatwia utrzymanie powtarzalności.
Nie oznacza to, że plazma zawsze jest najlepszym rozwiązaniem. Trzeba uwzględnić geometrię, prędkość linii, szerokość pola, koszt integracji i rzeczywisty efekt na danym materiale. W praktyce test porównawczy bywa bardziej wartościowy niż wybór technologii tylko na podstawie nazwy tworzywa.
Przykład zastosowania aktywacji powierzchni przed drukiem na PP i PE opisuje również materiał techniczny Enercon dotyczący druku inkjet na PE i PP.
Primer, korona czy plazma – jak wybrać?
| Metoda | Kiedy warto ją analizować? | Co trzeba zweryfikować? |
|---|---|---|
| Odtłuszczanie | gdy problemem są zabrudzenia, olej, kurz lub pozostałości procesu | czy po oczyszczeniu nadal występuje problem ze zwilżaniem i przyczepnością |
| Primerowanie | przy lokalnym polu, trudnym tworzywie lub gdy primer jest częścią zatwierdzonego procesu | kompatybilność z PP/PE i atramentem, czas odparowania, powtarzalność aplikacji |
| Korona | szczególnie dla folii i materiałów ciągłych | poziom aktywacji, prędkość, szerokość, czas do druku |
| Plazma | dla lokalnej aktywacji i elementów o określonej geometrii | obszar działania, czas cyklu, integrację i trwałość efektu |
Nie ma jednej kolejności właściwej dla każdej aplikacji. Czasami odpowiedni atrament wystarcza bez dodatkowego przygotowania. W innym przypadku najlepszy efekt daje aktywacja inline tuż przed drukiem.
Jak sprawdzić energię powierzchniową PP i PE?
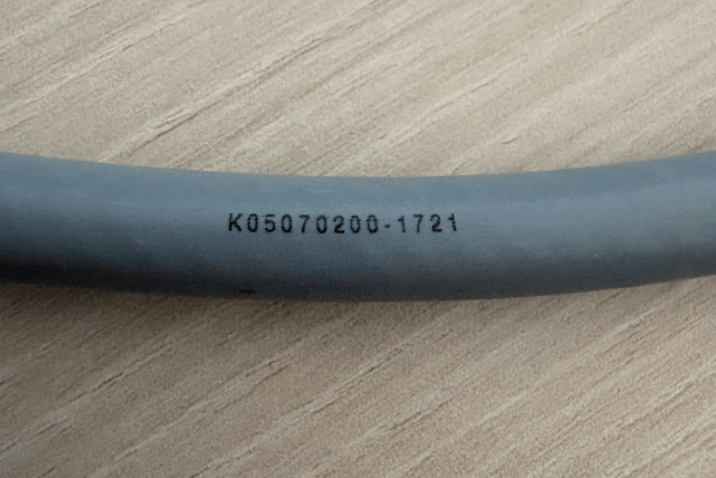
Do szybkiej oceny zwilżalności stosuje się m.in. pisaki i roztwory testowe określane potocznie jako testy dyne. Pozwalają one porównać stan powierzchni przed i po aktywacji oraz sprawdzić, czy proces jest powtarzalny.
Wynik takiego testu nie powinien być jednak interpretowany jako automatyczna gwarancja trwałego nadruku. Docelowy poziom zależy od atramentu, sposobu drukowania, wymagań aplikacji i całego systemu materiałowego. Pomiar energii powierzchniowej jest narzędziem kontroli procesu, a nie zamiennikiem próby druku i testu odporności.
Znaczenie ma również moment pomiaru. Powierzchnia może zmieniać się po magazynowaniu, transporcie, kontakcie z opakowaniem zbiorczym albo po migracji dodatków z tworzywa.
Dlaczego aktywacja wykonana u producenta folii może już nie wystarczać?
Folia PP lub PE może być aktywowana jeszcze podczas produkcji. Nie oznacza to jednak, że po wielu tygodniach magazynowania będzie miała dokładnie takie same właściwości.
Na powierzchnię mogą migrować dodatki, może pojawić się zabrudzenie, a efekt wcześniejszej aktywacji może z czasem ulec osłabieniu. Dlatego w procesie przemysłowym warto określić maksymalny zwalidowany czas pomiędzy aktywacją a drukiem zamiast zakładać, że raz przygotowana powierzchnia zachowa parametry bezterminowo.
Jeżeli druk ma być wykonywany długo po produkcji folii, często korzystne jest sprawdzenie energii powierzchniowej tuż przed procesem oraz ewentualna reaktywacja.
Jak dobrać atrament do PP i PE?
Aktywacja powierzchni nie rozwiąże każdego problemu z jakością nadruku. Równie ważny jest właściwy system atramentowy. Atrament powinien być dobrany do materiału, technologii drukarki, szybkości procesu, koloru podłoża, rodzaju powłoki i wymaganej odporności.
Przy wyborze warto uwzględnić również to, czy produkt będzie narażony na ścieranie, alkohol, olej, wilgoć, temperaturę albo mycie. Więcej o tym opisujemy w poradniku jaki atrament do znakowania folii i plastiku.
Jeżeli zastanawiasz się nad technologią urządzenia, zobacz także porównanie CIJ vs TIJ. W znakowaniu produktów i detali z PP/PE często analizuje się druk bezkontaktowy CIJ, ponieważ daje dużą swobodę pracy na poruszających się produktach i różnych geometriach.
Jak ocenić trwałość nadruku po primerowaniu lub aktywacji?
Najlepszy test to taki, który odpowiada realnemu cyklowi życia produktu i rzeczywistym warunkom przemysłowym. Sam wygląd nadruku tuż po wydrukowaniu nie wystarcza.
- Test ścierania – czy znak zachowuje czytelność po pocieraniu lub kontakcie z innymi elementami.
- Test chemiczny – jeżeli produkt ma kontakt z alkoholem, olejem, detergentem lub inną substancją.
- Test czasu – czy po kilku godzinach lub dniach przyczepność jest taka sama lub lepsza.
- Test warunków użytkowania – temperatura, wilgoć, transport, gięcie albo inne obciążenia właściwe dla produktu.
- Test kodu 2D – jeżeli nadruk zawiera QR lub Data Matrix, należy sprawdzić również jego odczyt po testach trwałości.
Jeżeli problem dotyczy już istniejącej instalacji, pomocny będzie również poradnik jak poprawić jakość nadruku w znakowaniu przemysłowym.
Najczęstsze błędy przy przygotowaniu PP i PE do nadruku
- Założenie, że każdy PP jest taki sam. Receptura, barwnik i dodatki mogą całkowicie zmienić zachowanie powierzchni.
- Mylenie czyszczenia z aktywacją. Odtłuszczona powierzchnia może nadal mieć za niską energię powierzchniową.
- Dobór primera bez testu kompatybilności. Primer musi współpracować z konkretnym materiałem i atramentem.
- Zbyt długi czas pomiędzy aktywacją a drukiem. Właściwe okno procesowe trzeba potwierdzić testem.
- Ocena nadruku wyłącznie zaraz po wydruku. Ostateczna przyczepność i odporność powinny być sprawdzane w warunkach zbliżonych do rzeczywistego użytkowania.
- Zmiana kilku parametrów jednocześnie. Utrudnia to ustalenie, co rzeczywiście poprawiło albo pogorszyło wynik.
Próba technologiczna PP i PE przed wdrożeniem
Najbezpieczniejszym sposobem doboru procesu jest wykonanie testów na rzeczywistych detalach. Do REA JET warto przesłać kilka reprezentatywnych próbek, najlepiej z różnych partii i wariantów kolorystycznych.
Do próby potrzebne są również informacje o materiale, wcześniejszej obróbce, planowanym miejscu nadruku, prędkości linii, treści oznaczenia i wymaganej odporności.
Podczas testu można porównać różne atramenty oraz – jeżeli jest to potrzebne – wariant bez aktywacji z wariantem po przygotowaniu powierzchni. Pozwala to odpowiedzieć na praktyczne pytanie: czy primerowanie, korona lub plazma rzeczywiście są potrzebne, czy właściwy atrament zapewnia oczekiwaną trwałość bez dodatkowego procesu?
Najczęściej zadawane pytania o primerowanie i aktywację PP/PE
Czy PP zawsze trzeba primerować przed nadrukiem?
Nie. W części aplikacji odpowiednio dobrany atrament daje wymaganą przyczepność bez primera. Primerowanie należy traktować jako jedną z metod przygotowania powierzchni, a nie obowiązkowy krok dla każdego PP.
Czy PE można odtłuścić i od razu drukować?
Czasami tak, ale samo odtłuszczanie nie zwiększa automatycznie energii powierzchniowej. Jeżeli nadruk nadal słabo zwilża materiał lub łatwo się ściera, trzeba sprawdzić atrament i rozważyć aktywację.
Co jest lepsze: korona czy plazma?
Zależy od geometrii i procesu. Korona bardzo dobrze pasuje do folii i materiałów ciągłych. Plazma może być wygodniejsza przy lokalnej aktywacji określonego miejsca na gotowym detalu. Ostateczny wybór powinien wynikać z próby.
Czy można zmierzyć, czy powierzchnia jest dobrze przygotowana?
Tak. Testy dyne pomagają ocenić zwilżalność i porównać powierzchnię przed i po aktywacji. Nie zastępują jednak testu przyczepności rzeczywistego atramentu.
Jak szybko po aktywacji trzeba wykonać nadruk?
Nie ma jednego czasu właściwego dla wszystkich materiałów. Trzeba ustalić i zwalidować okno procesowe dla konkretnego PP lub PE, metody aktywacji, warunków magazynowania i atramentu.
Czy jeden atrament może działać na PP i PE?
Może, ale nie należy tego zakładać bez testu. Nawet w obrębie jednego rodzaju tworzywa różne dodatki, kolory i partie mogą zmieniać przyczepność.
Chcesz sprawdzić trwałość nadruku na swoim PP lub PE?
Prześlij do REA JET rzeczywiste próbki produktu oraz informacje o materiale i wymaganej trwałości. Sprawdzimy, czy wystarczy odpowiednio dobrać atrament i parametry drukowania, czy warto dodatkowo zastosować primerowanie lub aktywację powierzchni.
Najlepszą decyzję technologiczną podejmuje się na podstawie testu rzeczywistego detalu, a nie samej nazwy tworzywa.